

ड्राइव साइड इंटरमीडिएट रोलर बेयरिंग ब्लॉक की हॉट रोलिंग मिल मशीन
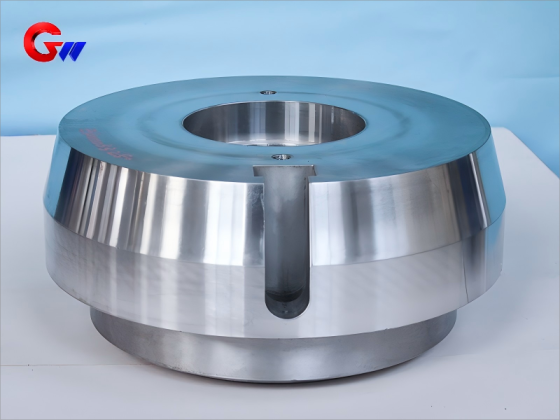
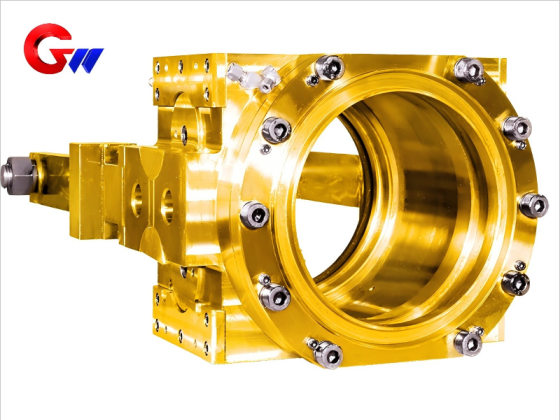
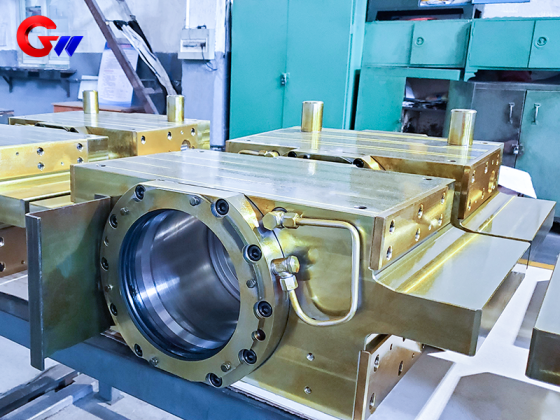
हॉट रोलिंग मिल ड्राइव साइड इंटरमीडिएट रोल बेयरिंग ब्लॉक एक सटीक सपोर्ट कंपोनेंट है जिसका उपयोग हॉट रोलिंग मिल के ड्राइव साइड पर इंटरमीडिएट रोल को सपोर्ट और पोजीशन देने के लिए किया जाता है। यह रोलिंग लोड को वहन करता है और उसे मिल फ्रेम तक पहुंचाता है, साथ ही ड्राइव-साइड रोल सिस्टम के माध्यम से टॉर्क ट्रांसमिशन को भी सपोर्ट करता है। बेयरिंग ब्लॉक का निर्माण मिल कॉन्फ़िगरेशन, रोल के आयाम, सामग्री की आवश्यकताओं और ग्राहक की तकनीकी विशिष्टताओं के अनुसार किया जा सकता है।
उत्पाद प्रकार: ड्राइव साइड इंटरमीडिएट रोल बेयरिंग ब्लॉक
अनुप्रयोग: हॉट रोलिंग मिल
सामग्री: उपयोग की आवश्यकताओं के अनुसार ढलवां इस्पात या जाली इस्पात
अनुकूलन: मानक और गैर-मानक अनुकूलित विनिर्माण उपलब्ध है
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- वार्षिक क्षमता 1000 पीस है।
- जानकारी
ड्राइव साइड इंटरमीडिएट रोलर बेयरिंग ब्लॉक की हॉट रोलिंग मिल मशीन
The हॉट रोलिंग मिल ड्राइव साइड इंटरमीडिएट रोल बेयरिंग ब्लॉकयह हॉट रोलिंग मिल के महत्वपूर्ण संरचनात्मक घटकों में से एक है। इसका मुख्य उपयोग रोलिंग मिल के ड्राइव साइड पर इंटरमीडिएट रोल को सहारा देने और सटीक स्थिति में रखने के लिए किया जाता है, साथ ही रोलिंग के दौरान उत्पन्न यांत्रिक भार को वहन करके उसे मिल फ्रेम तक पहुँचाने के लिए भी किया जाता है।
हॉट रोलिंग के दौरान, इंटरमीडिएट रोल बेयरिंग ब्लॉक उच्च तापमान, शीतलन जल, स्नेहक, धूल, बार-बार लोड पड़ने और कंपन जैसी चुनौतीपूर्ण परिस्थितियों में काम करता है। रोलिंग क्षेत्र का तापमान लगभग 800-1200 डिग्री सेल्सियस तक पहुंच सकता है, जबकि बेयरिंग ब्लॉक को निरंतर औद्योगिक परिचालन स्थितियों में रोल सपोर्ट असेंबली के हिस्से के रूप में काम करने के लिए डिज़ाइन किया गया है।
बेयरिंग ब्लॉक को मध्यवर्ती रोल की स्थिर स्थिति बनाए रखने और बेयरिंग के लिए उपयुक्त स्थापना स्थिति प्रदान करने की आवश्यकता होती है। सटीक स्थिति रोल के विक्षेपण को कम करने में मदद करती है और रोलिंग के दौरान रोल के स्थिर संरेखण को सुनिश्चित करती है। मिल कॉन्फ़िगरेशन के आधार पर, यह घटक हाइड्रोलिक बेंडिंग रोल सिस्टम के साथ भी काम कर सकता है और अतिरिक्त अक्षीय बलों को सहन कर सकता है।
समर्थन, स्थिति निर्धारण और विद्युत संचरण
ड्राइव साइड इंटरमीडिएट रोल बेयरिंग ब्लॉक का प्राथमिक कार्य विश्वसनीय प्रदर्शन प्रदान करना है।समर्थन और स्थितिमध्यवर्ती रोल के लिए। रोलिंग बल रोल और बेयरिंग असेंबली के माध्यम से बेयरिंग ब्लॉक में और फिर मिल फ्रेम में स्थानांतरित होते हैं।
ड्राइव साइड पर, बेयरिंग ब्लॉक भी पावर ट्रांसमिशन सिस्टम से जुड़ा होता है। यह यूनिवर्सल शाफ्ट या गियरबॉक्स व्यवस्था से जुड़ सकता है और रोलिंग मिल ड्राइव सिस्टम के माध्यम से मोटर टॉर्क को संचारित कर सकता है।
इसलिए संरचनात्मक डिजाइन को रोल, बेयरिंग और ड्राइव-साइड घटकों के बीच आवश्यक संरेखण बनाए रखते हुए बेयरिंग के लिए पर्याप्त समर्थन प्रदान करने की आवश्यकता है।
स्नेहन, सीलिंग और शीतलन
रोलिंग मिल बेयरिंग असेंबली के विश्वसनीय संचालन के लिए स्नेहन और सीलिंग महत्वपूर्ण हैं। दी गई उत्पाद जानकारी में एक तेल-वायु स्नेहन प्रणाली शामिल है जो बेयरिंग स्नेहन में सहायता करती है और शीतलन जल और ऑक्साइड स्केल को बेयरिंग क्षेत्र में प्रवेश करने से रोकने में मदद करती है।
बेयरिंग ब्लॉक में आंतरिक शीतलन व्यवस्था भी हो सकती है या यह उसके साथ कार्य कर सकती है। आवश्यकतानुसार, निरंतर संचालन के दौरान बेयरिंग के तापमान को नियंत्रित करने और अत्यधिक तापमान वृद्धि को कम करने के लिए जल या वायु परिसंचरण का उपयोग किया जा सकता है।
उचित स्नेहन, सीलिंग और शीतलन गर्म रोलिंग वातावरण में बियरिंग और मिलान सतहों की सुरक्षा में सहायक होते हैं। ये कार्य विशेष रूप से तब महत्वपूर्ण होते हैं जब शीतलन जल, स्केल, स्नेहक और उच्च तापमान वाली परिचालन स्थितियाँ एक साथ मौजूद हों।
सामग्री चयन
दी गई सामग्री संबंधी जानकारी में शामिल है:ZG35CrMo और ZG42CrMo ढलवां इस्पातउन अनुप्रयोगों के लिए जिनमें मजबूती और ढलाई प्रक्रिया की सुगमता के बीच संतुलन की आवश्यकता होती है।
अति उच्च भार वाले अनुप्रयोगों के लिए,34CrNiMo6 जाली स्टीलइसे एक विकल्प के रूप में भी संदर्भित किया जाता है, जो कठिन परिचालन स्थितियों के लिए उच्च थकान प्रतिरोध प्रदान करता है।
अंतिम सामग्री का चयन रोलिंग मिल की संरचना, बेयरिंग ब्लॉक की संरचना, भार की स्थिति, विनिर्माण आवश्यकताओं और ग्राहक की तकनीकी विशिष्टताओं पर निर्भर करता है। इसलिए, सामग्री का चयन प्रत्येक बेयरिंग ब्लॉक पर एक ही ग्रेड की सामग्री लागू करने के बजाय वास्तविक उत्पाद के अनुसार किया जाता है।
विनिर्माण प्रक्रिया
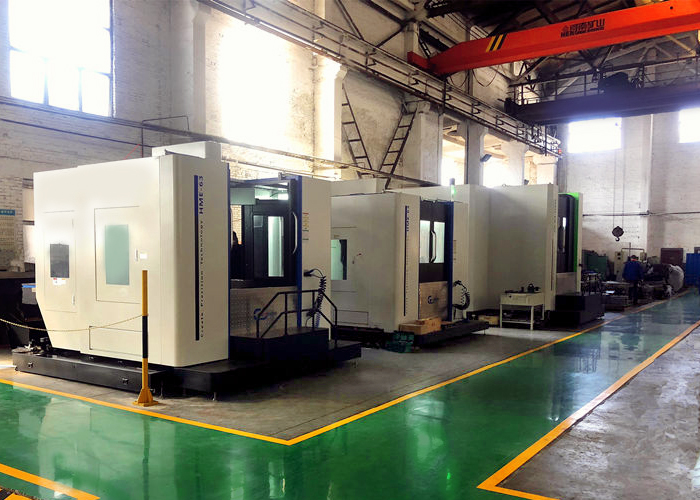
जीडब्ल्यू प्रेसिजन ने अपने दीर्घकालिक विनिर्माण अनुभव के आधार पर रोलिंग मिल बेयरिंग ब्लॉक के लिए एक परिपक्व मशीनिंग प्रक्रिया विकसित की है। इस उत्पादन प्रक्रिया में वर्टिकल मशीनिंग, हॉरिजॉन्टल बोरिंग, कंप्यूटर-एडेड प्रोसेस प्लानिंग और चरणबद्ध निरीक्षण शामिल हैं।
दौरानऊर्ध्वाधर मशीनिंगसबसे पहले, घटक को ड्राइंग की ज्यामिति के अनुसार संसाधित किया जाता है। संबंधित सतहों पर मशीनिंग के लिए अतिरिक्त जगह छोड़ी जाती है, और मशीनीकृत क्षेत्रों को निरीक्षण के लिए साफ और चिकना किया जाता है। आगे की उत्पादन प्रक्रिया शुरू होने से पहले पहले टुकड़े का निरीक्षण किया जाता है।
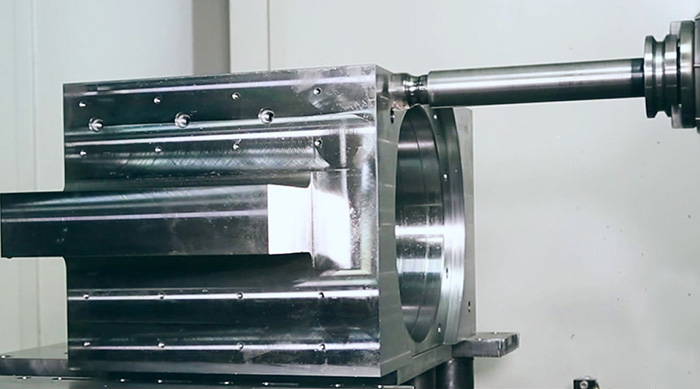
दौरानक्षैतिज बोरिंगसंबंधित सतहों और खांचों के लिए मशीनिंग अलाउंस आरक्षित किए गए हैं। संदर्भ प्रक्रिया डेटा में चयनित सतहों और खांचों के लिए लगभग 1.5–2 मिमी का अलाउंस शामिल है, जबकि छेद की मशीनिंग में अंतिम मशीनिंग से पहले लगभग 3–4 मिमी का अलाउंस रखा जा सकता है। ये मान प्रक्रिया संदर्भ हैं और वास्तविक ड्राइंग और मशीनिंग आवश्यकताओं के अनुसार समायोजित किए जाते हैं।
मशीनिंग के बाद, निरीक्षण और आगे की प्रक्रिया को आसान बनाने के लिए बर्र और नुकीले किनारों को हटा दिया जाता है।
सीएनसी मशीनिंग और प्रक्रिया अनुकूलन
रोलिंग मिल बेयरिंग ब्लॉक, बेंडिंग रोल ब्लॉक और अन्य सटीक घटकों के लिए, जीडब्ल्यू प्रेसिजन मशीनिंग प्रोग्राम को अनुकूलित करने और उत्पादन प्रक्रिया को व्यवस्थित करने के लिए कंप्यूटर-सहायता प्राप्त प्रोग्रामिंग का उपयोग करता है।
पुर्जे की संरचना, मशीनिंग आवश्यकताओं और निरीक्षण बिंदुओं के अनुसार मशीनिंग अनुक्रम की योजना बनाई जाती है। इससे विभिन्न मशीनीकृत सतहों के बीच संबंध को नियंत्रित करने और आयामी सटीकता में निरंतरता बनाए रखने में मदद मिलती है।
वर्टिकल मशीनिंग, हॉरिजॉन्टल बोरिंग, प्रोसेस ऑप्टिमाइजेशन और फर्स्ट-पीस इंस्पेक्शन का संयोजन जटिल रोलिंग मिल कंपोनेंट्स के लिए एक संरचित विनिर्माण दृष्टिकोण प्रदान करता है।
गुणवत्ता नियंत्रण
गुणवत्ता नियंत्रण को अंतिम निरीक्षण तक सीमित रखने के बजाय विनिर्माण प्रक्रिया में ही एकीकृत किया जाता है। प्रमुख मशीनिंग चरणों के बाद पहले उत्पाद का निरीक्षण किया जाता है, जिससे उत्पादन जारी रखने से पहले प्रक्रिया को सत्यापित किया जा सके।
उत्पादन के दौरान आयामी निरीक्षण, मशीनिंग अलाउंस नियंत्रण, सतह की स्थिति और बर्र व नुकीले किनारों को हटाने पर ध्यान दिया जाता है। मशीनिंग प्रक्रिया को तकनीकी ड्राइंग और वास्तविक उत्पाद आवश्यकताओं के अनुसार समायोजित किया जाता है।
दीर्घकालिक प्रक्रिया विकास और सीएनसी मशीनिंग कार्यक्रमों के निरंतर अनुकूलन के माध्यम से, जीडब्ल्यू प्रेसिजन ने एक विनिर्माण प्रक्रिया स्थापित की है।ड्राइव साइड इंटरमीडिएट रोल बेयरिंग ब्लॉकऔर रोलिंग मिल के अन्य सटीक घटक।
उपयुक्त सामग्री का चयन, सटीक मशीनिंग, प्रक्रिया नियोजन, निरीक्षण, स्नेहन और सीलिंग संबंधी विचारों का संयोजन बियरिंग ब्लॉक को विभिन्न हॉट रोलिंग मिल अनुप्रयोगों की आवश्यकताओं को पूरा करने में सक्षम बनाता है।
GW Precision मानक और गैर-मानक दोनों प्रकार के उत्पाद बना सकती है।हॉट रोलिंग मिल बेयरिंग ब्लॉकग्राहक के आरेख, उपकरण विन्यास, सामग्री आवश्यकताओं और तकनीकी विशिष्टताओं के अनुसार।