
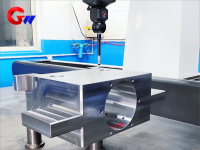
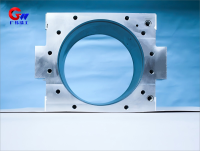
हॉट रोलिंग मिल के ट्रांसफर साइड वर्किंग रोल के लिए बेयरिंग सीट
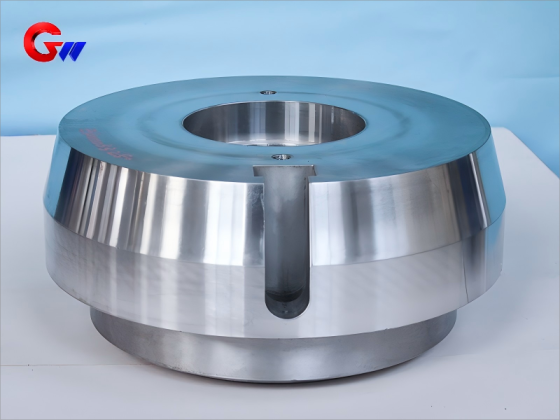
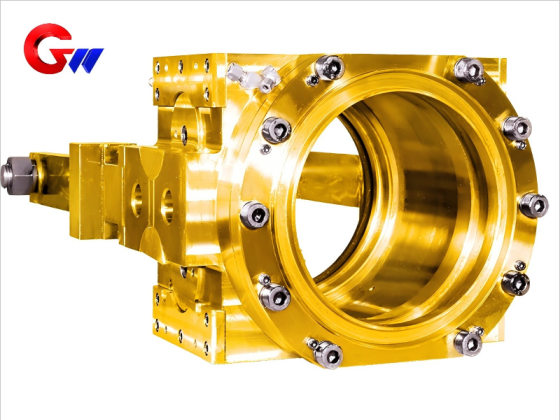
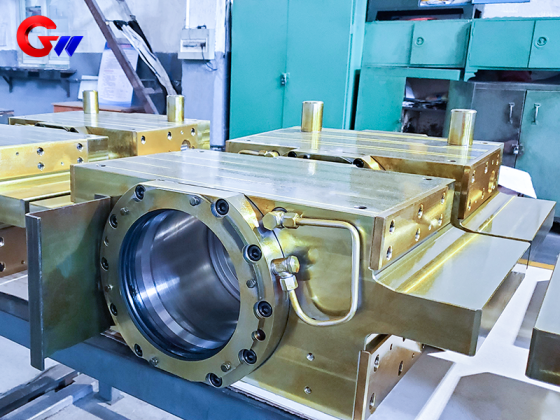
हॉट रोलिंग मिल ड्राइव साइड वर्क रोल बेयरिंग सीट, जीडब्ल्यू प्रेसिजन द्वारा निर्मित एक महत्वपूर्ण रोलिंग मिल घटक है। यह ड्राइव साइड पर वर्क रोल बेयरिंग को सहारा और स्थिति प्रदान करता है, मुख्य ड्राइव सिस्टम से वर्क रोल तक टॉर्क संचारित करता है, और हॉट रोलिंग के दौरान उत्पन्न होने वाले रोलिंग भार को वहन करता है। यह बेयरिंग सीट उच्च तापमान, बार-बार लोड, कंपन और बार-बार रोल बदलने जैसी कठिन परिचालन स्थितियों के लिए डिज़ाइन की गई है।
जीडब्ल्यू प्रेसिजन ग्राहक के ड्राइंग, सामग्री आवश्यकताओं, मिल कॉन्फ़िगरेशन और निर्दिष्ट निरीक्षण मानकों के अनुसार वर्क रोल बेयरिंग सीट का निर्माण कर सकता है।
उत्पाद प्रकार: ड्राइव साइड वर्क रोल बेयरिंग सीट
अनुप्रयोग: हॉट रोलिंग मिल
मुख्य सामग्री: ZG35CrNiMoV ढलवां इस्पात
अनुकूलन: मानक और गैर-मानक अनुकूलित विनिर्माण उपलब्ध है
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- वार्षिक क्षमता 500 पीस है।
- जानकारी
हॉट रोलिंग मिल के ट्रांसफर साइड वर्किंग रोल के लिए बेयरिंग सीट
The हॉट रोलिंग मिल ड्राइव साइड वर्क रोल बेयरिंग सीटबेयरिंग सीट हॉट रोलिंग मिल उपकरण में उपयोग होने वाले प्रमुख परिशुद्ध घटकों में से एक है। वर्क रोल के ड्राइव साइड पर स्थापित, बेयरिंग सीट वर्क रोल असेंबली और मिल संरचना के बीच यांत्रिक भार को स्थानांतरित करते समय स्थिर बेयरिंग सपोर्ट और पोजिशनिंग प्रदान करती है।
वर्क रोल बेयरिंग को सहारा देने के अलावा, ड्राइव-साइड बेयरिंग सीट रोलिंग मिल पावर ट्रांसमिशन सिस्टम का एक हिस्सा है। यह मुख्य ड्राइव व्यवस्था के साथ मिलकर वर्क रोल को टॉर्क संचारित करता है। उपलब्ध एप्लिकेशन डेटा से पता चलता है कि पीक टॉर्क लगभग 500 kN·m तक पहुंच सकता है, जबकि मिल कॉन्फ़िगरेशन के आधार पर एक तरफ रोलिंग बल लगभग 2000–6000 kN तक पहुंच सकता है।
संचालन के दौरान बेयरिंग सीट को वर्क रोल की आवश्यक स्थिति सटीकता बनाए रखने की भी आवश्यकता होती है। स्ट्रिप की मोटाई में लगभग ±0.15% की सहनशीलता की आवश्यकता वाले अनुप्रयोगों के लिए वर्क रोल की निर्दिष्ट रेडियल रनआउट आवश्यकता 0.04 मिमी जितनी कम हो सकती है।
परिचालन की स्थिति
बेयरिंग सीट अत्यधिक गर्म रोलिंग परिस्थितियों में काम करती है। बेयरिंग की कार्यशील तापमान सीमा लगभग 80-120°C निर्धारित है, और कुछ परिचालन स्थितियों में यह तात्कालिक रूप से 180°C तक पहुँच सकती है। रोलिंग गति 15 मीटर/सेकंड तक पहुँच सकती है, और ऑयल-फिल्म बेयरिंग का उपयोग करने वाले कॉन्फ़िगरेशन में 20 मीटर/सेकंड तक की उच्च गति भी संभव है।
कार्य रोल को प्रति शिफ्ट कम से कम एक बार बदलने की आवश्यकता हो सकती है, इसलिए बेयरिंग सीट डिज़ाइन में कुशल डिस्सेम्बली और रखरखाव एक महत्वपूर्ण पहलू है। अतः, घटक को संरचनात्मक मजबूती, आयामी सटीकता और व्यावहारिक रखरखाव आवश्यकताओं को संयोजित करना आवश्यक है।
बार-बार लगने वाले रोलिंग लोड और इम्पैक्ट लोड के कारण भी, निरंतर संचालन के दौरान बेयरिंग सीट को स्थिर यांत्रिक प्रदर्शन बनाए रखने की आवश्यकता होती है।
सामग्री और ऊष्मा उपचार
मुख्य सामग्री जो इसके लिए निर्दिष्ट की गई हैवर्क रोल बेयरिंग सीटहैZG35CrNiMoV विशेष श्रेणी का ढलवां इस्पातदी गई रासायनिक संरचना सीमा में C 0.33–0.37%, Cr 1.0–1.3%, Ni 1.2–1.6%, Mo 0.3–0.5%, और V 0.15–0.25% शामिल हैं।
यह सामग्री उन अनुप्रयोगों के लिए निर्दिष्ट है जिनमें कठिन रोलिंग परिस्थितियों में मजबूती और थकान प्रतिरोध की आवश्यकता होती है। दिए गए संदर्भ डेटा से पता चलता है कि 300°C पर इसकी यील्ड स्ट्रेंथ कम से कम 650 MPa है और Δσ = 400 MPa पर इसकी थकान-आयु Nf ≥ 2 × 10⁶ चक्र है।
वर्क रोल बेयरिंग सीट बॉडी को शमन और तापन के बाद एजिंग प्रक्रिया से गुजारा जा सकता है, जिसकी संदर्भ कठोरता HB 300–330 है। विभिन्न कार्यात्मक घटकों के लिए अलग-अलग सामग्री और उपचारों का उपयोग किया जा सकता है। उदाहरण के लिए, टॉर्क-ट्रांसमिशन कीवे में नाइट्राइडिंग उपचार के साथ 42CrMoA का उपयोग किया जा सकता है, जबकि सीलबंद एंड कैप में सॉल्यूशन ट्रीटमेंट के साथ डुप्लेक्स स्टेनलेस स्टील 2205 का उपयोग किया जा सकता है।
अंतिम सामग्री और ताप-उपचार संबंधी आवश्यकताएं उत्पाद के चित्र और ग्राहक की विशिष्टताओं के अनुसार निर्धारित की जाती हैं।
सतह सुदृढ़ीकरण
उपयोग की आवश्यकताओं के अनुसार बेयरिंग सीट की महत्वपूर्ण सतहों पर अतिरिक्त सतह उपचार किया जा सकता है।
बेयरिंग होल के लिए, दी गई प्रक्रिया में निम्नलिखित शामिल हैं:एचवीओएफ डब्ल्यूसी-12सीओ कोटिंग150–200 μm की संदर्भ कोटिंग मोटाई और HV ≥1300 की कठोरता के साथ। इस प्रकार का सतह उपचार वहां लागू किया जा सकता है जहां बियरिंग से संबंधित कार्यात्मक सतह पर बेहतर घिसाव प्रतिरोध की आवश्यकता होती है।
सीलिंग सतह को लेजर द्वारा कठोर बनाया जा सकता है, जिसमें कठोर परत की संदर्भ गहराई 1.2-1.5 मिमी और कठोरता HRC ≥52 होती है।
वास्तविक सतह उपचार प्रक्रिया का चयन सामग्री, सतह के कार्य, परिचालन वातावरण और ग्राहक की तकनीकी आवश्यकताओं के अनुसार किया जाता है।
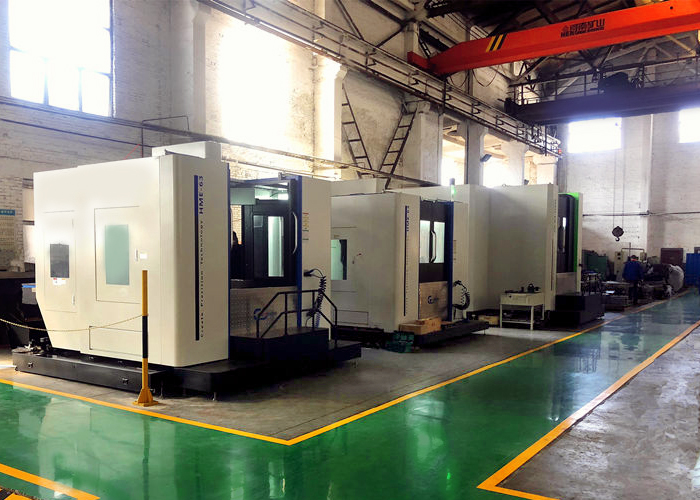
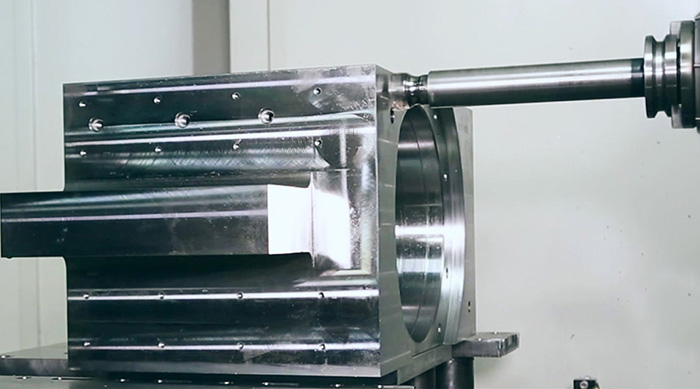
सीएनसी मशीनिंग प्रक्रिया
जीडब्ल्यू प्रेसिजन ने बड़े रोलिंग मिल प्रेसिजन कंपोनेंट्स के लिए एक संरचित मशीनिंग प्रक्रिया स्थापित की है।
पहले के दौरानऊर्ध्वाधर मशीनिंग केंद्रइस प्रक्रिया में, घटक को ड्राइंग की ज्यामिति के अनुसार मशीनिंग किया जाता है, जिसमें संबंधित सतहों पर उचित मशीनिंग मार्जिन आरक्षित रखा जाता है। मशीनिंग किए गए क्षेत्र को साफ किया जाता है, खुरदरेपन और नुकीले किनारों को हटाया जाता है, और उत्पादन जारी रखने से पहले पहले टुकड़े का निरीक्षण किया जाता है।
The क्षैतिज बोरिंग मशीनइसके बाद प्रासंगिक छेदों, खांचों और सतहों के लिए इसका उपयोग किया जाता है। संदर्भ मशीनिंग भत्ते आपूर्ति की गई प्रक्रिया आवश्यकताओं के अनुसार बनाए रखे जाते हैं, जिसमें चुनिंदा सतहों और खांचों पर लगभग 1.5-2 मिमी और कुछ छेद संचालन के लिए 3-4 मिमी शामिल हैं।
इसके बाद की ऊर्ध्वाधर मशीनिंग प्रक्रिया में निर्दिष्ट आयामों और सहनशीलता के अनुसार अंतिम मिलिंग और बोरिंग की जाती है। यह प्रक्रिया बेयरिंग सीट की आयामी सटीकता और ज्यामितीय सहनशीलता को नियंत्रित करने के लिए व्यवस्थित की गई है।
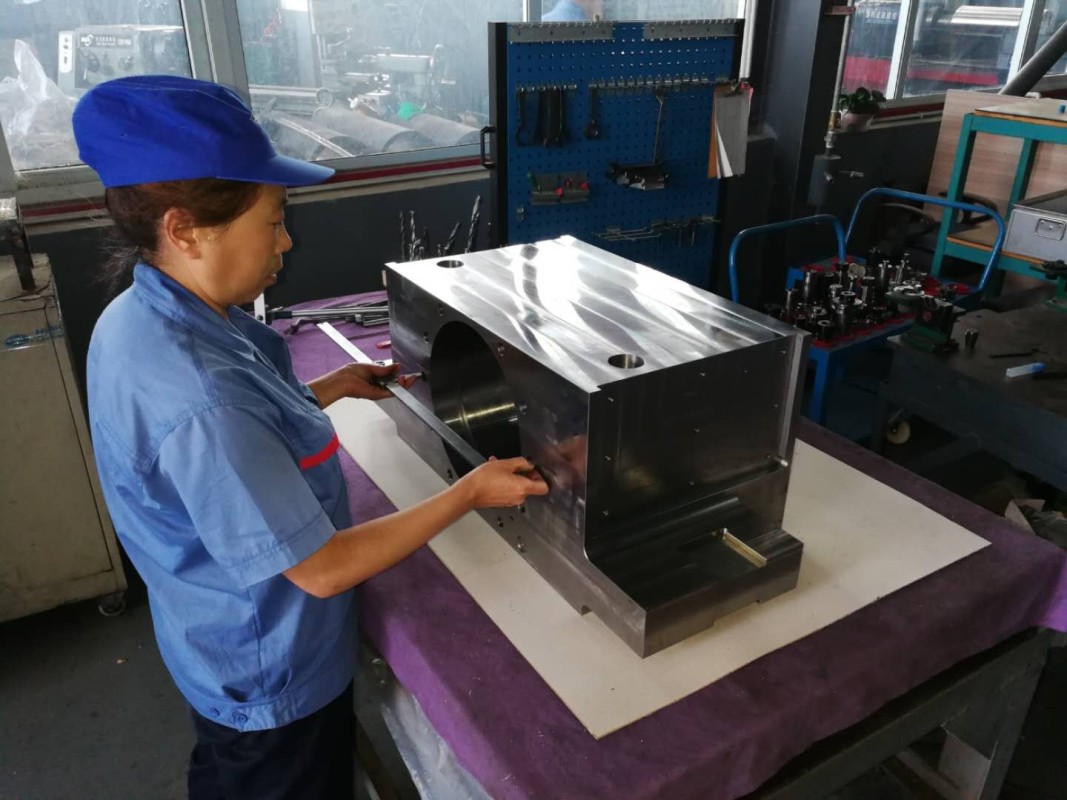
बेंच-वर्क प्रक्रियाओं का उपयोग थ्रेड बॉटम होल, पोजिशनिंग होल, ऑइल होल और स्क्रू होल के लिए किया जाता है। ड्रिलिंग और टैपिंग के बाद, कंपोनेंट को साफ किया जाता है और उसकी जांच की जाती है।
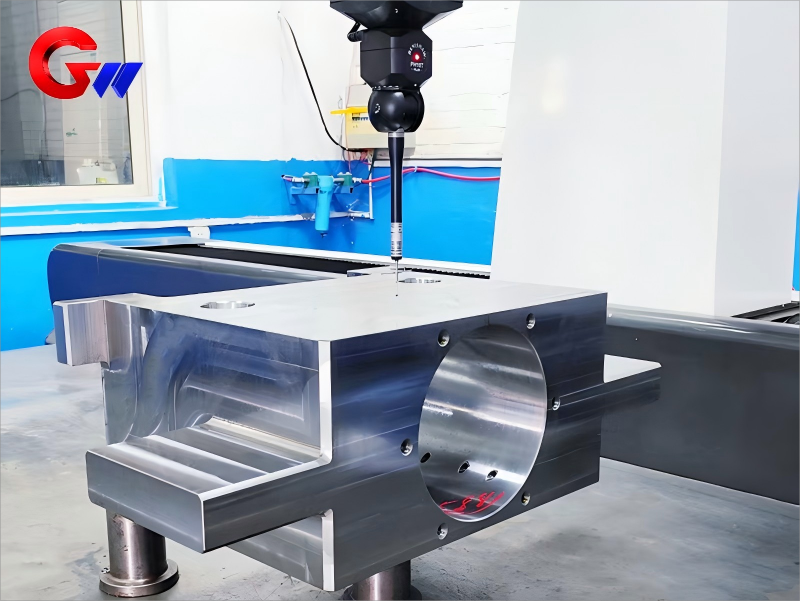
अंतिम निरीक्षण चरण में सफाई, नुकीले किनारों को हटाना और तैयार उत्पाद को जमा करना शामिल है।बेयरिंग सीटनिरीक्षण के लिए।
निरीक्षण और गुणवत्ता नियंत्रण
गुणवत्ता निरीक्षण में निर्दिष्ट आवश्यकताओं के अनुसार सामग्री सत्यापन, गैर-विनाशकारी परीक्षण, प्रदर्शन परीक्षण और गतिशील निरीक्षण शामिल हैं।
सामग्री निरीक्षण के लिए, आईसीपी स्पेक्ट्रोमीटर का उपयोग करके रासायनिक संरचना को सत्यापित किया जा सकता है, जिसमें तत्व विचलन की संदर्भ आवश्यकता ±0.01% के भीतर होनी चाहिए।
गैर-विनाशकारी परीक्षण में EN 12680-3 क्लास 1 के अनुसार अल्ट्रासोनिक परीक्षण और ASTM E709 के अनुसार चुंबकीय कण निरीक्षण शामिल हैं। ये निरीक्षण महत्वपूर्ण घटकों में आंतरिक या सतही विसंगतियों की पहचान करने में सहायक होते हैं।
दी गई परीक्षण विशिष्टताओं में स्थैतिक भार परीक्षण, गतिशील थकान परीक्षण और सीलिंग प्रदर्शन परीक्षण भी शामिल हैं। जहां लागू हो, संदर्भ आवश्यकताओं में विरूपण के बिना 1.8 गुना रेटेड भार, दरारों के बिना 10⁷ थकान चक्र और रिसाव के बिना 0.6 एमपीए दबाव धारण क्षमता शामिल हैं।
गतिशील निरीक्षण में आईएसओ 1940-1 के अनुसार जी0.4 गतिशील संतुलन और जीबी/टी 29531 के अनुसार ≤2.5 मिमी/सेकंड की कंपन तीव्रता शामिल हो सकती है।
GW Precision इसका निर्माण कर सकती हैहॉट रोलिंग मिल ड्राइव साइड वर्क रोल बेयरिंग सीटग्राहक के आरेख, सामग्री विनिर्देश, मशीनिंग आवश्यकताएं, निरीक्षण मानक और अनुप्रयोग स्थितियों के अनुसार।
अनुकूलित विनिर्माण
वर्क रोल बेयरिंग सीट की संरचना हॉट रोलिंग मिल के विन्यास, वर्क रोल के आयाम, बेयरिंग व्यवस्था, ड्राइव सिस्टम और रखरखाव आवश्यकताओं के अनुसार भिन्न होती है। इसलिए, GW Precision ग्राहक के ड्राइंग और तकनीकी विशिष्टताओं के आधार पर अनुकूलित विनिर्माण की सुविधा प्रदान करता है।
ग्राहक उपयोग के अनुसार विभिन्न सामग्रियों की आवश्यकताएं निर्दिष्ट कर सकते हैं। मशीनिंग प्रक्रिया, ताप उपचार, सतह सुदृढ़ीकरण, निरीक्षण विधि और पैकेजिंग की व्यवस्था भी उत्पाद विनिर्देशों के अनुसार की जा सकती है।
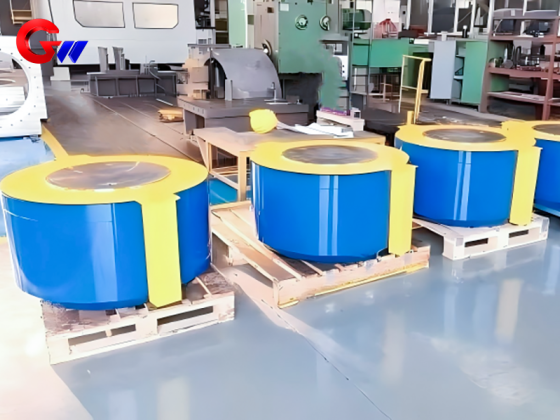
निर्यात ऑर्डर के लिए, तैयार बेयरिंग सीट को परिवहन आवश्यकताओं के अनुसार लकड़ी के बक्सों में पैक किया जा सकता है। समुद्री परिवहन उपलब्ध है, और दी गई जानकारी में शंघाई बंदरगाह को निकटतम बंदरगाह के रूप में संदर्भित किया गया है। डिलीवरी का समय ऑर्डर की मात्रा और उत्पादन आवश्यकताओं पर निर्भर करता है।
नियंत्रित सामग्री चयन, ताप उपचार, परिशुद्धता के माध्यम सेसीएनसी मशीनिंगसतही उपचार और बहु-स्तरीय निरीक्षण सहित, जीडब्ल्यू प्रेसिजन हॉट रोलिंग मिल अनुप्रयोगों के लिए अनुकूलित वर्क रोल बेयरिंग सीट निर्माण प्रदान करता है।
अक्सर पूछे जाने वाले प्रश्न
1. क्या आप इसे बना सकते हैं? वर्किंग रोल उत्पाद के लिए बेयरिंग सीट ग्राहक की आवश्यकता के अनुसार?
ए: जी हाँ, हम आपकी विशिष्ट आवश्यकताओं का पालन कर सकते हैं।
2. क्या मैं ऑर्डर देने से पहले आपकी फैक्ट्री का दौरा कर सकता हूँ? ?
ए: जी हाँ, हमारे कारखाने में फील्ड ट्रिप के लिए आपका स्वागत है।
3. आपकी कंपनी के सबसे नजदीक बंदरगाह कहाँ है?
ए: शंघाई बंदरगाह सबसे नजदीक है।
4. क्या हम वर्किंग रोल के लिए बेयरिंग सीट के लिए अलग-अलग सामग्री चुन सकते हैं?
ए: जी हां, आपकी आवश्यकताओं के अनुसार इसका चयन किया जा सकता है।
5. वर्क रोल के लिए बेयरिंग सीट को डिलीवर करने में कितना समय लगेगा?
ए: आमतौर पर समुद्री मार्ग से इसमें डेढ़ से दो महीने लगते हैं। यह आपके ऑर्डर की मात्रा पर निर्भर करता है।
6. इस पैकेज में आपकी कवर राशि क्या है?
ए: हम निर्यात के लिए लकड़ी के बक्से का उपयोग करते हैं।