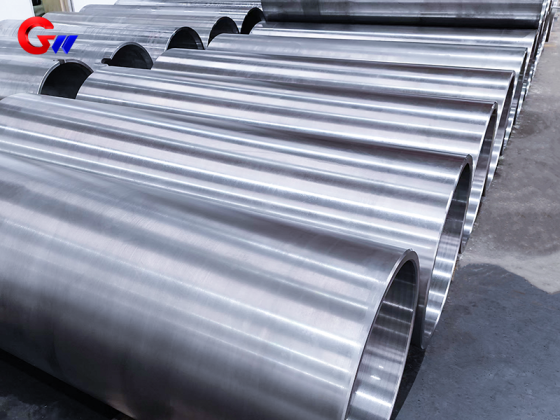
तांबे की शीट और स्ट्रिप मिल मशीन के लिए अनुकूलित सेंट्रीफ्यूगल कास्टिंग स्टील स्पूल
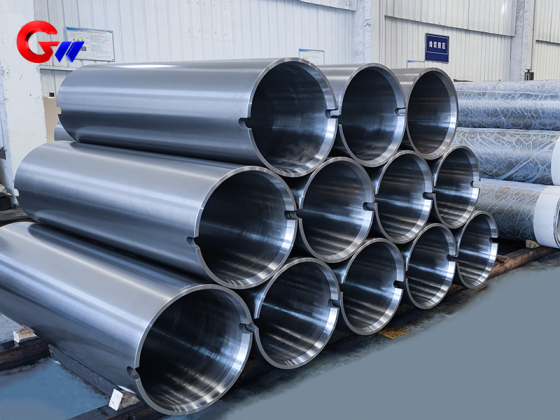
कॉपर शीट और स्ट्रिप मिलों के लिए अनुकूलित 35CrNiMo सेंट्रीफ्यूगल कास्ट स्टील स्लीव को उच्च शक्ति, कठोरता, मजबूती और थकान प्रतिरोध की आवश्यकता वाले चुनौतीपूर्ण रोलिंग अनुप्रयोगों के लिए डिज़ाइन किया गया है। प्रस्तावित सामग्री 35CrNiMo है, जिसका प्रतिनिधि विनिर्देश 685 × 605 × 700 मिमी है। सेंट्रीफ्यूगल कास्टिंग सघन और अधिक एकसमान संरचना बनाने में मदद करती है, साथ ही छिद्र, स्लैग समावेशन, दरारें और रेत के छेद जैसे कास्टिंग दोषों को कम करती है। इस स्लीव का उपयोग कॉपर स्ट्रिप रोलिंग मिलों में रोलर बेयरिंग सीटों और ट्रांसमिशन कनेक्टिंग घटकों के लिए किया जा सकता है, जिसमें लगभग 300-500°C की हॉट-रोलिंग स्थितियाँ भी शामिल हैं। GW प्रेसिजन आवश्यक अनुप्रयोग के अनुसार नियंत्रित हीट ट्रीटमेंट, यांत्रिक गुणों का परीक्षण और वैकल्पिक सतह सुदृढ़ीकरण करता है।
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- स्टील स्पूल की वार्षिक क्षमता 4000 पीस है।
- जानकारी
तांबे की शीट और स्ट्रिप मिल मशीन के लिए अनुकूलित सेंट्रीफ्यूगल कास्टिंग स्टील स्पूल
स्टील स्पूल की ढलाई के लिए किस सामग्री का उपयोग किया जाएगा? एक सुझाव दिया गया है सामग्री 35CrNiMo है, और विनिर्देश इस प्रकार है:685*605*700.
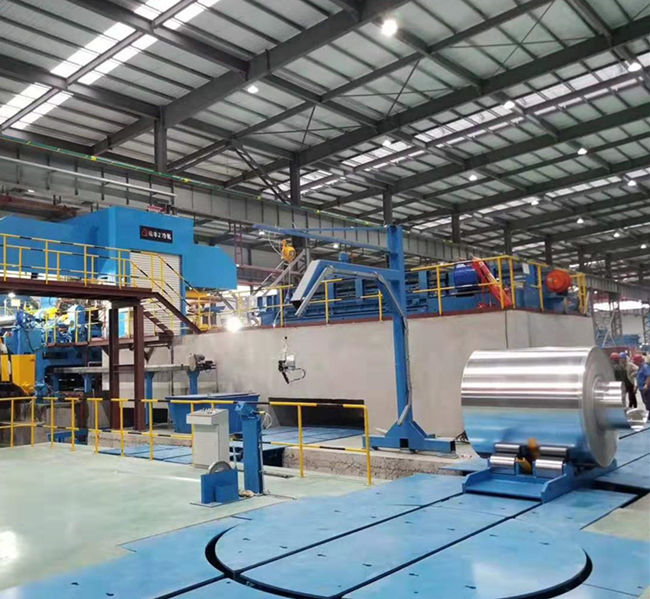
35CrNiMo एक उच्च-शक्ति मिश्रधातु है जिसमें उत्कृष्ट समग्र यांत्रिक गुण (उच्च शक्ति, उच्च कठोरता, अच्छी कठोरता और थकान प्रतिरोध) होते हैं। अपकेंद्री ढलाई प्रक्रिया द्वारा उत्पादित ढलाई इस्पात स्पूल संरचना के घनत्व और यांत्रिक गुणों की एकरूपता को और बेहतर बना सकता है।
कॉपर स्ट्रिप रोलिंग मिल के लिए अनुकूलित 35CrNiMo कास्टिंग स्टील स्लीव का अनुप्रयोग परिदृश्य
कॉपर स्ट्रिप रोलिंग मिलों में, 35CrNiMo सेंट्रीफ्यूगल कास्ट स्टील स्लीव्स का उपयोग मुख्य रूप से निम्नलिखित प्रमुख भागों के लिए किया जाता है:
रोलर बेयरिंग सीट: रोलर को सहारा देने और रोलिंग बल को सहन करने के लिए, तांबे की पट्टी की रोलिंग के दौरान इसे उच्च दबाव और प्रत्यावर्ती भार का सामना करना पड़ता है।
संचरण संयोजी घटक: टॉर्क संचारित करने वाले, जिन्हें उच्च मरोड़ शक्ति और घिसाव प्रतिरोध की आवश्यकता होती है।
उच्च तापमान और उच्च तनाव वाला वातावरण: तांबे की पट्टी की हॉट रोलिंग के दौरान, स्लीव को 300-500 ℃ (हीट ट्रीटमेंट और मिश्र धातु डिजाइन के आधार पर) पर स्थिरता बनाए रखने की आवश्यकता होती है।
लाभ:
अपकेंद्री ढलाई से छिद्र और स्लैग की अशुद्धियाँ दूर हो जाती हैं, जिसके परिणामस्वरूप सघन संरचना प्राप्त होती है;
35CrNiMo का Ni Cr Mo सहक्रियात्मक प्रभाव निम्न तापमान पर कठोरता और प्रभाव प्रतिरोध को बढ़ाता है।
कॉपर स्ट्रिप रोलिंग मिल के लिए अनुकूलित 35CrNiMo सेंट्रीफ्यूगल कास्ट स्टील स्लीव की ऊष्मा उपचार प्रक्रिया
1. प्रारंभिक ऊष्मा उपचार (ढलाई अवस्था समायोजन)
डिफ्यूजन एनीलिंग: डेंड्राइट पृथक्करण को समाप्त करने के लिए 1050-1100 ℃ पर 10-12 घंटे तक रखें, भट्टी में 600 ℃ तक ठंडा करें और फिर हवा से ठंडा करें।
मानकीकरण: कणों के आकार को परिष्कृत करने और बाद में शमन के लिए तैयार करने हेतु 880-900 ℃ पर वायु शीतलन।
2. अंतिम ऊष्मा उपचार (शमन और तापन)
शमन: 850~870 ℃ पर तेल शमन (100 मिमी मोटाई के लिए जल शमन + तेल शीतलन दोहरे माध्यम शमन की आवश्यकता होती है), जिससे पूर्ण अनुभाग शमन सुनिश्चित होता है।
टेम्परिंग: टेम्पर किए गए मार्टेन्साइट को प्राप्त करने के लिए 560~600 ℃ पर 3~4 घंटे तक टेम्पर करें, जिसकी कठोरता HRC 28~32 पर नियंत्रित हो।
3. सतह को मजबूत बनाना (वैकल्पिक)
प्रेरण सख्तीकरण: संपर्क सतह का उच्च आवृत्ति शमन, एचआरसी 50-55 तक, 2-3 मिमी की गहराई तक।
कार्बराइजिंग: उन पुर्जों पर डीप कार्बराइजिंग (1.0-1.5 मिमी) करें जिन्हें अत्यधिक उच्च घिसाव प्रतिरोध की आवश्यकता होती है।
GW प्रेसिजन उन्नत गलाने और ढलाई तकनीक को अपनाता है, और उपकरण की सटीक जांच करके उत्पाद की रासायनिक संरचना सुनिश्चित करता है।अपकेंद्री ढलाई इस्पात आस्तीन सामग्री विश्वसनीय और सटीक है, इस बीच इसमें समान विशेषताएं हैं।
अपकेंद्री ढलाई से भीतरी और बाहरी सतहों की सुरक्षा सुनिश्चित होगी।ढलाई इस्पात स्लीव दरारें, स्लैग समावेशन, छिद्र और रेत के छेद जैसे दोषों से मुक्त है।
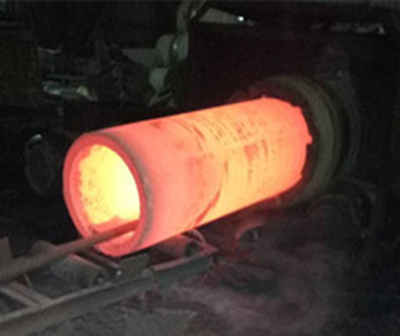
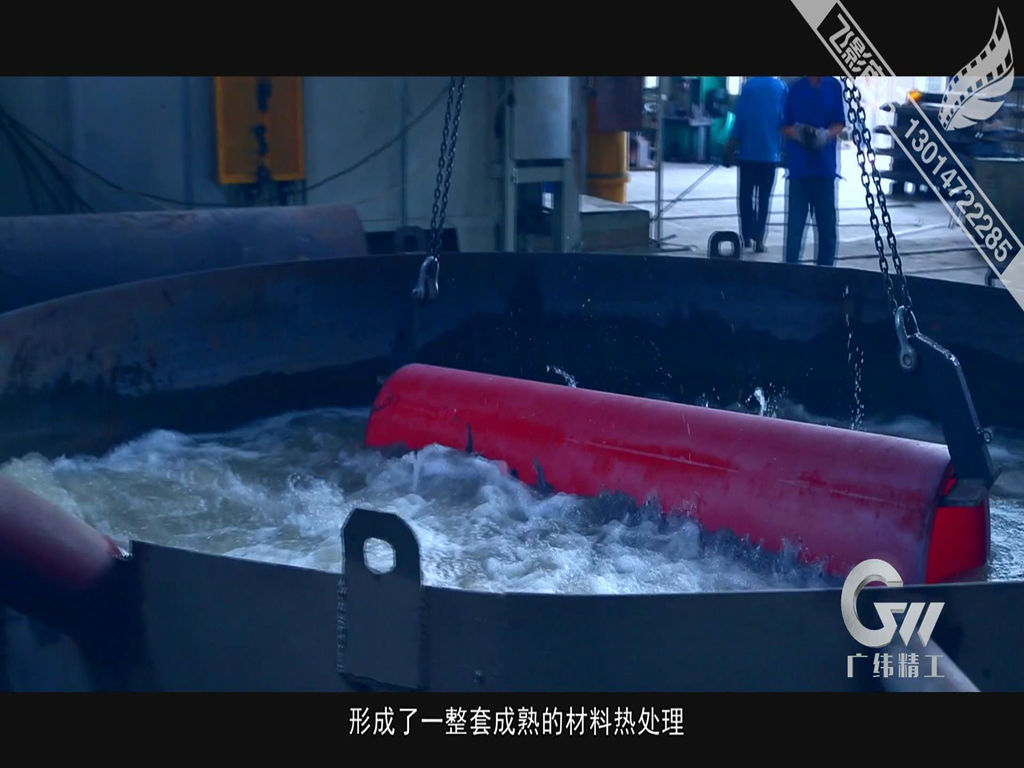
जीडब्ल्यू प्रेसिजन सेंट्रीफ्यूगल कास्टिंग स्टील स्लीव का हीट ट्रीटमेंट:
हम कास्टिंग स्टील स्लीव के लिए, जिनकी यांत्रिक गुणों में विशिष्ट मांगें हैं, सख्त ताप उपचार प्रक्रिया का पालन करेंगे, साथ ही यांत्रिक गुणों के अनुरूप परीक्षण भी करेंगे, ताकि प्रत्येक जीडब्ल्यू की सटीकता सुनिश्चित हो सके। ढलाई इस्पात आस्तीन उत्पाद को सर्वोत्तम स्थिति में लाने और ग्राहकों को अच्छे परिणाम प्रदान करने के लिए।