कोल्ड रोलिंग मिल मशीन के लिए अनुकूलित 35CrMoV स्टील स्लीव
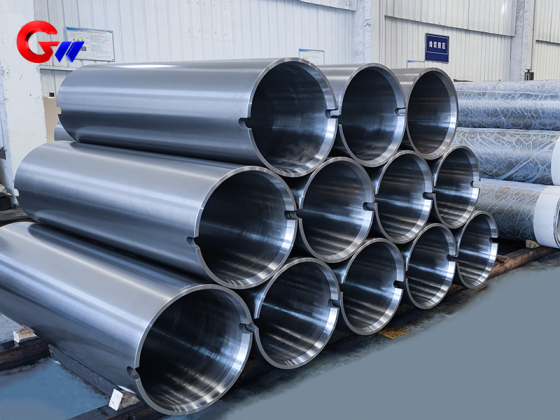
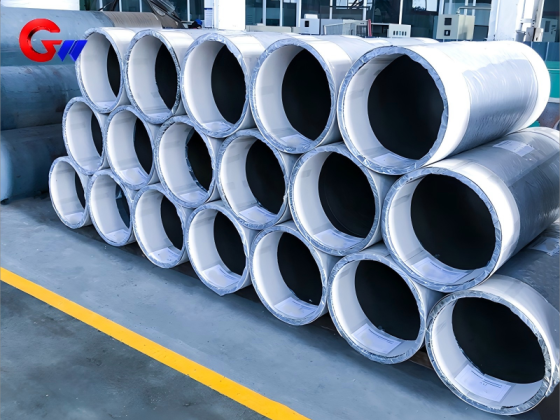
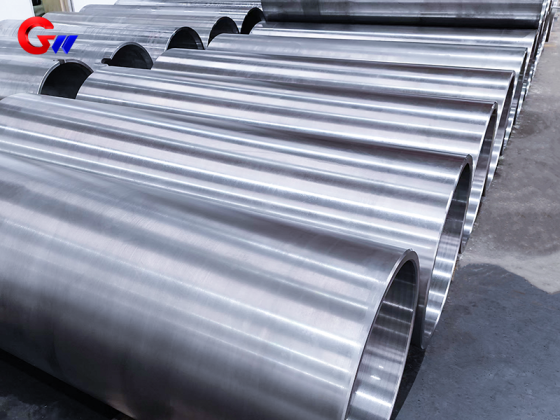
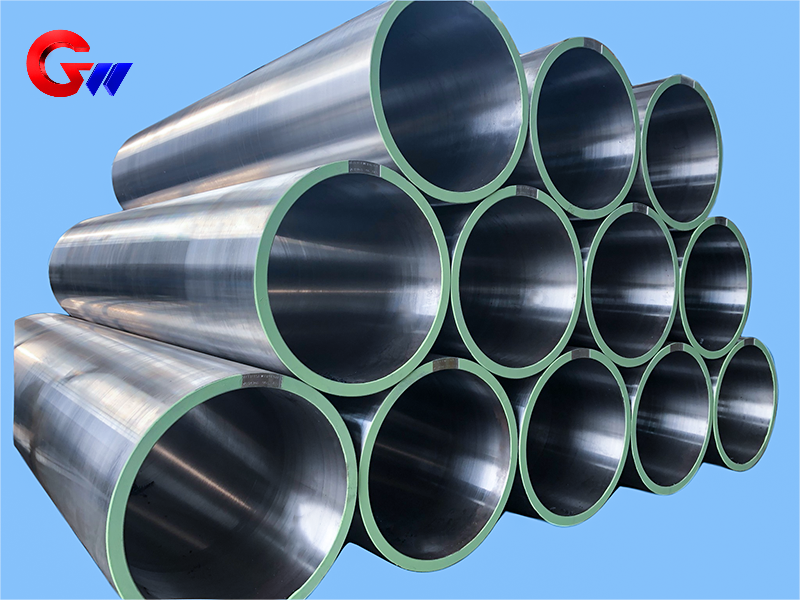
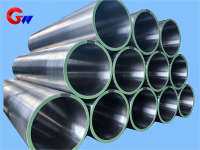
कोल्ड रोलिंग मिलों के लिए 35CrMoV स्टील स्लीव एक विशेष रूप से निर्मित उच्च-शक्ति वाला घटक है, जो कोल्ड रोलिंग उपकरण में बल संचरण, रोल सपोर्ट और सटीक स्थिति निर्धारण के लिए उपयुक्त है। स्लीव का आकार Φ502 × Φ560 × 1700 मिमी है। शमन और तापन की अवस्था में, इसके यांत्रिक गुणधर्मों में 900–1100 MPa की तन्यता शक्ति, 750–950 MPa की उपज शक्ति, ≥12% का बढ़ाव, कमरे के तापमान पर ≥50 J की प्रभाव ऊर्जा, HRC 28–35 की कठोरता और ≥45% का अनुभागीय संकुचन शामिल हैं। इस स्लीव का निर्माण नियंत्रित फोर्जिंग, सटीक मशीनिंग, ताप उपचार, सतह सुदृढ़ीकरण और निरीक्षण प्रक्रियाओं के माध्यम से किया जाता है।
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- स्टील स्पूल की वार्षिक क्षमता 4000 पीस है।
- जानकारी
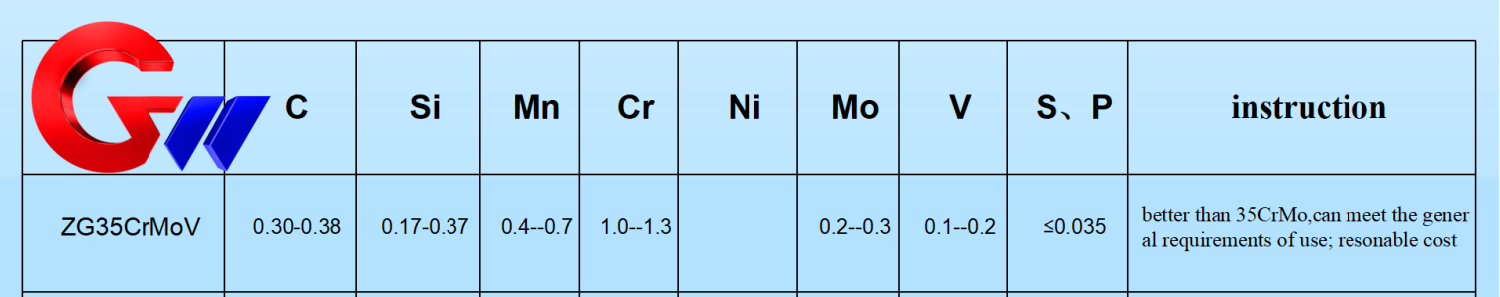 कोल्ड रोलिंग मिल मशीन के लिए अनुकूलित 35CrMoV स्टील स्लीव
The कोल्ड रोलिंग मिलों के लिए 35CrMoV स्टील स्लीवयह एक अनुकूलित यांत्रिक घटक है जिसे कोल्ड रोलिंग उपकरण में बल संचरण, रोल सपोर्ट, पोजिशनिंग और स्थिर संचालन के लिए डिज़ाइन किया गया है। स्लीव का निर्माण निम्न प्रकार से किया जाता है:35CrMoV स्टीलऔर इसका एक निर्दिष्ट आकार हैΦ502 × Φ560 × 1700 मिमी.
कोल्ड रोलिंग के दौरान, स्लीव रोलिंग टॉर्क, रेडियल रोलिंग बल, कंपन, प्रभाव भार, स्लाइडिंग घर्षण और तापमान परिवर्तन के संपर्क में आती है। इसलिए, रोलिंग मिल की आवश्यकताओं के अनुसार इसके भौतिक गुणों, संकेंद्रण, बेलनाकारता, आयामी सटीकता, सतह की कठोरता और गतिशील संतुलन को नियंत्रित करना आवश्यक है।
35CrMoV स्टील के यांत्रिक गुण
दी गई यांत्रिक गुणों से संबंधित जानकारी निम्नलिखित पर लागू होती है:शमन और तापन की अवस्था में 35CrMoV इस्पातशमन प्रक्रिया के बाद उच्च तापमान पर तापन प्रक्रिया का उपयोग करते हुए।
सामान्य प्रदर्शन मान इस प्रकार हैं:
तन्यता सामर्थ्य: 900–1100 एमपीएजीबी/टी 228.1 (आईएसओ 6892) के अनुसार परीक्षण किया गया।
उपज सामर्थ्य: 750–950 एमपीए
विस्तार: ≥12%5d की गेज लंबाई के साथ, जहाँ d नमूने का व्यास है।
प्रभाव ऊर्जा: कमरे के तापमान पर ≥50 जूलजीबी/टी 229 (आईएसओ 148) के अनुसार
कठोरता: एचआरसी 28–35GB/T 230.1 के अनुसार, शमन और तपाकर तैयार की गई अवस्था में।
अनुभागीय संकुचन: ≥45%
ये गुण कोल्ड रोलिंग उपकरण में बार-बार यांत्रिक भार के तहत काम करने वाली स्टील स्लीव के लिए मजबूती, कठोरता और विरूपण प्रतिरोध का संयोजन प्रदान करते हैं।
सामग्री तुलना
स्टील स्लीव अनुप्रयोगों के लिए उपयोग किए जाने वाले अन्य Cr-Mo मिश्र धातु इस्पात की तुलना में,35CrMoVयह मजबूती और कठोरता का संतुलित संयोजन प्रदान करता है।
संदर्भ के लिए, दी गई सामग्री तुलना निम्नलिखित विशिष्ट मान दर्शाती है:
| सामग्री | कार्बन सामग्री | वैनेडियम सामग्री | तन्यता ताकत | मुख्य लक्षण |
|---|---|---|---|---|
| 35CrMoV | 0.32–0.40% | 0.10–0.20% | 900–1100 एमपीए | समग्र मजबूती और टिकाऊपन, अपेक्षाकृत कम लागत |
| 42 करोड़ मो | 0.38–0.45% | — | 1000–1200 एमपीए | उच्च शक्ति, लेकिन थोड़ी कम कठोरता |
| 34CrNiMo6 | 0.30–0.38% | — | 1000–1300 एमपीए | निकल सहित उच्च कठोरता और थकान प्रतिरोध |
35CrMoV का चयन, अनुकूलित कोल्ड रोलिंग मिल स्टील स्लीव्स के लिए यांत्रिक प्रदर्शन और विनिर्माण लागत के बीच एक व्यावहारिक संतुलन प्रदान करता है।
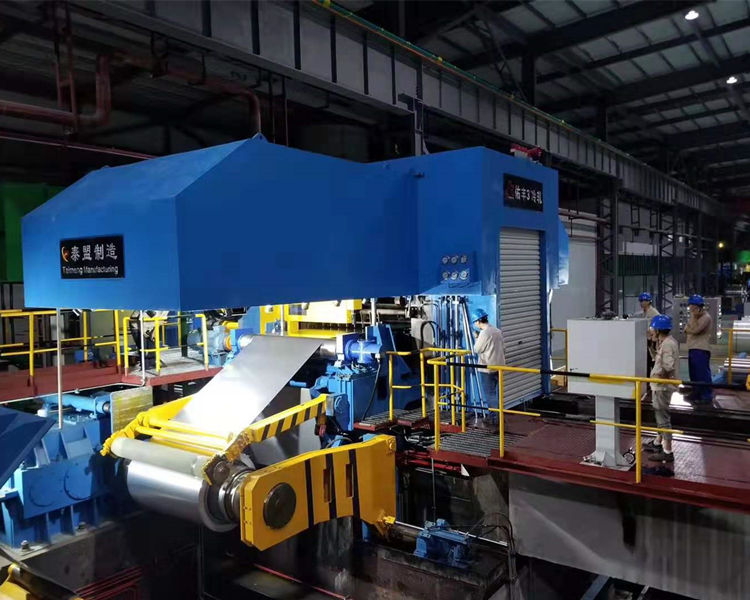
कोल्ड रोलिंग मिलों में कार्य
अनुकूलित35CrMoV स्टील स्लीवकोल्ड रोलिंग मिल में कई कार्य करता है।
सबसे पहले, यह प्रदान करता हैबल संचरण और समर्थनस्लीव रोलिंग मिल और ट्रांसमिशन शाफ्ट को जोड़ती है, और रोलिंग टॉर्क को स्थानांतरित करती है जो अधिकतम सीमा तक पहुंच सकता है।2000 kN·m या उससे अधिकऔर यह लगभग रेडियल रोलिंग बलों का सामना कर सकता है।500–3000 टनउपलब्ध कराए गए आवेदन डेटा के अनुसार।
दूसरा, आस्तीन प्रदान करती हैसटीक स्थिति निर्धारणरोलिंग मिल और ट्रांसमिशन सिस्टम के बीच निर्दिष्ट समाक्षीयता है≤0.02 मिमीइस संबंध को बनाए रखने से स्ट्रिप विचलन और असमान स्ट्रिप मोटाई जैसी संरेखण संबंधी समस्याओं को कम करने में मदद मिलती है।
तीसरा, आस्तीन इसमें योगदान देती हैथकान प्रतिरोध और कंपन बफरिंगकोल्ड रोलिंग उपकरण कंपन और झटके झेल सकते हैं, जिनमें प्रवाह दर में अचानक परिवर्तन के कारण उत्पन्न गतिशील बल भी शामिल हैं। इसलिए स्लीव को बार-बार लोड सहन करने के लिए पर्याप्त मजबूती और कठोरता की आवश्यकता होती है।
घिसाव प्रतिरोध और तापीय स्थिरता
स्टील स्लीव और बेयरिंग या रोलर घटकों के बीच संपर्क सतह पर लंबे समय तक फिसलने वाला घर्षण हो सकता है। दी गई तकनीकी आवश्यकता के अनुसार सतह की कठोरता इतनी होनी चाहिए।एचआरसी 50–55संपर्क सतह की घिसाव प्रतिरोधकता को बेहतर बनाने के लिए।
कोल्ड रोलिंग उपकरण आमतौर पर लगभग60–120 डिग्री सेल्सियसदी गई कार्यशील परिस्थितियों के आंकड़ों के अनुसार, स्लीव को इन तापमानों पर आयामी सटीकता बनाए रखनी होगी, और इसके तापीय विस्तार गुण रोलिंग मिल प्रणाली के अनुकूल होने चाहिए।
आंतरिक मजबूती और सतह को मजबूत बनाने के संयोजन से स्टील स्लीव आंतरिक सामग्री संरचना और कार्यशील संपर्क सतह के बीच विभिन्न आवश्यकताओं को पूरा करने में सक्षम हो जाती है।
फोर्जिंग और ब्लैंक तैयारी
विनिर्माण प्रक्रिया बिलेट तैयार करने से शुरू होती है। दी गई प्रक्रिया में निम्नलिखित के उपयोग का उल्लेख है:ईएसआर स्टील सिल्लियांस्वच्छ भौतिक स्थिति प्राप्त करने के लिए,एस और पी को ≤0.015% तक नियंत्रित किया गया।.
यह रिक्त स्थान निम्न के माध्यम से बनता है1100–850°C पर बहु-दिशात्मक फोर्जिंगफोर्जिंग अनुपात के साथ≥4इस ढलाई प्रक्रिया का उद्देश्य ढलाई से संबंधित दोषों को दूर करना और सामग्री की आंतरिक संरचना में सुधार करना है।
गढ़ाई के बाद, ब्लैंक को तुरंत सामान्यीकृत किया जाता है880°C × 2 घंटेसामान्यीकरण का उपयोग अनाज की संरचना को परिष्कृत करने और बाद में मशीनिंग और ताप उपचार के लिए उपयुक्त स्थिति स्थापित करने के लिए किया जाता है।
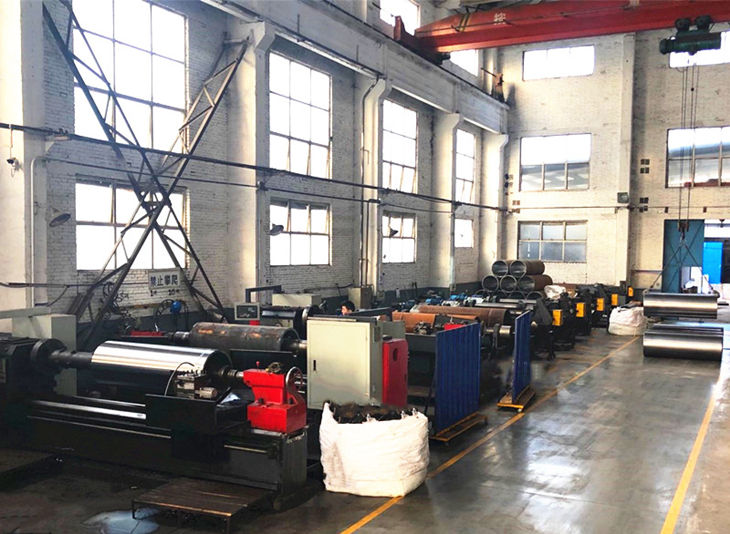
परिशुद्ध मशीनिंग
गढ़ाई और प्रारंभिक ताप उपचार के बाद, स्टील स्लीव की रफ और सेमी-प्रिसिजन मशीनिंग की जाती है।
रफ मशीनिंग के दौरान, बाहरी व्यास और अंतिम सतहों को खराद मशीन द्वारा संसाधित किया जाता है, जिससे मशीनिंग अलाउंस बचता है।2–3 मिमीड्रिलिंग और टैपिंग का कार्य भी किया जाता है, जिसमें निर्दिष्ट थ्रेड सटीकता होती है।6.
आंतरिक शीतलन चैनल के लिए, गहरे छेद की ड्रिलिंग का उपयोग किया जाता है। आपूर्ति की गई आवश्यकता में छेद का व्यास निर्दिष्ट है।Φ15 ±0.2 मिमीऔर सीधापन≤0.1 मिमी/मी.
फिर भीतरी छेद को ड्रिल किया जाता हैआईटी7 सटीकताबेलनाकारता को नियंत्रित करते हुए≤0.01 मिमीये मशीनिंग प्रक्रियाएं बाद में होने वाली सटीक ग्राइंडिंग और होनिंग प्रक्रियाओं के लिए ज्यामितीय आधार स्थापित करती हैं।
ऊष्मा उपचार और सतह सुदृढ़ीकरण
35CrMoV स्टील स्लीव के लिए मुख्य ऊष्मा उपचार प्रक्रिया निम्नलिखित है:शमन और उच्च तापमान तापन.
निर्दिष्ट शमन प्रक्रिया इस प्रकार है:850°C पर गर्म करने के बाद तेल से ठंडा किया जाता हैइसके बाद उच्च तापमान पर टेम्परिंग की जाती है।550°C × 4 घंटेपरिणामस्वरूप प्राप्त कठोरता को इस प्रकार निर्दिष्ट किया गया है।एचआरसी 28–32साथ ही, आवश्यक मूल मजबूती को बनाए रखते हुए।
कार्य सतह के लिए,आयन नाइट्राइडिंगइसे लगाया जा सकता है। निर्दिष्ट सतह कठोरता है≥एचवी900नाइट्राइड परत की गहराई के साथ0.3–0.5 मिमीउपलब्ध आंकड़ों के अनुसार, इस उपचार से घिसाव प्रतिरोध में लगभग वृद्धि हो सकती है।पांच बार.
वैकल्पिक रूप से,लेजर शमनइसका उपयोग संपर्क सतह को चुनिंदा रूप से मजबूत करने के लिए किया जा सकता है। लेजर शमन के बाद निर्दिष्ट कठोरता हैएचआरसी 55–60विरूपण को नियंत्रित करते हुए<0.03 मिमी.
सटीक पिसाई और निरीक्षण
ऊष्मा उपचार और सतह सुदृढ़ीकरण के बाद, स्टील स्लीव की सटीक मशीनिंग की जाती है।सीएनसी बेलनाकार ग्राइंडरइसका उपयोग सटीक पिसाई के लिए किया जाता है, जिसमें आयामी सहनशीलता को नियंत्रित किया जाता है।±0.005 मिमीऔर सतह की खुरदरापनRa ≤0.4μm.
भीतरी छेद को आगे पॉलिश करके संसाधित किया जाता है, जिससे गोलाई को नियंत्रित किया जा सके।≤0.005 मिमी.
निरीक्षण में शामिल हैअल्ट्रासोनिक परीक्षणआपूर्ति के अनुसारईएन 10228-3मानक, जिसमें इससे बड़े कोई दोष नहीं हैंΦ1 मिमीअवशिष्ट तनाव का निरीक्षण भी किया जा सकता है।एक्स-रे विवर्तन विधिनिर्दिष्ट संपीडन तनाव परत तक पहुँचने के साथ≥0.2 मिमी.
ये निरीक्षण प्रक्रियाएं तैयार स्टील स्लीव के लिए आंतरिक सामग्री की गुणवत्ता, मशीनिंग सटीकता और अवशिष्ट तनाव पर अतिरिक्त नियंत्रण प्रदान करती हैं।
विशेष छेद ड्रिलिंग उपकरण
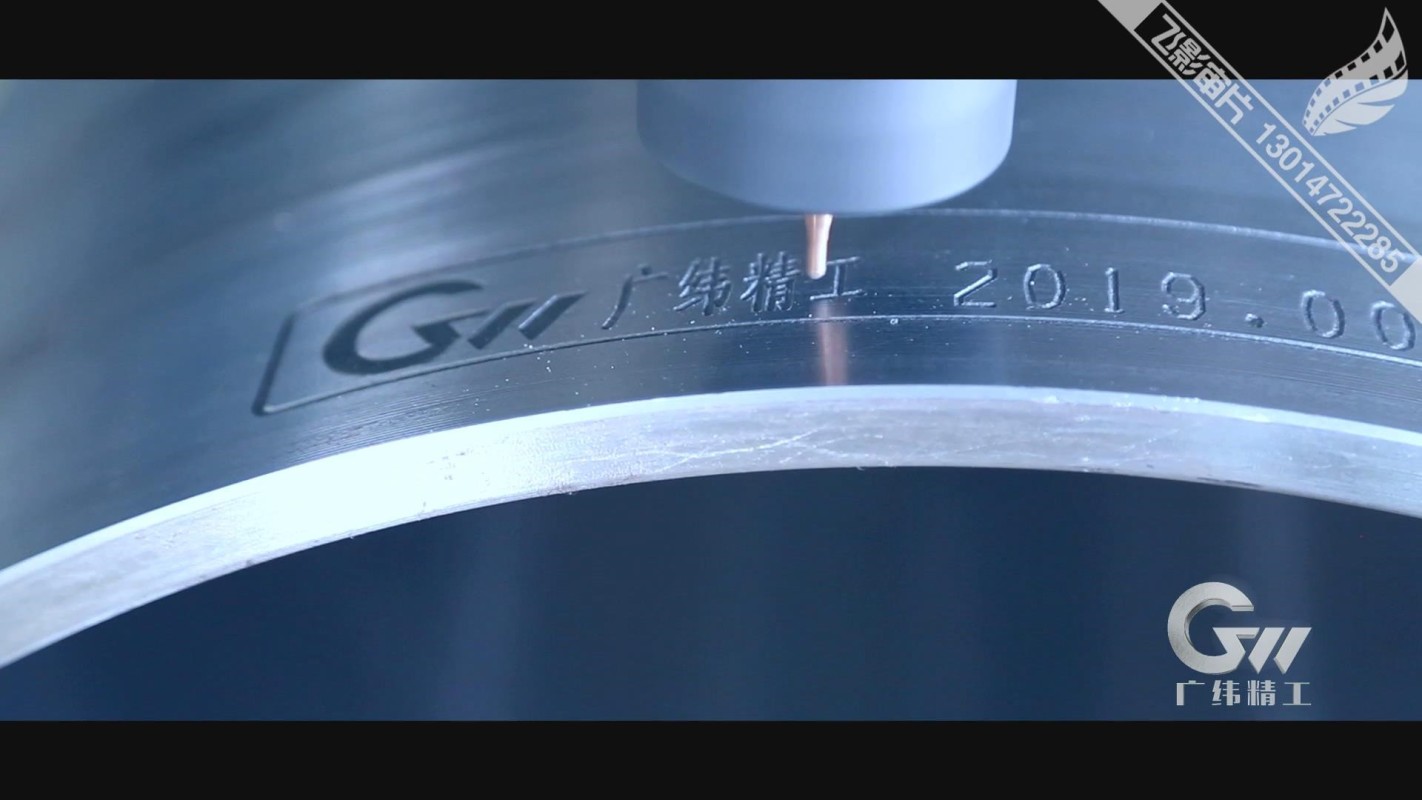
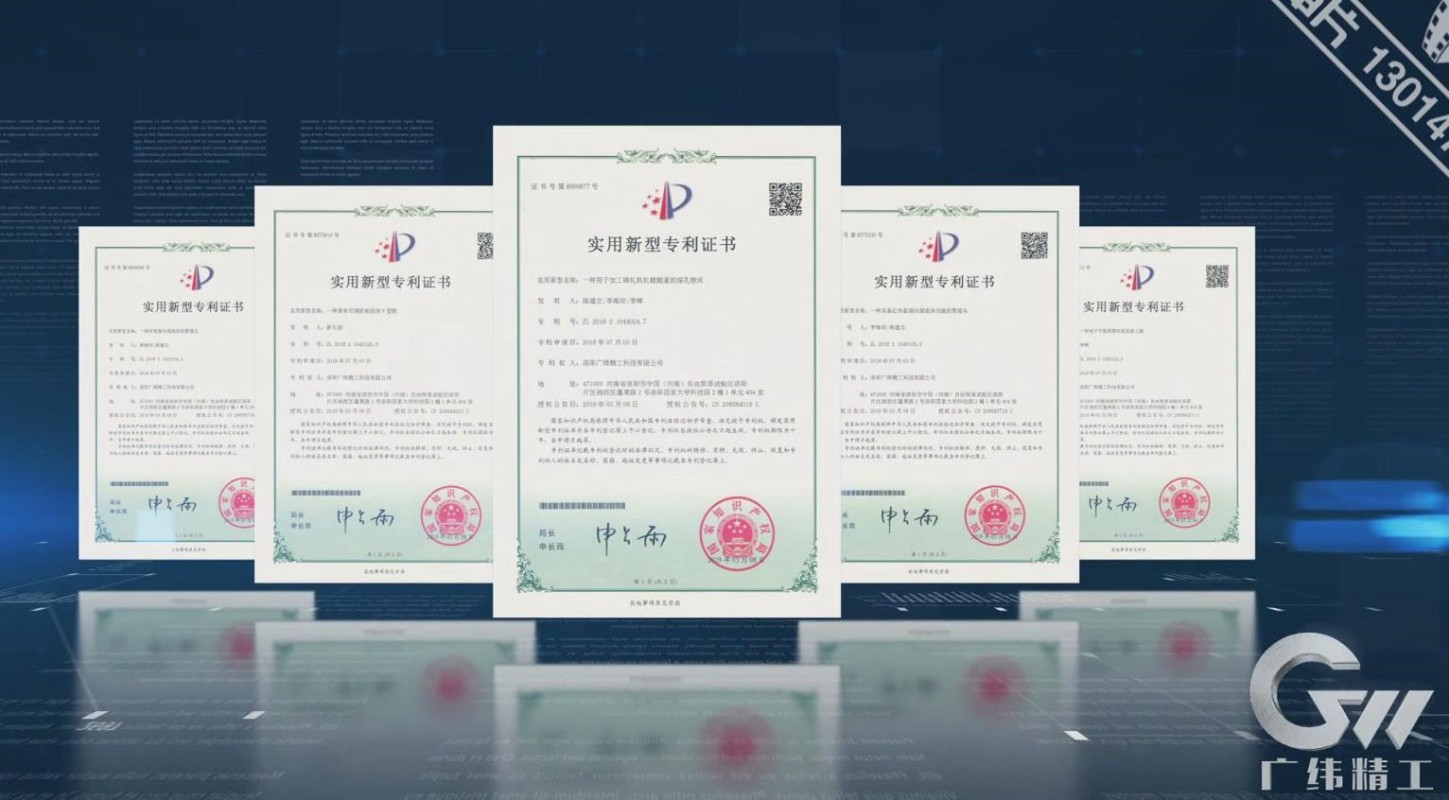
जीडब्ल्यू प्रेसिजन टेक्नोलॉजी एक का उपयोग करती हैस्वतंत्र रूप से विकसित समर्पित छेद ड्रिलिंग मशीनस्टील स्लीव प्रोसेसिंग के लिए। इस उपकरण का अनुसंधान और विकास कंपनी द्वारा किया गया है और इसे मान्यता प्राप्त है।राष्ट्रीय पेटेंट.
यह मशीन उच्च कठोरता, बिना वापसी वाले क्लैंप वाली मशीनिंग संरचना और उच्च मशीनिंग सटीकता के साथ डिज़ाइन की गई है। उपकरण और निर्माण प्रक्रिया में निरंतर सुधार के माध्यम से, GW प्रेसिजन टेक्नोलॉजी ने मशीनिंग प्रक्रिया को नियंत्रित करने के लिए एक एकीकृत प्रसंस्करण प्रणाली विकसित की है।संकेंद्रता, बेलनाकारता, समरूपता और गतिशील संतुलन35CrMoV स्टील स्लीव्स का।
स्टील स्लीव के लिए ग्राहक की आवश्यकताओं के अनुसार विशिष्ट आयामी सहनशीलता और ज्यामितीय सटीकता संबंधी आवश्यकताओं को नियंत्रित किया जाता है। इससे विनिर्माण प्रक्रिया को विभिन्न कोल्ड रोलिंग मिल विन्यासों और तकनीकी विशिष्टताओं के अनुरूप ढालना संभव हो जाता है।
अनुकूलित कोल्ड रोलिंग मिल स्टील स्लीव
The 35CrMoV स्टील स्लीवइसका निर्माण ग्राहक की कोल्ड रोलिंग मिल की तकनीकी आवश्यकताओं के अनुसार किया जाता है। इसका निर्दिष्ट आकार हैΦ502 × Φ560 × 1700 मिमीनियंत्रित यांत्रिक गुणों, मशीनिंग सटीकता, सतह प्रदर्शन और निरीक्षण आवश्यकताओं के साथ।
विनिर्माण मार्ग एकीकृत करता हैईएसआर स्टील पिंड निर्माण, बहु-दिशात्मक फोर्जिंग, नॉर्मलाइज़िंग, रफ मशीनिंग, डीप-होल ड्रिलिंग, इनर-होल बोरिंग, क्वेंचिंग और टेम्परिंग, सतह सुदृढ़ीकरण, सटीक ग्राइंडिंग, होनिंग और अंतिम निरीक्षण.
इस एकीकृत प्रक्रिया का उद्देश्य कोल्ड रोलिंग मिल अनुप्रयोगों के लिए आवश्यक मजबूती, कठोरता, घिसाव प्रतिरोध, आयामी सटीकता और ज्यामितीय सटीकता के संयोजन के साथ एक अनुकूलित स्टील स्लीव प्रदान करना है।