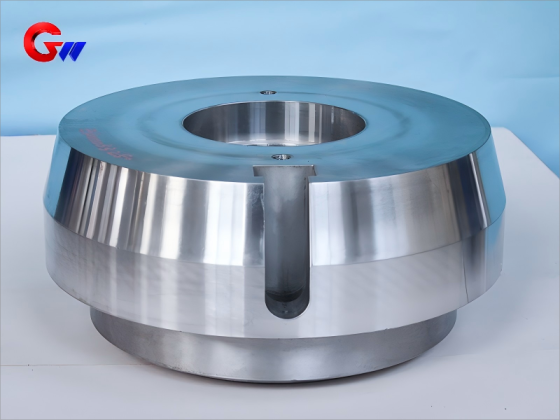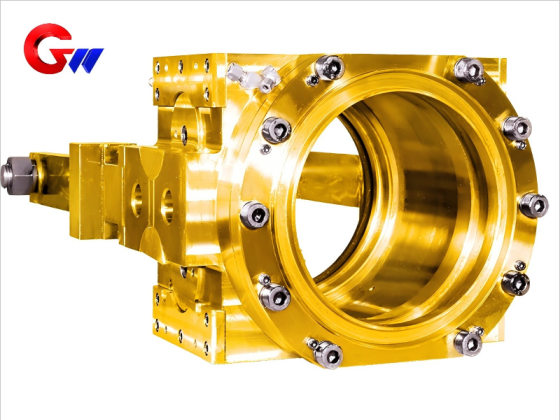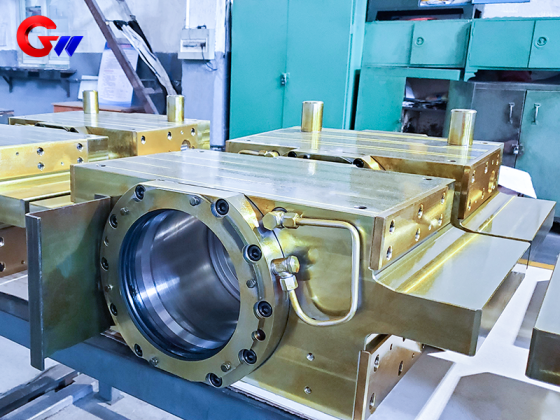
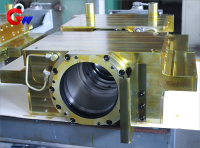
कोल्ड रोलिंग मिल मशीन के संचालन पक्ष के मध्यवर्ती रोलर बेयरिंग ब्लॉक
कोल्ड रोलिंग मिल के ऑपरेटिंग साइड पर स्थित इंटरमीडिएट रोलर बेयरिंग ब्लॉक की सामग्री और ऊष्मा उपचार
ऑपरेटिंग साइड इंटरमीडिएट रोलर बेयरिंग ब्लॉक बॉडी सामग्री:
उच्च सामर्थ्य वाला कच्चा लोहा (HT300/HT350) या कच्चा इस्पात (ZG310-570), जिसकी तन्यता सामर्थ्य ≥500 MPa हो।
घिसाव-प्रतिरोधी अस्तर:
कांस्य (ZCuAl10Fe3) या पॉलिमर मिश्रित सामग्री, जैसे कि संशोधित PTFE सामग्री।
उष्मा उपचार:
कास्टिंग में आंतरिक तनाव को दूर करने और महत्वपूर्ण संपर्क सतहों के उच्च-आवृत्ति सख्त होने के लिए एजिंग उपचार की आवश्यकता होती है, जिसकी विशिष्ट कठोरता HRC 45-50 होती है।
ब्रांड: जीडब्ल्यू प्रेसिजन
उत्पाद उत्पत्ति: लियाओयांग
डिलीवरी का समय: अनुबंध में निर्धारित
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- जानकारी
कोल्ड रोलिंग मिल मशीन के ऑपरेटिंग साइड का इंटरमीडिएट रोलर बेयरिंग ब्लॉक
ऑपरेटिंग साइड इंटरमीडिएट रोलर बेयरिंग ब्लॉक के आयाम और सहनशीलता
बेयरिंग इंस्टॉलेशन होल:
बेयरिंग के प्रकार और रोलिंग मिल की आवश्यकताओं के अनुसार बेयरिंग इंस्टॉलेशन होल को सटीक रूप से मशीनिंग करके तैयार किया जाता है। TQO सीरीज़ के चार-पंक्ति वाले टेपर्ड रोलर बेयरिंग जैसे बेयरिंग के लिए, लागू फिट टॉलरेंस आमतौर पर भीतरी होल के लिए H6 या बाहरी व्यास के लिए js6 होता है, जो बेयरिंग निर्माता के विनिर्देशों और वास्तविक असेंबली डिज़ाइन पर निर्भर करता है।
सतह की खुरदरापन:
बेयरिंग की मिलान सतह का Ra ≤ 0.8 μm है, जबकि गैर-मिलान सतह का Ra ≤ 3.2 μm है। नियंत्रित सतह खुरदरापन एक स्थिर बेयरिंग फिट और विश्वसनीय संपर्क स्थिति प्रदान करने में सहायक होता है।
स्थिति निर्धारण सटीकता:
बेयरिंग बोर की गोलाई ≤ 0.008 मिमी है, और समाक्षीयता ≤ 0.015 मिमी/500 मिमी है। तापीय विस्तार और वास्तविक परिचालन स्थितियों को ध्यान में रखते हुए, रोल नेक के साथ फिट क्लीयरेंस 0.05-0.10 मिमी है।
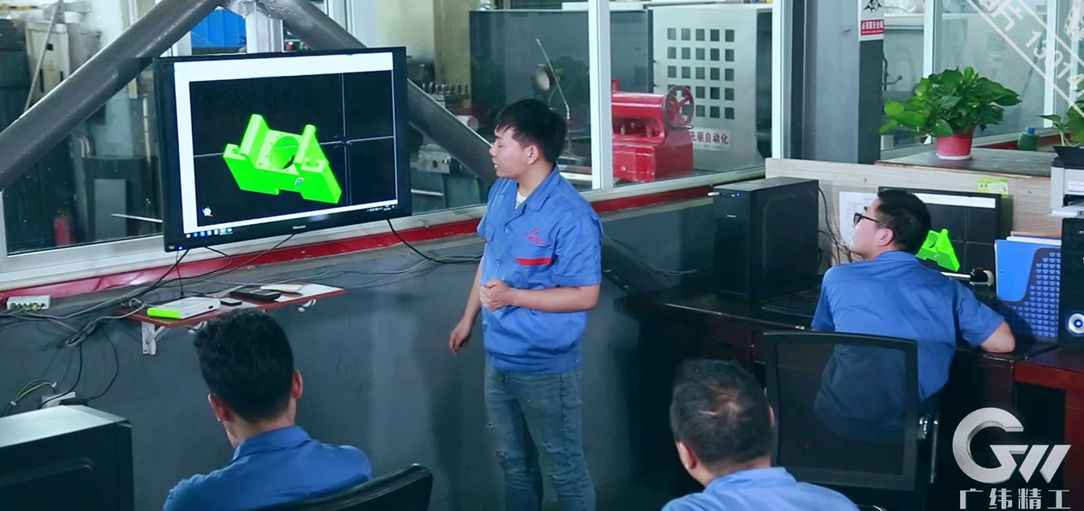
सीएनसी मशीनिंग प्रोग्रामिंग
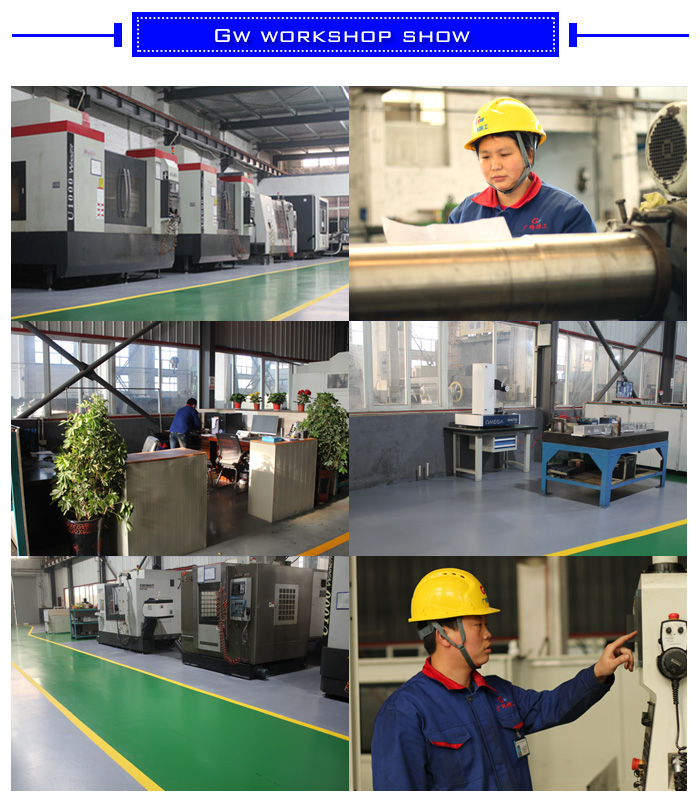
उत्पादन से पहले पीसी-आधारित सिमुलेशन के माध्यम से सीएनसी मशीनिंग प्रोग्रामों का सत्यापन किया जाता है। आयामी सटीकता में सुधार, अनावश्यक टूल मूवमेंट को कम करने और मशीनिंग की गुणवत्ता में निरंतरता बनाए रखने के लिए टूल पाथ और मशीनिंग अनुक्रमों को अनुकूलित किया जाता है। उचित प्रक्रिया नियोजन से बेयरिंग ब्लॉक पर साफ और एकसमान मशीनीकृत सतहें प्राप्त करने में भी मदद मिलती है।
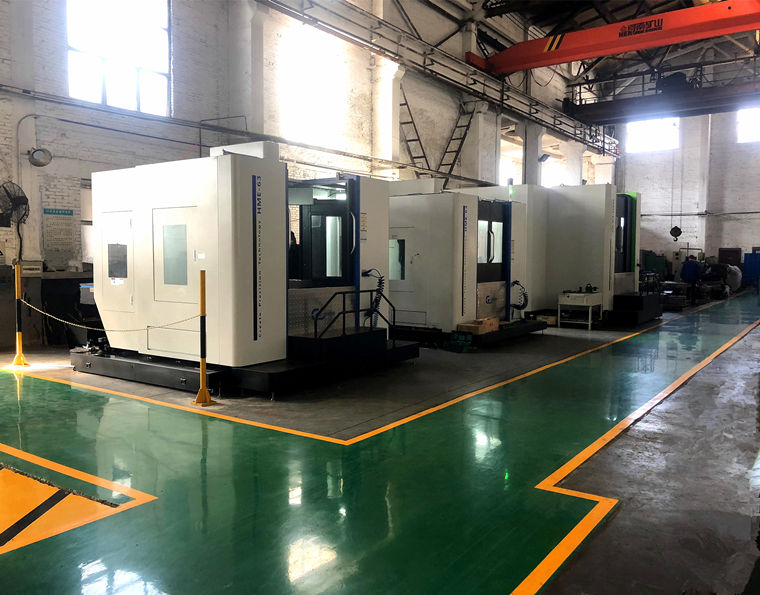
उच्च परिशुद्धता प्रसंस्करण उपकरण
ऑपरेटिंग साइड इंटरमीडिएट रोलर बेयरिंग ब्लॉक के आकार और संरचनात्मक जटिलता के अनुसार सीएनसी हॉरिजॉन्टल मशीनिंग सेंटर, सीएनसी वर्टिकल मशीनिंग सेंटर, फाइव-एक्सिस मशीनिंग सेंटर और अन्य उच्च परिशुद्धता उपकरण चुने जाते हैं। ये मशीनें बड़े बेयरिंग बोर, माउंटिंग सतहों, बोल्ट होल और जटिल संरचनात्मक विशेषताओं के लिए आवश्यक पोजिशनिंग सटीकता और मशीनिंग क्षमता प्रदान करती हैं।
विनिर्माण और संयोजन प्रक्रिया
जहां आवश्यक हो, बेयरिंग होल को सीएनसी बोरिंग और मिलिंग मशीनों पर आईटी6 स्तर की सटीकता के साथ तैयार किया जाता है। आवश्यक आयामी सटीकता और सतह की गुणवत्ता प्राप्त करने के लिए अंतिम फिनिशिंग हेतु होनिंग या ग्राइंडिंग का उपयोग किया जा सकता है। रोलिंग मिल फ्रेम के साथ सटीक कनेक्शन सुनिश्चित करने के लिए महत्वपूर्ण बोल्ट होल की स्थितिगत त्रुटि ≤ 0.05 मिमी है।
संयोजन संबंधी आवश्यकताएँ:
बेयरिंग प्रीलोड को बेयरिंग निर्माता के विनिर्देशों और रोलिंग मिल के वास्तविक डिज़ाइन के अनुसार समायोजित किया जाता है। उपयुक्त बेयरिंग व्यवस्थाओं के लिए, अक्षीय प्रीलोड 8-12 kN पर निर्दिष्ट किया जा सकता है। इंस्टॉलेशन के दौरान हाइड्रोलिक नट का उपयोग नियंत्रित असेंबली बल प्रदान करने और बेयरिंग, रोल नेक और बेयरिंग ब्लॉक पर प्रभाव भार से बचने के लिए किया जा सकता है।
गुणवत्ता प्रक्रिया नियंत्रण
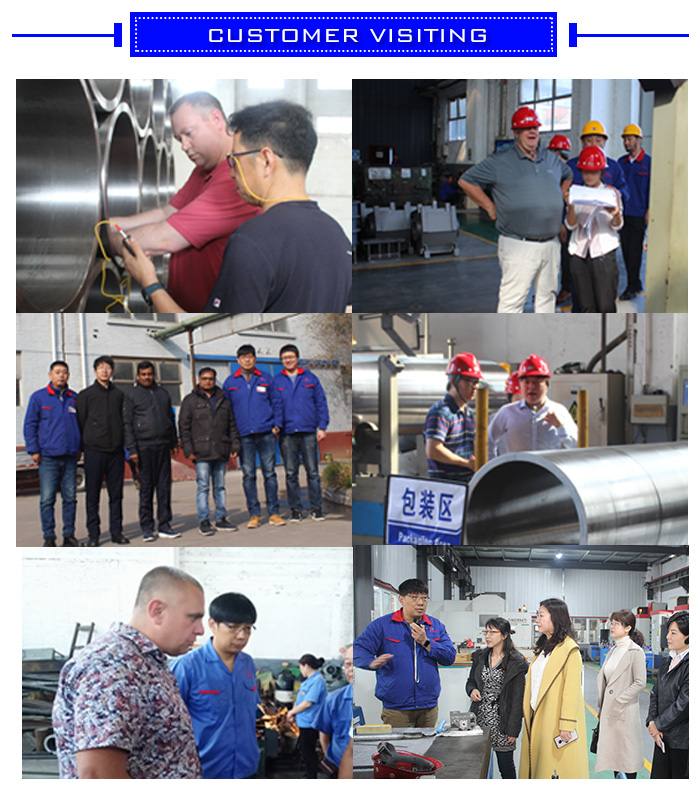
गुणवत्ता नियंत्रण पूरी विनिर्माण प्रक्रिया में लागू किया जाता है, जिसमें सांचे की तैयारी और दोष पहचान से लेकर ताप उपचार, सीएनसी मशीनिंग, फिनिशिंग और अंतिम निरीक्षण तक सब कुछ शामिल है। प्रत्येक प्रक्रिया का निरीक्षण और अनुमोदन किया जाता है, उसके बाद ही वर्कपीस को अगले विनिर्माण चरण में भेजा जाता है।
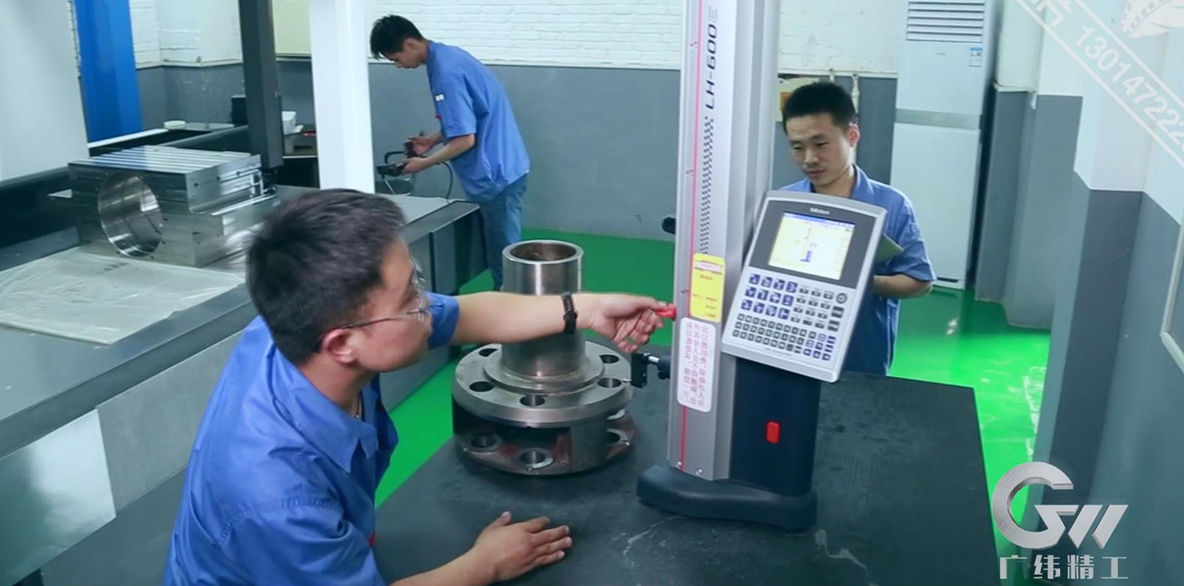
जांच और परीक्षण
ऑपरेटिंग साइड के प्रत्येक इंटरमीडिएट रोलर बेयरिंग ब्लॉक की गुणवत्ता सुनिश्चित करने के लिए सख्त निरीक्षण और परीक्षण प्रक्रियाओं का पालन किया जाता है। गुणवत्ता संबंधी दस्तावेज़ों में रासायनिक संरचना विश्लेषण, हीट ट्रीटमेंट रिकॉर्ड, दोष पहचान रिपोर्ट, आयामी सहनशीलता निरीक्षण और ज्यामितीय सहनशीलता निरीक्षण शामिल हो सकते हैं। महत्वपूर्ण मशीनिंग आयामों, बोर ज्यामिति, छेद की स्थिति और आकार एवं स्थिति सहनशीलता को सत्यापित करने के लिए कोऑर्डिनेट मेजरिंग मशीन और अन्य सटीक निरीक्षण उपकरणों का उपयोग किया जाता है। पूर्ण विनिर्माण ट्रेसबिलिटी के लिए सभी निरीक्षण रिकॉर्ड रखे जाते हैं।
मध्यवर्ती रोलर बेयरिंग ब्लॉक का स्नेहन और सीलिंग
स्नेहन प्रणाली:
मध्यवर्ती रोलर बेयरिंग में उपकरण और बेयरिंग की आवश्यकताओं के अनुसार 0.3-0.5 एमपीए के दबाव और 30-50 लीटर/मिनट की प्रवाह दर के साथ सांद्रित पतले तेल का स्नेहन या लगभग 5-10 बूंद/मिनट की तेल प्रवाह दर के साथ तेल-वायु स्नेहन का उपयोग किया जा सकता है। अनुशंसित स्नेहक तेल की श्यानता 40°C पर ISO VG 68-100 है, जो बेयरिंग की परिचालन गति, भार, तापमान और स्नेहन प्रणाली पर निर्भर करती है।
सीलिंग डिजाइन:
जल, धूल, रोलिंग कूलेंट और धातु के कणों के प्रवेश को कम करने के लिए लेबिरिंथ सील और स्प्रिंग-प्रबलित लिप सील से युक्त संयुक्त सीलिंग संरचना का उपयोग किया जा सकता है। लागू स्वच्छता आवश्यकता को ISO 4406 18/16/13 के अनुसार निर्दिष्ट किया जा सकता है। सीलिंग सामग्री में उच्च तापमान प्रतिरोधी फ्लोरोरबर (FKM) या पॉलीयुरेथेन (PU) शामिल हैं, जिनका चयन परिचालन तापमान, स्नेहक, कूलेंट और घिसाव की स्थितियों के अनुसार किया जाता है।