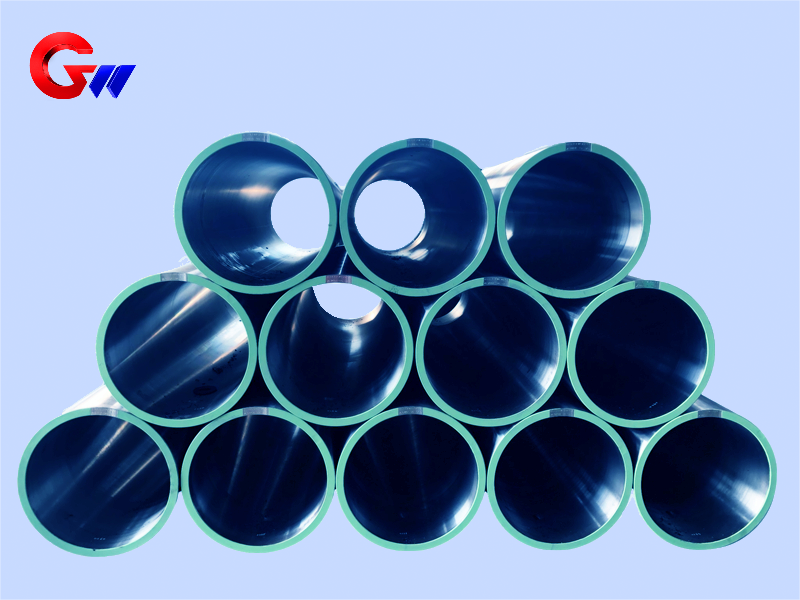
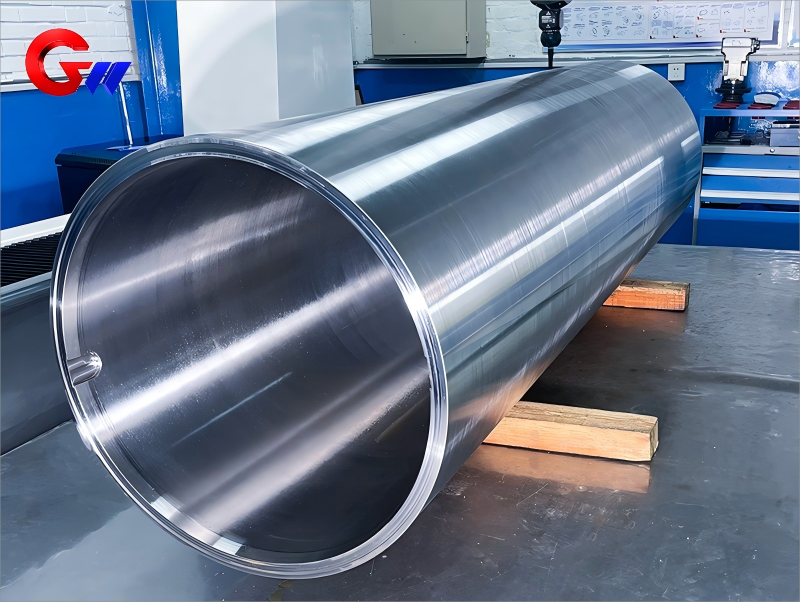
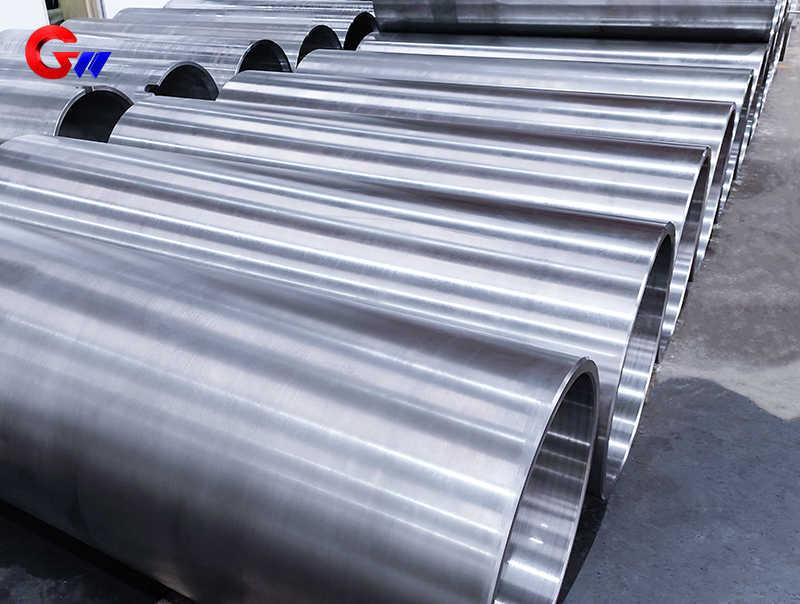
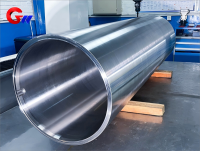
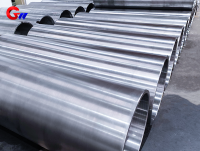
कोल्ड रोलिंग मिल मशीन के लिए अनुकूलित 35CrMoV स्टील स्पूल
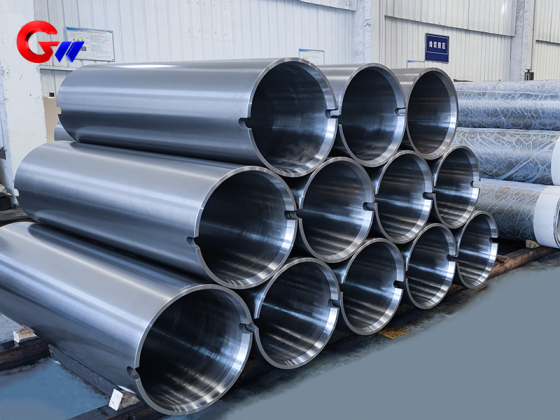
कोल्ड रोलिंग मिल मशीनों के लिए विशेष रूप से निर्मित 35CrMoV स्टील स्पूल उच्च शक्ति और उच्च कठोरता वाले मिश्र धातु संरचनात्मक इस्पात से बनाया जाता है। शमन और उच्च तापमान पर तापन के बाद, 35CrMoV शक्ति, कठोरता, थकान प्रतिरोध और उच्च तापमान प्रदर्शन का संतुलित संयोजन प्रदान करता है, जिससे यह कोल्ड रोलिंग मिलों में उपयोग किए जाने वाले उच्च भार और उच्च परिशुद्धता वाले घूर्णनशील घटकों के लिए उपयुक्त हो जाता है।
जीडब्ल्यू प्रेसिजन ग्राहकों के ड्राइंग, उपकरण विन्यास, आयामी आवश्यकताओं, मशीनिंग सहनशीलता, ताप उपचार आवश्यकताओं और निरीक्षण मानकों के अनुसार 35CrMoV स्टील स्पूल का निर्माण करती है।
उत्पाद प्रकार: अनुकूलित 35CrMoV स्टील स्पूल
सामग्री: 35CrMoV
विनिर्देश: 665 × 605 × 2000 मिमी
अनुप्रयोग: कोल्ड रोलिंग मिल
ऊष्मा उपचार: शमन और उच्च तापमान तापन
मशीनिंग: सटीक बोरिंग, होनिंग और ग्राइंडिंग
डायनामिक बैलेंस: G2.5 स्तर, ISO 1940
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- स्टील स्पूल की वार्षिक क्षमता 4000 पीस है।
- जानकारी
कोल्ड रोलिंग मिल मशीन के लिए अनुकूलित 35CrMoV स्टील स्पूल
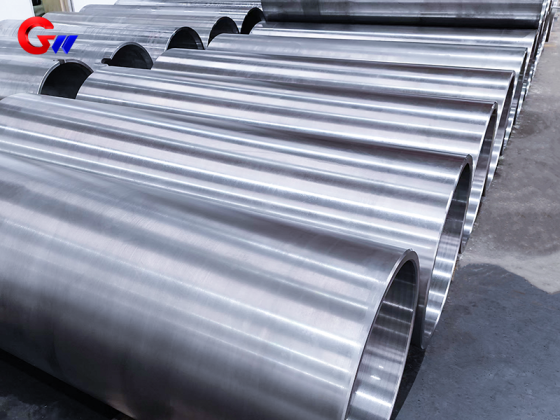
GW Precision द्वारा निर्मित 35CrMoV स्टील स्पूल कोल्ड रोलिंग मिल उपकरणों में उच्च भार और उच्च परिशुद्धता वाले अनुप्रयोगों के लिए डिज़ाइन किया गया है। यह स्टील स्पूल ग्राहक के तकनीकी आरेखों और रोलिंग मिल की वास्तविक आवश्यकताओं के अनुसार निर्मित किया जाता है। आपूर्ति किए गए उत्पाद का आकार 665 × 605 × 2000 मिमी है, जबकि अन्य आयामों को उपकरण विन्यास और अनुप्रयोग आवश्यकताओं के अनुसार अनुकूलित किया जा सकता है।
35CrMoV एक उच्च शक्ति और उच्च कठोरता वाला मिश्रधातु संरचनात्मक इस्पात है। इसकी क्रोमियम-मोलिब्डेनम-वैनेडियम मिश्रधातु प्रणाली इसे अच्छी कठोरता, थकान प्रतिरोध और उच्च तापमान पर मजबूती प्रदान करती है। यह सामग्री बार-बार यांत्रिक भार और निरंतर या उच्च गति के घूर्णन के संपर्क में आने वाले घटकों के लिए उपयुक्त है। नियंत्रित सल्फर और फास्फोरस की मात्रा ऊष्मीय भंगुरता को कम करने और प्रभाव कठोरता को बढ़ाने में भी सहायक होती है।
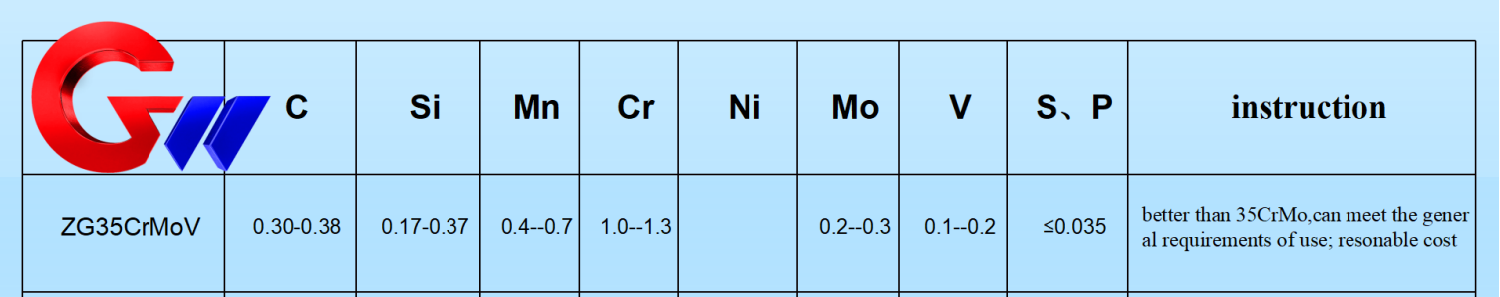
उपलब्ध सामग्री आंकड़ों के अनुसार, 35CrMoV की विशिष्ट रासायनिक संरचना में C 0.30–0.38%, Cr 0.80–1.10%, Mo 0.20–0.30%, और V 0.10–0.20% शामिल हैं, जबकि S/P अनुपात ≤0.015% तक नियंत्रित है। ये मिश्रधातु तत्व कठिन परिचालन परिस्थितियों में आवश्यक मजबूती, कठोरता, सुदृढ़ता और थकान प्रतिरोध के लिए सामग्री का आधार प्रदान करते हैं।
35CrMoV के यांत्रिक गुण
स्टील स्पूल सामग्री के यांत्रिक गुणों का मूल्यांकन शमन और उच्च तापमान तापन के बाद किया जाता है। इसकी विशिष्ट तन्यता सामर्थ्य 900–1100 MPa है, जबकि उपज सामर्थ्य 750–950 MPa है। 5d की गेज लंबाई के आधार पर बढ़ाव ≥12% है, जहाँ d नमूने का व्यास दर्शाता है। कमरे के तापमान पर प्रभाव ऊर्जा ≥50 J है, शमन और तापन की स्थिति में कठोरता HRC 28–35 है, और अनुभागीय संकुचन दर ≥45% है।
इन गुणों के लिए उपलब्ध कराए गए प्रासंगिक परीक्षण मानकों में तन्यता परीक्षण के लिए जीबी/टी 228.1 (आईएसओ 6892), प्रभाव परीक्षण के लिए जीबी/टी 229 (आईएसओ 148) और कठोरता परीक्षण के लिए जीबी/टी 230.1 शामिल हैं।
गतिशील भार अनुप्रयोगों के लिए, उपलब्ध तकनीकी डेटा एक चिकने नमूने का उपयोग करके 10⁶ चक्रों के लिए लगभग 450–500 MPa की थकान सीमा दर्शाता है। यह थकान प्रदर्शन सामग्री को उन घटकों के लिए उपयुक्त बनाता है जो रोलिंग मिल संचालन के दौरान बार-बार भार का सामना करते हैं। वास्तविक प्रदर्शन सामग्री की स्थिति, ऊष्मा उपचार, ज्यामिति, सतह की स्थिति और परिचालन वातावरण पर निर्भर करता है।
ऊष्मा उपचार और उच्च तापमान प्रदर्शन
35CrMoV स्टील स्पूल के निर्माण में ऊष्मा उपचार एक महत्वपूर्ण प्रक्रिया है। शमन प्रक्रिया में लगभग 850-880 डिग्री सेल्सियस तक गर्म करना और फिर तेल से ठंडा करना शामिल है, जिससे आवश्यक मार्टेन्सिटिक संरचना प्राप्त होती है। शमन के बाद, लगभग 550-650 डिग्री सेल्सियस पर उच्च तापमान पर टेम्परिंग की जाती है।
टेम्परिंग तापमान को आवश्यक मजबूती और कठोरता के अनुसार समायोजित किया जा सकता है। सामान्यतः, टेम्परिंग तापमान बढ़ाने से मजबूती कम होती है जबकि कठोरता बढ़ती है। इसलिए, अंतिम ऊष्मा उपचार की स्थिति का चयन स्टील स्पूल की यांत्रिक कार्यक्षमता और कोल्ड रोलिंग मिल में उसके उपयोग के अनुसार किया जाना चाहिए।
उचित शमन और तापन के बाद, 35CrMoV लगभग 400°C से नीचे स्थिर मजबूती बनाए रख सकता है और निर्दिष्ट परिस्थितियों में लगभग 500°C तक के अल्पकालिक तापमान को सहन कर सकता है। मोलिब्डेनम उच्च तापमान पर मजबूती और रेंगने के प्रतिरोध में योगदान देता है, जबकि Cr-Mo-V मिश्रधातु प्रणाली सामग्री के समग्र यांत्रिक प्रदर्शन को बेहतर बनाती है।
परिशुद्ध मशीनिंग आवश्यकताएँ
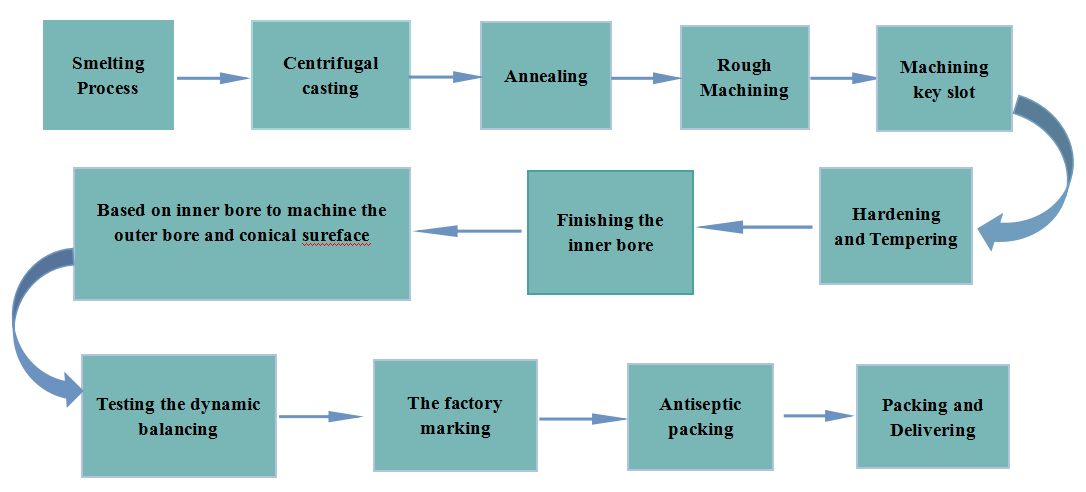
35CrMoV स्टील स्पूल को हीट ट्रीटमेंट के बाद सटीक मशीनिंग की आवश्यकता होती है। आंतरिक छेद, बाहरी व्यास, बेलनाकार सतहें और बेयरिंग मिलान सतहें उत्पाद के लिए निर्दिष्ट आयामी और ज्यामितीय आवश्यकताओं को पूरा करना चाहिए।
आंतरिक छिद्र को IT6 ग्रेड के अनुसार नियंत्रित किया जाता है, जिसमें H6 फिट की आवश्यकता और Ra ≤0.8 μm की सतह खुरदरापन होती है। बाहरी व्यास को IT7 ग्रेड के अनुसार नियंत्रित किया जाता है, जिसमें H7 फिट की आवश्यकता और Ra ≤1.6 μm की सतह खुरदरापन होती है। बेलनाकारता को ≤0.01 mm/100 mm तक नियंत्रित किया जाता है, जबकि बेयरिंग की मिलान सतह की समाक्षता को ≤0.02 mm तक नियंत्रित किया जाता है।
आवश्यक आंतरिक छिद्र आयामी सटीकता और सतह की गुणवत्ता प्राप्त करने के लिए सटीक बोरिंग और होनिंग का उपयोग किया जाता है। बाहरी बेलनाकार सतह के लिए, बेलनाकार ग्राइंडिंग का उपयोग थर्मल विरूपण के जोखिम को कम करते हुए आवश्यक आयामी सटीकता और सतह की गुणवत्ता प्राप्त करने के लिए किया जाता है।
बड़े घूर्णनशील स्टील स्पूल के लिए, आयामी सटीकता और ज्यामितीय सटीकता दोनों को एक साथ नियंत्रित करना आवश्यक है। आंतरिक छेद, बाहरी व्यास और घूर्णन अक्ष के बीच का संबंध अंतिम संयोजन और घूर्णन स्थिति को सीधे प्रभावित करता है। इसलिए, आवश्यक बेलनाकारता और समाक्षीयता बनाए रखने के लिए मशीनिंग डेटम चयन, मशीनिंग अनुक्रम, बोरिंग, होनिंग और ग्राइंडिंग प्रक्रियाओं में समन्वय स्थापित करना आवश्यक है।
गतिशील संतुलन परीक्षण और निरीक्षण
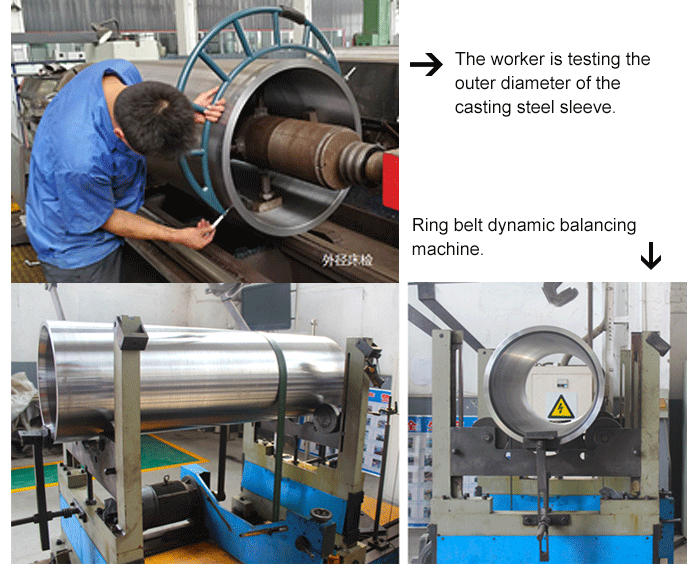
रोटेटिंग कोल्ड रोलिंग मिल उपकरण में उपयोग होने वाले स्टील स्पूल के लिए डायनेमिक बैलेंस एक महत्वपूर्ण गुणवत्ता आवश्यकता है। जब स्पूल उच्च गति से घूमता है, तो द्रव्यमान का असमान वितरण अतिरिक्त अपकेंद्रीय बल और कंपन उत्पन्न कर सकता है। इसलिए, तैयार उत्पाद के लिए पारंपरिक आयामी निरीक्षण के अतिरिक्त डायनेमिक बैलेंस परीक्षण आवश्यक है।
GW Precision रिंग-बेल्ट डायनेमिक बैलेंसिंग मशीन का उपयोग करके 100% डायनेमिक बैलेंस परीक्षण कर सकता है। दी गई तकनीकी आवश्यकता ISO 1940 के अनुसार G2.5 स्तर तक अवशिष्ट असंतुलन को निर्दिष्ट करती है।
गुणवत्ता निरीक्षण में ऊष्मा उपचार के बाद यांत्रिक गुणों का परीक्षण और पारंपरिक आयामी निरीक्षण भी शामिल है। निरीक्षण प्रक्रिया में तैयार स्टील स्पूल के महत्वपूर्ण आयाम, सतह की स्थिति, ज्यामितीय सटीकता, सामग्री के यांत्रिक गुण और गतिशील संतुलन की स्थिति की जांच की जाती है।
अनुकूलित उत्पादों के लिए, निरीक्षण संबंधी आवश्यकताओं की पुष्टि ग्राहक के आरेख, तकनीकी विनिर्देश, गुणवत्ता मानक और अनुप्रयोग संबंधी आवश्यकताओं के अनुसार की जा सकती है। इससे अंतिम निरीक्षण प्रक्रिया सीधे वास्तविक कोल्ड रोलिंग मिल उपकरण के अनुरूप हो जाती है।
वेल्डिंग मरम्मत संबंधी विचार
यदि 35CrMoV स्टील स्पूल की वेल्डिंग मरम्मत आवश्यक हो, तो वेल्डिंग प्रक्रिया में उच्च-शक्ति मिश्र धातु इस्पात की विशेषताओं और उसकी ताप-उपचारित स्थिति को ध्यान में रखना चाहिए। दिए गए तकनीकी निर्देशों के अनुसार, वेल्डिंग से पहले सामग्री को लगभग 200-300 डिग्री सेल्सियस तक पहले से गर्म किया जाना चाहिए।
वेल्डिंग मरम्मत के बाद, अवशिष्ट वेल्डिंग तनाव को कम करने और आयामी स्थिरता बनाए रखने के लिए तनाव-राहत एनीलिंग आवश्यक है। वास्तविक वेल्डिंग प्रक्रिया मरम्मत के स्थान, सामग्री की स्थिति, वेल्डिंग विधि, ताप उपचार की स्थिति और लागू तकनीकी आवश्यकताओं के अनुसार निर्धारित की जानी चाहिए।
सटीक स्टील स्पूल के लिए, वेल्डिंग मरम्मत के बाद उचित निरीक्षण किया जाना चाहिए और, जहां आवश्यक हो, आयामी सत्यापन किया जाना चाहिए ताकि यह सुनिश्चित हो सके कि मरम्मत किया गया घटक आवश्यक मशीनिंग और असेंबली सहनशीलता को पूरा करता रहे।
पैकेजिंग और उत्पाद संरक्षण
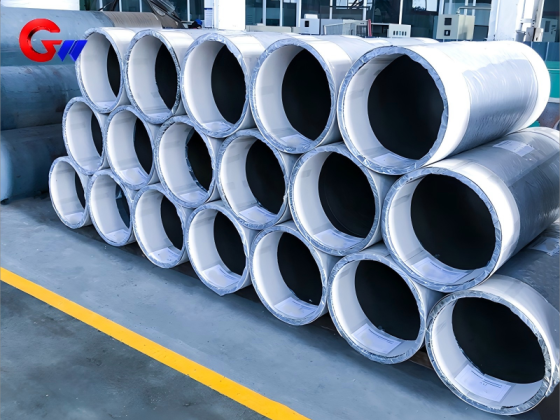
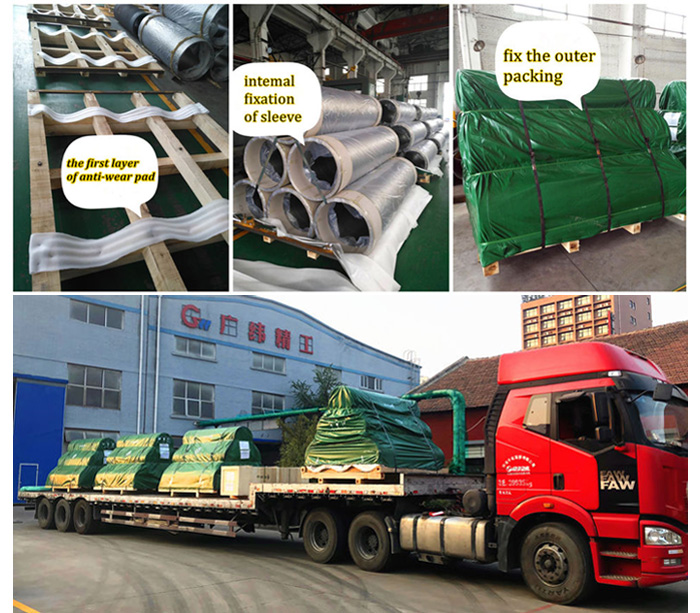
जीडब्ल्यू प्रेसिजन के पास एक अनुभवी पैकेजिंग टीम और सटीक स्टील स्पूल उत्पादों के लिए स्थापित पैकेजिंग प्रक्रियाएं हैं। पैकेजिंग को भंडारण, परिवहन, हैंडलिंग और डिलीवरी के दौरान 35CrMoV स्टील स्पूल की सुरक्षा के लिए डिज़ाइन किया गया है और नुकसान या क्षति के जोखिम को कम करता है।
पैकेजिंग के दौरान उत्पाद की स्वच्छता का भी ध्यान रखा जाता है। परिवहन और भंडारण के दौरान संदूषण से बचाव के लिए पैकिंग से पहले स्टील स्पूल की सतह की जांच और सफाई की जाती है।
GW Precision ग्राहकों की आवश्यकताओं के अनुसार 35CrMoV स्टील स्पूल का अनुकूलित निर्माण प्रदान करता है, जिसमें सामग्री, विनिर्देश, ताप उपचार, मशीनिंग सटीकता, गतिशील संतुलन, निरीक्षण और पैकेजिंग संबंधी आवश्यकताएं शामिल हैं। उत्पादन प्रक्रिया का उद्देश्य उच्च भार और उच्च परिशुद्धता वाले कोल्ड रोलिंग मिल अनुप्रयोगों के लिए उपयुक्त स्टील स्पूल प्रदान करना है, साथ ही निर्दिष्ट सामग्री और आयामी आवश्यकताओं को बनाए रखना है।
स्टील स्पूल के लिए मुख्य विचारणीय बिंदु कोल्ड रोलिंग मिलों के लिए
वेल्डिंग मरम्मत: 35CrMoV वेल्डिंग के लिए वेल्डिंग से पहले प्रीहीटिंग (200-300 ℃) और वेल्डिंग के बाद स्ट्रेस रिलीफ एनीलिंग की आवश्यकता होती है।