एल्युमीनियम स्ट्रिप मिल मशीन के लिए अनुकूलित 35CrMoV स्टील स्लीव
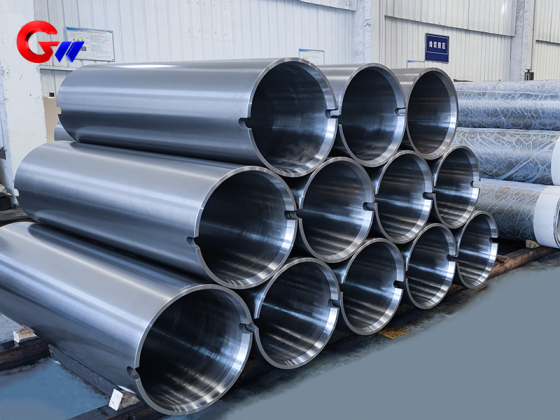
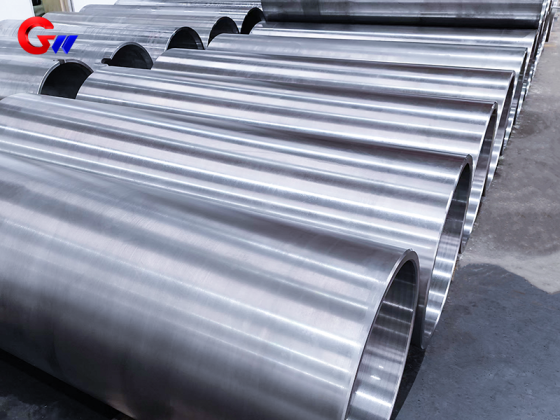
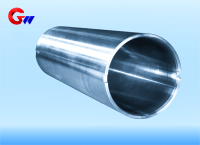
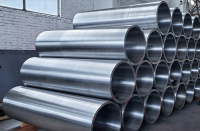
35CrMoV स्टील स्लीव का उपयोग एल्युमीनियम फॉयल, एल्युमीनियम प्लेट, स्टेनलेस स्टील फॉयल और स्ट्रिप रोलिंग अनुप्रयोगों में व्यापक रूप से किया जाता है। उच्च परिशुद्धता रोलिंग उपकरणों के लिए, स्लीव की संकेंद्रता, गतिशील संतुलन और आयामी स्थिरता महत्वपूर्ण प्रदर्शन आवश्यकताएं हैं। GW प्रेसिजन टेक्नोलॉजी द्वारा निर्मित 35CrMoV स्टील स्लीव ब्लैंक सेंट्रीफ्यूगल कास्टिंग द्वारा उत्पादित किया जाता है, जो बाद में हीट ट्रीटमेंट, सटीक मशीनिंग और सरफेस इंजीनियरिंग के लिए एक उपयुक्त प्रारंभिक संरचना प्रदान करता है।
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- स्टील स्पूल की वार्षिक क्षमता 4000 पीस है।
- जानकारी
एल्युमीनियम स्ट्रिप मिल मशीन के लिए अनुकूलित 35CrMoV स्टील स्लीव
The एल्युमीनियम स्ट्रिप रोलिंग मिलों के लिए 35CrMoV स्टील स्लीवयह एक अनुकूलित उच्च-शक्ति और घिसाव-प्रतिरोधी घटक है जिसे रोलिंग उपकरणों के लिए विकसित किया गया है, जिनमें उच्च आयामी सटीकता, स्थिर घूर्णन और उच्च सतह गुणवत्ता की आवश्यकता होती है। एल्युमीनियम फ़ॉइल, एल्युमीनियम प्लेट, स्टेनलेस स्टील फ़ॉइल और स्ट्रिप रोलिंग अनुप्रयोगों में उपयोग होने वाली स्टील स्लीव्स यांत्रिक भार, तापीय प्रभावों, रोलिंग तेल और सापेक्ष सूक्ष्म गति के संपर्क में आती हैं। इसलिए, निर्माण प्रक्रिया में सामग्री प्रदर्शन, संकेंद्रण, गतिशील संतुलन, सतह की कठोरता और आयामी स्थिरता को एक साथ ध्यान में रखना आवश्यक है।
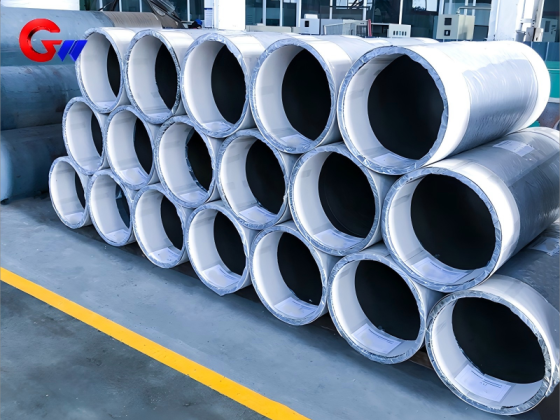
The जीडब्ल्यू प्रेसिजन टेक्नोलॉजी द्वारा निर्मित 35CrMoV स्टील स्लीव ब्लैंक सेंट्रीफ्यूगल कास्टिंग द्वारा प्राप्त किया जाता है।सेंट्रीफ्यूगल कास्टिंग ब्लैंक बाद में होने वाली हीट ट्रीटमेंट, मशीनिंग और सरफेस इंजीनियरिंग प्रक्रियाओं का आधार प्रदान करता है। तैयार स्लीव को ग्राहक के एल्युमीनियम स्ट्रिप रोलिंग उपकरण के आयामों और तकनीकी आवश्यकताओं के अनुसार अनुकूलित किया जा सकता है।
एल्युमीनियम स्ट्रिप रोलिंग मिलों में अनुप्रयोग
छह-हाई और बारह-हाई रोलिंग मिलों में, अनुकूलित 35CrMoV स्टील स्लीव का उपयोग मध्यवर्ती रोल या सपोर्ट रोल के साथ किया जा सकता है। इसका एक मुख्य कार्य रोल सपोर्ट को सुदृढ़ करना और एल्यूमीनियम स्ट्रिप रोलिंग के दौरान उत्पन्न होने वाले रेडियल बेंडिंग बल को सहन करना है। आपूर्ति किए गए एप्लिकेशन डेटा में एक विशिष्ट लोड रेंज दर्शाई गई है।300–600 एमपीए.
उच्च गति रोलिंग उपकरणों के लिए, आयामी और गतिशील सटीकता बनाए रखना भी महत्वपूर्ण है। लगभग रोलिंग गति पर10–25 मीटर/सेकंडइस स्लीव को रोल-गैप उतार-चढ़ाव के नियंत्रण में सहायता करने के लिए डिज़ाइन किया गया है।≤0.005 मिमीयह आवश्यकता संकेंद्रण, मशीनिंग सटीकता और गतिशील संतुलन पर विशेष महत्व देती है।
रोलिंग के दौरान स्लीव थर्मल मैनेजमेंट में भी भूमिका निभाती है। रोलिंग घर्षण से गर्मी उत्पन्न होती है, और संपर्क क्षेत्र में तात्कालिक तापमान लगभग तक पहुँच सकता है।200–250 डिग्री सेल्सियसअतः बार-बार होने वाले ऊष्मीय और यांत्रिक भार के तहत सामग्री और सतह की स्थिति स्थिर रहनी चाहिए।
एल्युमीनियम रोलिंग में काम करने की स्थितियाँ
एल्यूमीनियम रोलिंग के कारण स्टील स्लीव के प्रदर्शन के लिए विशिष्ट आवश्यकताएँ उत्पन्न होती हैं। एल्यूमीनियम के टुकड़े या सामग्री के कण कार्यशील सतह पर चिपक सकते हैं, इसलिए दी गई तकनीकी विशिष्टता में सतह की कठोरता की आवश्यकता होती है।≥एचआरसी45चिपकने और सतह के घिसाव के प्रति प्रतिरोध को बेहतर बनाने के लिए।
यह स्लीव लगभग pH वाले इमल्शन-आधारित रोलिंग ऑयल वातावरण में भी काम कर सकती है।8–10इसलिए, सतह इंजीनियरिंग डिजाइन में संक्षारण प्रतिरोध को ध्यान में रखा जाता है, खासकर जहां स्लीव की सतह लंबे समय तक रोलिंग द्रव के संपर्क में रहती है।
यांत्रिक भार भी एक महत्वपूर्ण कारक है। अनुप्रयोग डेटा इससे कहीं अधिक जानकारी निर्दिष्ट करता है।10 लोड चक्रयह दर्शाता है कि स्लीव के लिए उच्च थकान-जीवन की आवश्यकता होती है। इसके अतिरिक्त, बेयरिंग की मिलान सतह पर सूक्ष्म-गति घिसाव हो सकता है, जिसमें एक निर्दिष्ट सापेक्ष स्लाइडिंग मात्रा होती है।<50 माइक्रोमीटरअतः स्लीव को संरचनात्मक मजबूती, सतह की कठोरता और सूक्ष्म गति से होने वाले घिसाव के प्रति प्रतिरोधक क्षमता के संयोजन की आवश्यकता होती है।
35CrMoV सामग्री चयन
आस्तीन का उपयोग करता है35CrMoV स्टीलइसे इसकी मजबूती, कठोरता, घिसाव प्रतिरोध और ऊष्मा उपचार के लिए उपयुक्तता के संयोजन के कारण चुना गया है।
इस सामग्री के लिए आपूर्ति की जाने वाली विशिष्ट रासायनिक संरचना इस प्रकार है:
सी: 0.32–0.38%
सीआर: 1.0–1.3%
लगभग: 0.4–0.6%
इन: 0.1–0.2%
वैनेडियम को मिलाकर बनाया जाता हैएमसी-प्रकार के कार्बाइडऔर दाने की संरचना को परिष्कृत करें। आपूर्ति किए गए सामग्री डेटा से पता चलता है कि परिष्कृत दाने का आकार इसके अनुरूप है।एएसटीएम ग्रेड 10-12.
शमन और तापन के बाद, निर्दिष्ट तन्यता शक्ति है≥1100 एमपीएसामग्री संबंधी डेटा में फ्रैक्चर टफनेस भी निर्दिष्ट है।KIC ≥90 MPa·m¹/²उच्च तापमान की स्थितियों के लिए, उपज-शक्ति प्रतिधारण दर को इस प्रकार निर्दिष्ट किया जाता है:>85% 300°C पर.
ये गुण उच्च गति रोलिंग के दौरान बार-बार यांत्रिक भार, तापीय प्रभावों और सतह के घिसाव के अधीन स्टील स्लीव के लिए भौतिक आधार प्रदान करते हैं।
ऊष्मा उपचार और आयामी स्थिरता
मुख्य ताप उपचार प्रक्रिया में निम्नलिखित शामिल हैं:ठंडा करना और गर्म करना.
शमन के लिए, निर्दिष्ट प्रक्रिया इस प्रकार है:890°C × 2 घंटेइसके बाद जल-वायु की बारी-बारी से शीतलन प्रक्रिया होती है। तापमान निर्धारण प्रक्रिया इस प्रकार है:580°C × 3 घंटेदूसरे प्रकार की टेम्परिंग भंगुरता से बचने के लिए तेल शीतलन का उपयोग किया जाता है।
अतिरिक्त उपचार प्रक्रियाओं के माध्यम से आयामी स्थिरता को और भी बेहतर तरीके से संबोधित किया जाता है। प्रदान किए गए प्रक्रिया डेटा में निम्नलिखित निर्दिष्ट हैं:-196°C पर 24 घंटे के लिए क्रायोजेनिक उपचारअवशिष्ट ऑस्टेनाइट को नियंत्रित करते हुए<3%.
इसके बाद200°C पर 8 घंटे तक उपचार।इसका उपयोग प्रसंस्करण तनाव को दूर करने के लिए किया जाता है। इन उपचारों का उद्देश्य आयामी स्थिरता में सुधार करना और तैयार स्टील स्लीव पर अवशिष्ट तनाव के प्रभाव को कम करना है।
सतह को मजबूत बनाना और जंग से सुरक्षा प्रदान करना
सतह इंजीनियरिंग को आवश्यक कार्य परिस्थितियों के अनुसार लागू किया जा सकता है। उपलब्ध सुदृढ़ीकरण विकल्पों में शामिल हैं:आयन नाइट्राइडिंगऔरलेजर शमन.
आयन नाइट्राइडिंग के लिए, निर्दिष्ट सफेद चमकदार परत की मोटाई है20–30 माइक्रोमीटरसतह की कठोरता के साथएचवी1100–1300सतह की यह उच्च कठोरता घिसावट और सूक्ष्म गति से होने वाले नुकसान के प्रति प्रतिरोधक क्षमता को बढ़ा सकती है।
लेजर शमन से एक कठोर पट्टी प्राप्त की जा सकती है जिसकी चौड़ाई होती है।5–8 मिमीऔर एक कठोर गहराई1.2–1.5 मिमीइस प्रक्रिया का चयन वहां किया जा सकता है जहां सतह को स्थानीय रूप से मजबूत करने की आवश्यकता हो।
जंग से सुरक्षा के लिए, उपलब्ध विकल्पों में निम्नलिखित शामिल हैं:QPQ नमक स्नान मिश्रित उपचारऔर नैनोकंपोजिट कोटिंग। QPQ उपचार संक्षारण प्रतिरोध प्रदान करने के लिए निर्दिष्ट है।क्रोम प्लेटिंग से 2-3 गुना अधिकनैनोकंपोजिट कोटिंग जैसे किTiAlN + MoS₂इसे एक निर्दिष्ट घर्षण गुणांक के साथ भी लागू किया जा सकता है।<0.1.
मिश्रित सतह इंजीनियरिंग प्रक्रिया
जिन अनुप्रयोगों में कई सतह-प्रदर्शन विशेषताओं की आवश्यकता होती है, उनके लिए आपूर्ति की गई समग्र सुदृढ़ीकरण प्रक्रिया में चार चरण होते हैं:
ए. सैंडब्लास्टिंग उपचार, Sa3.0 स्तर → बी. आयन नाइट्राइडिंग → सी. लेजर टेक्सचरिंग → डी. मैग्नेट्रॉन स्पटरिंग कोटिंग
अंतिम कोटिंग में इसका उपयोग किया जा सकता हैCrN/AlCrN बहुपरत संरचनाकुल कोटिंग मोटाई के साथ8–10 माइक्रोमीटरनिर्दिष्ट बंधन बल है≥80 एनखरोंच परीक्षण द्वारा मापा गया।
सतह अभियांत्रिकी का यह तरीका स्टील स्लीव की कार्यशील सतह की स्थिति में सुधार करने के लिए सतह की तैयारी, नाइट्राइडिंग, लेजर टेक्सचरिंग और भौतिक वाष्प जमाव कोटिंग को संयोजित करता है। रोलिंग अनुप्रयोग और आवश्यक घिसाव और संक्षारण प्रतिरोध क्षमता के अनुसार विशिष्ट उपचार संयोजन का चयन किया जा सकता है।
स्टील स्लीव्स के लिए परिशुद्धता आवश्यकताएँ
एल्युमीनियम स्ट्रिप और फ़ॉइल रोलिंग उपकरण के लिए, स्लीव की संकेंद्रता और गतिशील संतुलन महत्वपूर्ण हैं क्योंकि स्लीव एक घूर्णनशील असेंबली के हिस्से के रूप में कार्य करती है। रोलिंग गति पर10–25 मीटर/सेकंडसंकेंद्रता या गतिशील संतुलन में विचलन घूर्णन स्थिरता और रोल-गैप नियंत्रण को प्रभावित कर सकता है।
इसलिए जीडब्ल्यू प्रेसिजन टेक्नोलॉजी ब्लैंक निर्माण प्रक्रिया, हीट ट्रीटमेंट, आयामी स्थिरता, सटीक मशीनिंग और सतह इंजीनियरिंग को स्वतंत्र संचालन के बजाय आपस में जुड़े चरणों के रूप में मानती है।
सेंट्रीफ्यूगल कास्टिंग ब्लैंक प्रारंभिक घटक का आकार प्रदान करता है, जबकि बाद में ऊष्मा उपचार और मशीनिंग द्वारा आवश्यक यांत्रिक और ज्यामितीय स्थिति स्थापित की जाती है।
अंतिम35CrMoV स्टील स्लीवएल्युमीनियम स्ट्रिप रोलिंग उपकरण का निर्माण ग्राहक के डिजाइन और अनुप्रयोग संबंधी आवश्यकताओं के अनुसार किया जा सकता है। आवश्यक परिचालन वातावरण के अनुसार सामग्री चयन, ताप उपचार, सतह सुदृढ़ीकरण और कोटिंग को संयोजित किया जा सकता है।
जीडब्ल्यू प्रेसिजन टेक्नोलॉजी द्वारा अनुकूलित विनिर्माण
लुओयांग गुआंगवेई प्रिसिजन टेक्नोलॉजी कंपनी लिमिटेडयह कंपनी लुओयांग शहर के जियांग्शी जिले के पश्चिमी हिस्से में स्थित है, और स्टील स्लीव्स कंपनी की मुख्य उत्पाद श्रेणियों में से एक है।
GW प्रेसिजन टेक्नोलॉजी औद्योगिक रोलिंग अनुप्रयोगों के लिए अनुकूलित स्टील स्लीव्स का निर्माण करती है।35CrMoV स्टील स्लीवविनिर्माण प्रक्रिया में ब्लैंक की सेंट्रीफ्यूगल कास्टिंग, क्वेंचिंग और टेम्परिंग, आयामी स्थिरता उपचार, सटीक मशीनिंग और सतह इंजीनियरिंग शामिल हो सकती है।
यह उत्पाद एल्युमीनियम फॉयल, एल्युमीनियम प्लेट, स्टेनलेस स्टील फॉयल और स्ट्रिप रोलिंग अनुप्रयोगों के लिए अभिप्रेत है, जहां उच्च शक्ति, घिसाव प्रतिरोध, संकेंद्रता, गतिशील संतुलन और सतह प्रदर्शन की आवश्यकता होती है। सामग्री की विशेषताओं को मिलाकर,35CrMoV स्टीलअनुप्रयोग-विशिष्ट ताप उपचार और सतह अभियांत्रिकी के साथ, स्लीव को विभिन्न रोलिंग उपकरणों और कार्य स्थितियों के लिए कॉन्फ़िगर किया जा सकता है।