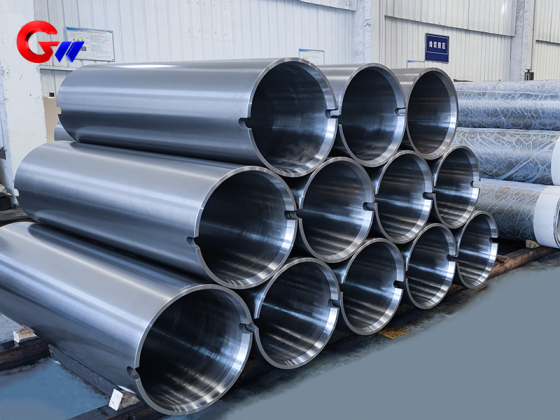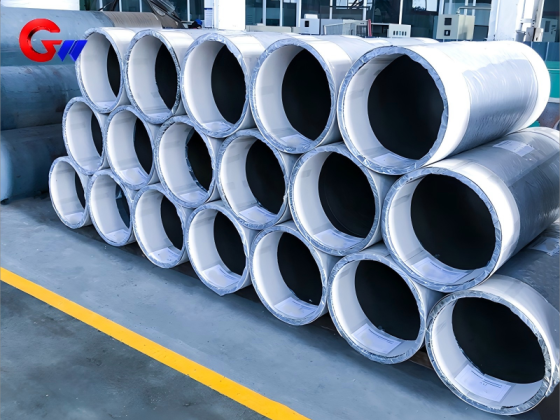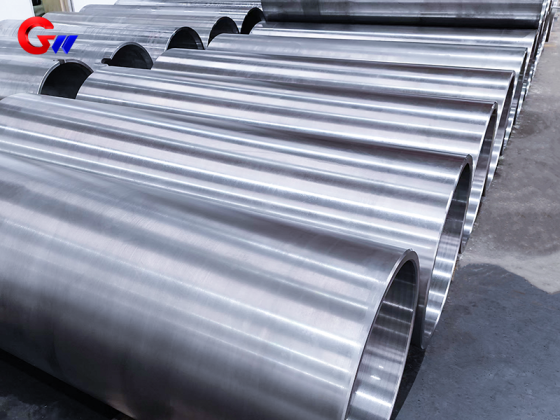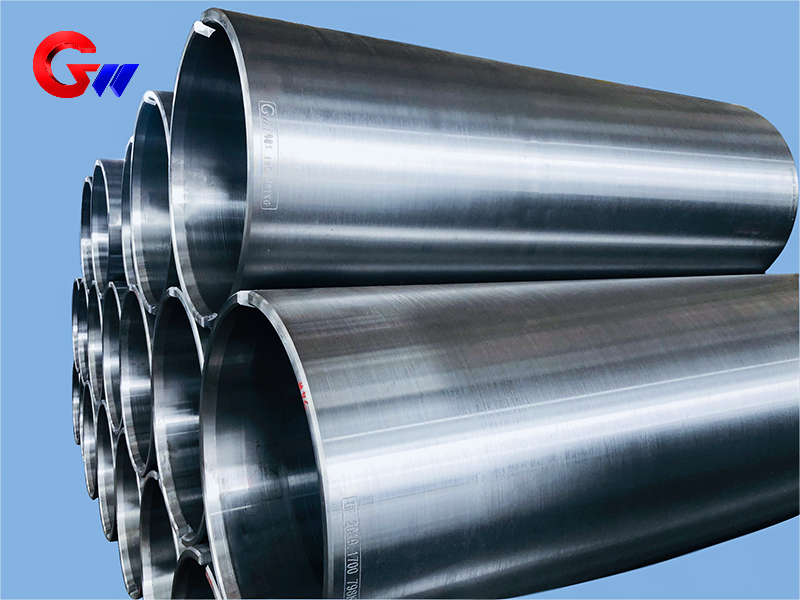
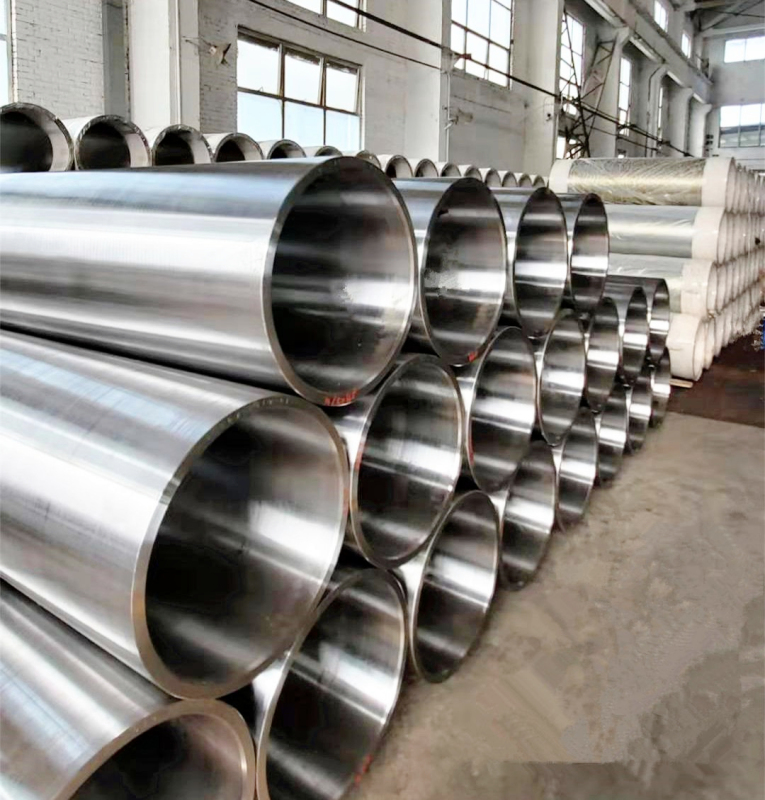
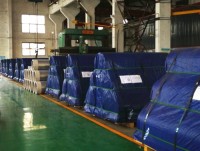
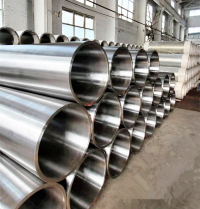
कॉपर फॉयल की रोलिंग मिल मशीन में प्रयुक्त कास्टिंग स्टील स्पूल
कॉपर फॉयल रोलिंग मिलों के लिए 35CrMoV कास्टिंग स्टील स्लीव, सेंट्रीफ्यूगल कास्टिंग, हीट ट्रीटमेंट, विशेष होल ड्रिलिंग, सटीक CNC मशीनिंग और 100% डायनेमिक बैलेंसिंग निरीक्षण के साथ निर्मित। अनुकूलित विशिष्टताओं में 565×505×1600 मिमी और 665×605×2000 मिमी शामिल हैं, जिनमें यांत्रिक गुण और ज्यामितीय सहनशीलता ग्राहक की आवश्यकताओं के अनुसार नियंत्रित की जाती हैं।
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- स्टील स्पूल की वार्षिक क्षमता 4000 पीस है।
- जानकारी
कॉपर फॉयल की रोलिंग मिल मशीन में प्रयुक्त कास्टिंग स्टील स्पूल
| ढलाई इस्पात स्पूल | सामग्री | विनिर्देश |
| कॉपर फॉयल की रोलिंग मिल मशीन में प्रयुक्त | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
कास्टिंग स्टील स्लीव एक बड़ा, सटीक यांत्रिक घटक है जिसका उपयोग कॉपर फॉइल रोलिंग मिल उपकरण में किया जाता है। GW प्रेसिजन ग्राहक के ड्राइंग, सामग्री आवश्यकताओं, आयामी सहनशीलता और ज्यामितीय सटीकता आवश्यकताओं के अनुसार अनुकूलित स्टील स्लीव का निर्माण करता है। इस उत्पाद के लिए,35CrMoV मिश्र धातु इस्पातउपलब्ध विशिष्टताओं के साथ सामग्री के रूप में उपयोग किया जाता है।565×505×1600 मिमीऔर665×605×2000 मिमी.
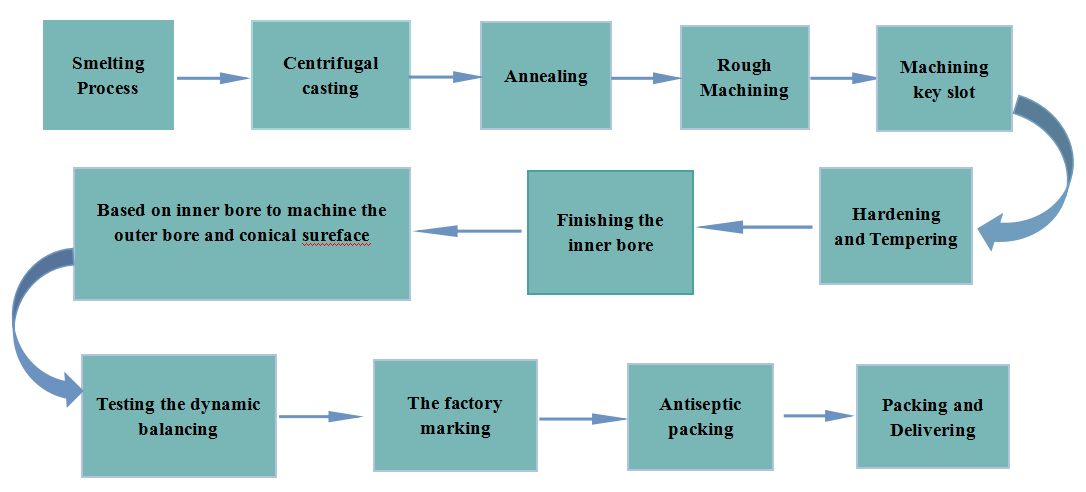
विनिर्माण प्रक्रिया में नियंत्रित पिघलाव और ढलाई, अपकेंद्री ढलाई, ऊष्मा उपचार, विशेष छिद्र ड्रिलिंग, सटीक सीएनसी मशीनिंग और गतिशील संतुलन निरीक्षण शामिल हैं। ढलाई स्टील स्लीव की संकेंद्रता, बेलनाकारता, समरूपता और गतिशील संतुलन को नियंत्रित करने के लिए संपूर्ण प्रसंस्करण प्रणाली को निरंतर सुधार के माध्यम से विकसित किया गया है।
35CrMoV सामग्री और यांत्रिक गुण
35CrMoV कास्टिंग स्टील स्लीव को आवश्यक यांत्रिक गुण प्राप्त करने के लिए शमन और तापन द्वारा ऊष्मा उपचारित किया जाता है। ऊष्मा उपचार के बाद विशिष्ट प्रदर्शन संकेतकों में कठोरता, तन्यता शक्ति, उपज शक्ति, बढ़ाव, प्रभाव कठोरता और उच्च तापमान कठोरता शामिल हैं।
इसके सामान्य यांत्रिक गुणधर्म इस प्रकार हैं:
कठोरता: कमरे के तापमान पर एचआरसी 48–52रॉकवेल कठोरता के अनुसार परीक्षण किया गयाएएसटीएम ई18.
कमरे के तापमान पर तन्यता सामर्थ्य: 1500–1800 एमपीए, के अनुसार परीक्षण किया गयाएएसटीएम ई8.
उपज सामर्थ्य: 1200–1400 एमपीए.
विस्तार: 10–15%, पर आधारित50 मिमी गेज लंबाई.
प्रभाव सहनशीलता: 20–40 जूल/सेमी²चार्पी नॉच इम्पैक्ट विधि द्वारा परीक्षण किया गया।
लाल कठोरता: 600°C पर ≥HRC 38परीक्षण के बाद1 घंटे तक उच्च तापमान पर रखना.
रोलिंग मिल मशीनरी में उपयोग होने वाली स्टील स्लीव के लिए ये गुण महत्वपूर्ण हैं क्योंकि निरंतर यांत्रिक संचालन के दौरान घटक को पर्याप्त मजबूती और आयामी स्थिरता बनाए रखने की आवश्यकता होती है। अंतिम ताप-उपचार की स्थिति और निरीक्षण संबंधी आवश्यकताओं को ग्राहक की तकनीकी विशिष्टताओं के अनुसार नियंत्रित किया जा सकता है।
नियंत्रित पिघलने और ढलाई प्रक्रिया
जीडब्ल्यू प्रेसिजन कास्टिंग स्टील स्लीव के उत्पादन के लिए नियंत्रित पिघलने और ढलाई तकनीक का उपयोग करता है। ढलाई और ढलाई उपकरण को निरीक्षण और परीक्षण प्रक्रियाओं द्वारा समर्थित किया जाता है ताकि कास्टिंग स्टील स्लीव सामग्री की रासायनिक संरचना को नियंत्रित किया जा सके।
सामग्री की संरचना पर सटीक नियंत्रण, ढलाई, ऊष्मा उपचार और मशीनिंग के लिए एक विश्वसनीय आधार प्रदान करता है। सामग्री निरीक्षण प्रक्रिया का उपयोग यह सत्यापित करने के लिए किया जाता है कि स्टील स्लीव, निर्माण के अगले चरणों में आगे बढ़ने से पहले, निर्दिष्ट सामग्री आवश्यकताओं को पूरा करती है।
बड़े आकार के स्टील स्लीव्स के लिए, कास्टिंग ब्लैंक की गुणवत्ता बाद में होने वाली मशीनिंग की स्थिरता और अंतिम ज्यामितीय सटीकता पर सीधा प्रभाव डालती है। इसलिए, सामग्री नियंत्रण और कास्टिंग गुणवत्ता संपूर्ण विनिर्माण प्रक्रिया के महत्वपूर्ण भाग हैं।
स्टील स्लीव की ढलाई के लिए अपकेंद्री ढलाई
अपकेंद्री प्रक्षेपइसका उपयोग ढलाई इस्पात आस्तीन की आंतरिक और बाहरी सतहों की गुणवत्ता और अखंडता को बेहतर बनाने के लिए किया जाता है। अपकेंद्री ढलाई प्रक्रिया सतह दोषों जैसे कि की घटना को कम करने में मदद करती है।दरारें, स्लैग के कण, छिद्र और रेत के छेद.
बड़े बेलनाकार घटकों के लिए ढलाई सतह की गुणवत्ता विशेष रूप से महत्वपूर्ण है क्योंकि बाद में मशीनिंग द्वारा ढलाई के सांचे से सटीक आंतरिक और बाहरी बेलनाकार सतहें बनानी आवश्यक होती हैं। एक स्थिर ढलाई प्रक्रिया बोरिंग, टर्निंग, ग्राइंडिंग और अन्य सटीक मशीनिंग कार्यों के लिए उपयुक्त आधार प्रदान करती है।
ढलाई और प्रारंभिक निरीक्षण के बाद, स्टील स्लीव ब्लैंक को आगे की मशीनिंग और हीट-ट्रीटमेंट प्रक्रियाओं के लिए भेजा जाता है। विशिष्ट निर्माण प्रक्रिया को स्लीव के विनिर्देशों और ग्राहक की आवश्यकताओं के अनुसार समायोजित किया जाता है।
ढलाई इस्पात आस्तीन का ऊष्मा उपचार
विशिष्ट यांत्रिक गुणों की आवश्यकता होने पर 35CrMoV कास्टिंग स्टील स्लीव के निर्माण में ऊष्मा उपचार एक महत्वपूर्ण चरण है।
जीडब्ल्यू प्रेसिजन विशिष्ट यांत्रिक प्रदर्शन की आवश्यकता वाले स्टील स्लीव्स पर एक परिष्कृत ताप-उपचार प्रक्रिया लागू करता है। ताप-उपचार के बाद, तैयार उत्पाद की स्थिति को सत्यापित करने के लिए संबंधित यांत्रिक गुणों का परीक्षण किया जाता है।
ऊष्मा उपचार प्रक्रिया को रोलिंग मिल अनुप्रयोग के लिए आवश्यक यांत्रिक गुणों को बनाए रखते हुए अपेक्षित कठोरता और मजबूती प्राप्त करने के लिए डिज़ाइन किया गया है। उत्पाद की स्थिति का मूल्यांकन सामग्री प्रदर्शन और मशीनिंग सटीकता दोनों के आधार पर करने के लिए, पारंपरिक आयामी निरीक्षण के साथ-साथ यांत्रिक गुणों का भी निरीक्षण किया जाता है।
इस 35CrMoV कास्टिंग स्टील स्लीव के लिए, विशिष्ट ताप-उपचारित प्रदर्शन में निम्नलिखित शामिल हैं:एचआरसी 48-52 कठोरता,1500–1800 एमपीए तन्यता शक्ति,1200–1400 एमपीए उपज क्षमता,10-15% बढ़ाव, और20–40 J/cm² प्रभाव कठोरताउच्च तापमान कठोरता की आवश्यकता यह है:एक घंटे तक रखने के बाद 600°C पर ≥HRC 38.
अंतिम ताप उपचार की स्थिति ग्राहक द्वारा निर्दिष्ट यांत्रिक गुणों की आवश्यकताओं और लागू निरीक्षण मानदंडों के अनुसार नियंत्रित की जाती है।
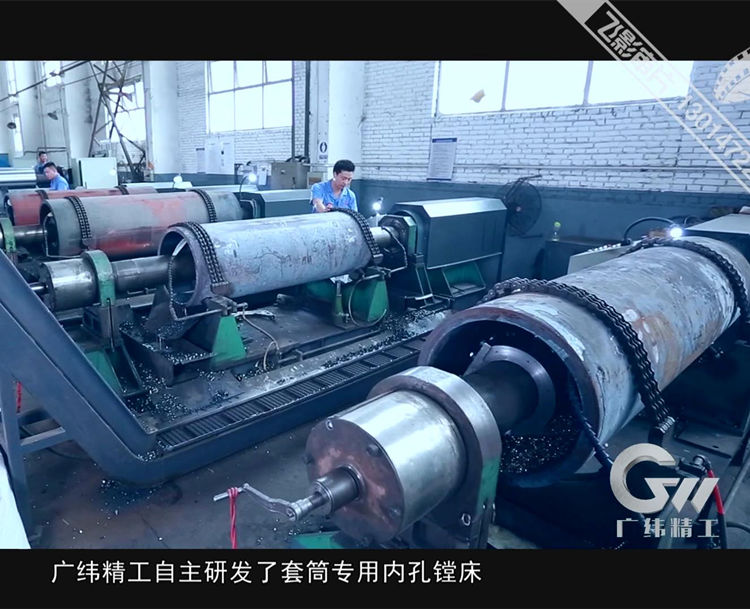
विशेष छेद ड्रिलिंग मशीन
इस कास्टिंग स्टील स्लीव के लिए महत्वपूर्ण विनिर्माण क्षमताओं में से एक कंपनी द्वारा स्वतंत्र रूप से विकसित विशेष होल ड्रिलिंग मशीन है। इस उपकरण का अनुसंधान और विकास जीडब्ल्यू प्रेसिजन द्वारा किया गया है और इसे एक उत्कृष्ट प्रमाणन प्राप्त हुआ है।राष्ट्रीय पेटेंट.
यह विशेष मशीन उच्च कठोरता और सटीक मशीनिंग क्षमता के साथ डिज़ाइन की गई है। इसकी मशीनिंग संरचना में नॉन-रिटर्न क्लैम्पिंग व्यवस्था का उपयोग किया गया है, जो छेद बनाने की प्रक्रिया के दौरान वर्कपीस की स्थिति को बनाए रखने में सहायक है।
इस विशेष उपकरण के विकास और निरंतर सुधार ने जीडब्ल्यू प्रेसिजन को बड़े स्टील स्लीव्स के लिए एक एकीकृत प्रसंस्करण प्रणाली स्थापित करने में मदद की है। यह प्रणाली नियंत्रण पर केंद्रित है।संकेंद्रता, बेलनाकारता, समरूपता और गतिशील संतुलनपूरी विनिर्माण प्रक्रिया के दौरान।
ग्राहक के ड्राइंग और तकनीकी आवश्यकताओं के अनुसार विशिष्ट आयामी सहनशीलता और ज्यामितीय सटीकता सहनशीलता को सख्ती से नियंत्रित किया जाता है, न कि वास्तविक उत्पाद डिजाइन से स्वतंत्र रूप से एक निश्चित सहनशीलता लागू करने के बजाय।
स्टील स्लीव ब्लैंक की परिशुद्धता बोरिंग
कास्टिंग स्टील स्लीव ब्लैंक को सबसे पहले जीडब्ल्यू प्रेसिजन द्वारा विकसित विशेष होल ड्रिलिंग मशीन पर संसाधित किया जाता है।
बोरिंग के दौरान, एपर्चर के आगे और पीछे के सिरों के बीच समरूपता प्राप्त करने के लिए स्लीव ब्लैंक को समायोजित किया जा सकता है। यह स्थिति निर्धारण विधि स्थिर कटिंग स्थितियों को बनाए रखने और मशीनिंग सटीकता में सुधार करने में सहायक होती है।
कटाई प्रक्रिया के दौरान, वर्कपीस स्थिर रहता है जबकि टूल शाफ्ट आंतरिक छेद बनाने के लिए घूमता है। यह मशीनिंग विधि वर्कपीस के घूर्णन से संबंधित त्रुटियों, जैसे कि टेपर और अन्य आकार संबंधी त्रुटियों से बचाती है।
मशीनिंग के दौरान स्थिर चिप निष्कासन से मशीनीकृत सतह की स्थिति में सुधार होता है और चिप्स द्वारा संसाधित सतह पर खरोंच लगने की संभावना कम हो जाती है। ये प्रक्रिया विशेषताएँ बड़े व्यास और लंबी स्टील स्लीव की मशीनिंग करते समय महत्वपूर्ण होती हैं, जहाँ मशीनिंग स्थिरता सीधे अंतिम ज्यामितीय सटीकता को प्रभावित करती है।
डबल सेल्फ-सेंटरिंग सीएनसी मशीनिंग
छेद ड्रिलिंग और बोरिंग के बाद, कास्टिंग स्टील स्लीव को आगे एक प्रक्रिया का उपयोग करके संसाधित किया जाता है।डबल सेल्फ-सेंटरिंग सीएनसी मशीन टूलयह जीडब्ल्यू प्रेसिजन के बड़े आकार के घटकों की उच्च परिशुद्धता मशीनिंग में दीर्घकालिक अनुसंधान और अनुभव से विकसित किया गया है।
स्लीव के दोनों सिरों पर हाइड्रोलिक सपोर्ट चक लगाए जाते हैं। ये चक आंतरिक छेद के दोनों सिरों का शीघ्रता से पता लगा सकते हैं और अनुमत सहनशीलता के भीतर आगे और पीछे के आंतरिक छेद खंडों के बीच संकेंद्रण को नियंत्रित करने में मदद करते हैं।
स्थिति निर्धारित करने के बाद, मशीन टूल बाहरी बेलनाकार सतह को संसाधित करता है, साथ ही अनुमेय सहनशीलता सीमा के भीतर आंतरिक और बाहरी वृत्तों के बीच संकेंद्रण को नियंत्रित करता है।
दोनों सिरों पर स्थित आंतरिक छेदों के शंक्वाकार वृत्तों को भी निर्धारित सहनशीलता के भीतर संकेंद्रण बनाए रखने के लिए संसाधित और नियंत्रित किया जाता है। यह दोहरी स्व-केंद्रित मशीनिंग विधि बड़े स्टील स्लीव्स के लिए विशेष रूप से उपयोगी है क्योंकि आंतरिक छेद, बाहरी व्यास और दोनों सिरों की संदर्भ सतहों के बीच का संबंध अंतिम संयोजन की सटीकता पर सीधा प्रभाव डालता है।
ज्यामितीय सटीकता और प्रक्रिया नियंत्रण
कॉपर फॉइल रोलिंग मिल उपकरण में उपयोग होने वाली बड़ी कास्टिंग स्टील स्लीव के लिए, अंतिम उत्पाद का मूल्यांकन करने के लिए केवल आयामी सटीकता ही पर्याप्त नहीं है। विभिन्न मशीनीकृत सतहों के बीच के संबंध को भी नियंत्रित करना आवश्यक है।
इसलिए GW प्रेसिजन की एकीकृत प्रसंस्करण प्रणाली कई प्रमुख ज्यामितीय विशेषताओं पर ध्यान केंद्रित करती है, जिनमें शामिल हैं:संकेंद्रता, बेलनाकारता और समरूपताइन मापदंडों को अंतिम निरीक्षण के दौरान ही नहीं, बल्कि पूरी प्रक्रिया के दौरान नियंत्रित किया जाता है।
विशेष रूप से तैयार की गई होल ड्रिलिंग मशीन, डबल सेल्फ-सेंटरिंग सीएनसी मशीन टूल और संबंधित सटीक मशीनिंग प्रक्रियाएं मिलकर स्टील स्लीव के लिए स्थिर मशीनिंग संदर्भ स्थापित करती हैं।
ग्राहक के ड्राइंग और तकनीकी आवश्यकताओं के अनुसार विशिष्ट आयामी सहनशीलता और ज्यामितीय सहनशीलता निर्धारित की जाती है। इससे कास्टिंग स्टील स्लीव को विभिन्न कॉपर फॉयल रोलिंग मिल कॉन्फ़िगरेशन और विभिन्न उपकरण इंटरफेस के लिए मानक आयामों का उपयोग किए बिना निर्मित किया जा सकता है।
गतिशील संतुलन परीक्षण
रोलिंग मिल मशीनरी में उपयोग होने वाली एक बड़ी घूर्णनशील स्टील स्लीव के लिए डायनेमिक बैलेंसिंग एक महत्वपूर्ण निरीक्षण घटक है।
ऊष्मा उपचार के बाद पारंपरिक आयामी निरीक्षण और यांत्रिक-गुण परीक्षण के अतिरिक्त, जीडब्ल्यू प्रेसिजन कास्टिंग स्टील स्लीव उत्पादों की गुणवत्ता को और सत्यापित करने के लिए गतिशील संतुलन निरीक्षण करता है।
एरिंग-बेल्ट डायनेमिक बैलेंसिंग मशीनउपलब्ध है100% गतिशील संतुलन परीक्षणढलाई इस्पात की आस्तीनों का। संतुलन निरीक्षण से अवशिष्ट असंतुलन की पहचान करने में मदद मिलती है जो घटक की घूर्णन स्थिति को प्रभावित कर सकता है।
बड़े घूर्णनशील घटकों के लिए, गतिशील संतुलन स्थिर संचालन से घनिष्ठ रूप से संबंधित है। इसलिए, आयामी सटीकता, ज्यामितीय सटीकता और ऊष्मा-उपचारित यांत्रिक गुणों के साथ-साथ गतिशील संतुलन को निरीक्षण प्रक्रिया में शामिल किया जाता है।
कॉपर फॉइल रोलिंग मिलों के लिए अनुकूलित कास्टिंग स्टील स्लीव
35CrMoV कास्टिंग स्टील स्लीव का निर्माण कॉपर फॉयल रोलिंग मिल अनुप्रयोगों के लिए किया जाता है और इसे ग्राहक के ड्राइंग और तकनीकी आवश्यकताओं के अनुसार अनुकूलित किया जा सकता है। वर्तमान डेटा में उपलब्ध उत्पाद विनिर्देशों में निम्नलिखित शामिल हैं:565×505×1600 मिमीऔर665×605×2000 मिमी.
जीडब्ल्यू प्रेसिजन की विनिर्माण प्रक्रिया में सामग्री और ढलाई नियंत्रण, अपकेंद्री ढलाई, ताप उपचार, समर्पित छेद ड्रिलिंग, सटीक बोरिंग, डबल सेल्फ-सेंटरिंग सीएनसी मशीनिंग और गतिशील संतुलन निरीक्षण शामिल हैं।
इन प्रक्रियाओं के संयोजन का उद्देश्य स्टील स्लीव की भौतिक स्थिति, यांत्रिक गुणों, आयामी सटीकता और ज्यामितीय सटीकता पर स्थिर नियंत्रण प्रदान करना है। विशिष्ट यांत्रिक गुणों की आवश्यकता वाले उत्पादों के लिए, लागू तकनीकी आवश्यकताओं के अनुसार ऊष्मा उपचार किया जाता है, जिसके बाद संबंधित यांत्रिक गुणों का परीक्षण किया जाता है।
सटीक मशीनिंग के लिए, जीडब्ल्यू प्रेसिजन द्वारा विकसित विशेष होल ड्रिलिंग मशीन बड़े स्लीव ब्लैंक के लिए एक स्थिर मशीनिंग विधि प्रदान करती है। इसके बाद की डबल सेल्फ-सेंटरिंग सीएनसी मशीनिंग प्रक्रिया आंतरिक और बाहरी बेलनाकार सतहों के बीच संबंध और दोनों सिरों पर आंतरिक छेद की ज्यामिति को नियंत्रित करती है।