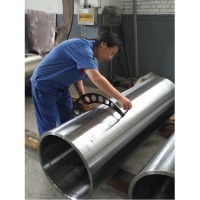
एल्युमीनियम स्ट्रिप रोलिंग मिल कास्ट स्टील स्लीव (डायनेमिक बैलेंस निरीक्षण)
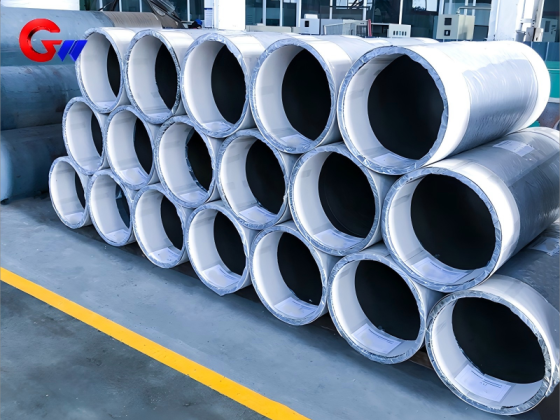
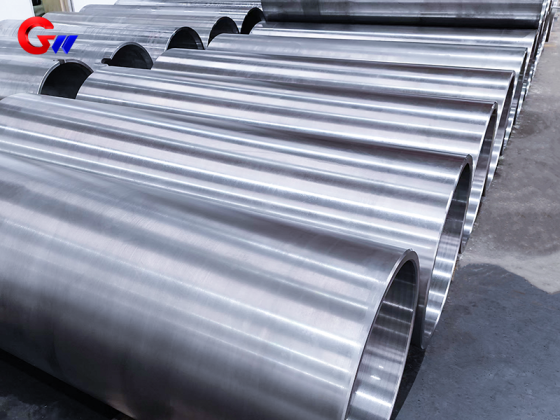
एल्युमीनियम स्ट्रिप रोलिंग मिल की कास्ट स्टील स्लीव को 1200–2500 मीटर/मिनट की रोलिंग गति और 0.1–2.0 मिमी की मोटाई वाली एल्युमीनियम स्ट्रिप और फ़ॉइल की हाई-स्पीड रोलिंग के लिए डिज़ाइन किया गया है। 35NiCrMo स्टील से बनी इस स्लीव का आकार 565 × 505 × 1700 मिमी है। यह बैटरी फ़ॉइल और पैकेजिंग फ़ॉइल के लिए उपयोग की जाने वाली चार-हाई और छह-हाई कोल्ड रोलिंग मिलों और 20-हाई सेंडज़िमिर रोलिंग मिलों के लिए उपयुक्त है। स्लीव को उच्च घूर्णी गति पर गतिशील स्थिरता के लिए डिज़ाइन किया गया है, जिसमें अवशिष्ट असंतुलन को ≤0.4 g·cm/kg (G0.4 ग्रेड) और कंपन आयाम को ≤0.8 μm तक नियंत्रित किया जाता है। रोलिंग ज़ोन का तापमान लगभग 150–250°C तक पहुँच सकता है, जिसके लिए स्लीव को संचालन के दौरान बार-बार होने वाले ऊष्मीय और यांत्रिक तनावों को सहन करने की आवश्यकता होती है।
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- स्टील स्पूल की वार्षिक क्षमता 4000 पीस है।
- जानकारी
एल्युमीनियम स्ट्रिप रोलिंग मिल कास्ट स्टील स्लीव (डायनेमिक बैलेंस निरीक्षण)
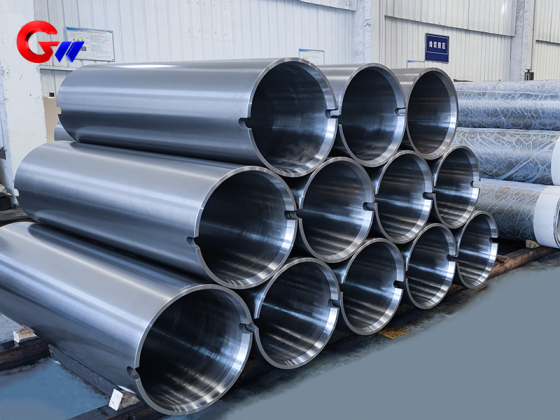
The एल्युमिनियम स्ट्रिप रोलिंग मिल कास्ट स्टील स्लीवयह एल्युमीनियम स्ट्रिप और एल्युमीनियम फॉयल रोलिंग उपकरण के लिए डिज़ाइन किया गया एक बड़े आकार का कास्ट स्टील घटक है। इसका निर्माण निम्न प्रकार से किया जाता है:35NiCrMo स्टीलऔर इसमें एक विशिष्टता है565 × 505 × 1700 मिमीयह स्लीव एल्युमीनियम रोलिंग के दौरान उत्पन्न होने वाली उच्च गति घूर्णन स्थितियों, बार-बार होने वाले यांत्रिक भार और प्रत्यावर्ती तापीय तनाव के लिए डिज़ाइन की गई है।
यह स्लीव एल्यूमीनियम स्ट्रिप रोलिंग अनुप्रयोगों के लिए उपयुक्त है, जिसमें रोलिंग गति होती है।1200–2500 आरपीएमऔर सामग्री की मोटाई0.1–2.0 मिमीसामान्य उपकरणों में चार-ऊँची और छह-ऊँची कोल्ड रोलिंग मिलें शामिल हैं।20-हाई सेंडज़िमिर रोलिंग मिलें20-हाई मिल अनुप्रयोगों में, स्लीव का उपयोग बैटरी फ़ॉइल और पैकेजिंग फ़ॉइल उत्पादन के लिए किया जा सकता है।
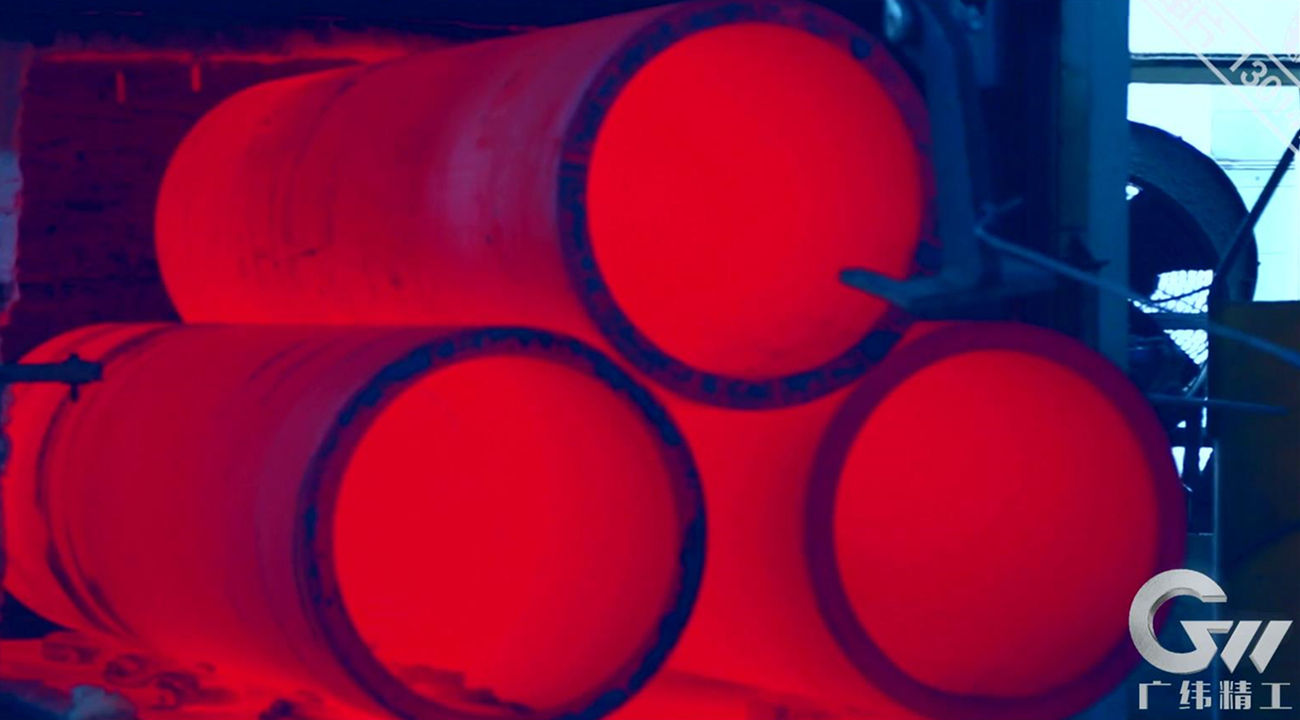
35NiCrMo इस्पात और ताप उपचार
आस्तीन का उपयोग करता है35NiCrMo स्टील, जिसकी निर्दिष्ट तन्यता शक्ति है≥850 एमपीएयह सामग्री बार-बार यांत्रिक भार के अधीन रहने वाले बड़े घूर्णनशील घटक के लिए आवश्यक मजबूती, प्रभाव सहनशीलता और थकान प्रतिरोध प्रदान करती है।
सामग्री का उपचार इस प्रकार किया जाता हैशमन और उच्च तापमान तापनऊष्मा उपचार के बाद, निर्दिष्ट कठोरता हैएचआरसी 30–40इस ताप-उपचारित प्रक्रिया से आस्तीन की कार्य परिस्थितियों के लिए मजबूती, कठोरता और टिकाऊपन का एक नियंत्रित संयोजन प्राप्त होता है।
रोलिंग ज़ोन में वास्तविक तात्कालिक तापमान लगभग है150–250 डिग्री सेल्सियसदी गई सामग्री के आंकड़ों में लगभग अल्पकालिक कार्य तापमान क्षमता भी निर्दिष्ट की गई है।400–500 डिग्री सेल्सियसइन परिस्थितियों में स्लीव को अपनी संरचनात्मक स्थिरता से समझौता किए बिना बार-बार होने वाले तापीय-यांत्रिक भार को सहन करने की आवश्यकता होती है।
उच्च गति से लुढ़कने के लिए गतिशील संतुलन
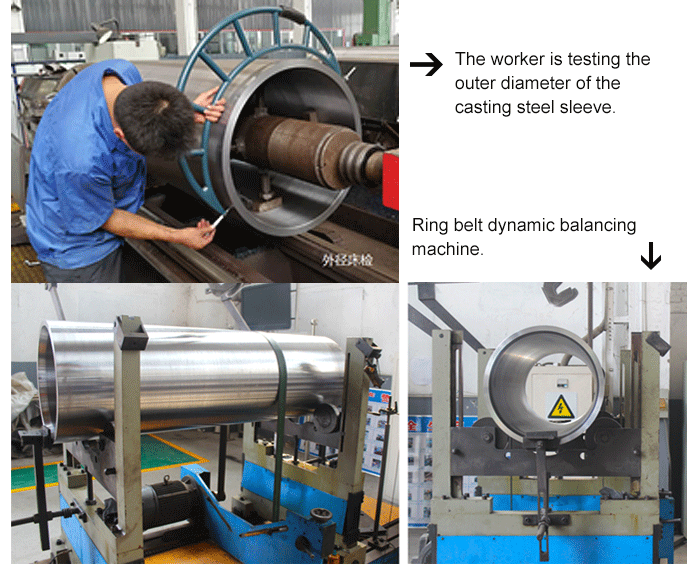
इस एल्युमीनियम रोलिंग मिल स्लीव के लिए गतिशील संतुलन एक महत्वपूर्ण आवश्यकता है क्योंकि इसकी घूर्णी गति बहुत अधिक है। अवशिष्ट असंतुलन को नियंत्रित किया जाता है।≤0.4 ग्राम·सेमी/किलोग्राम, तदनुसारजी0.4 ग्रेड.
इस स्लीव को उच्च आवृत्ति वाले कंपन को दबाने के लिए भी डिज़ाइन किया गया है, जिसमें निर्दिष्ट कंपन आयाम को नियंत्रित किया जाता है।≤0.8 μmअवशिष्ट असंतुलन और कंपन को नियंत्रित करने से उच्च गति वाली एल्यूमीनियम पट्टी और पन्नी की रोलिंग के दौरान घूर्णन स्थिरता में सुधार करने में मदद मिलती है और लगातार रोलिंग स्थितियों को बनाए रखने में सहायता मिलती है।
इसलिए, सामग्री की मजबूती, ऊष्मा उपचार, आयामी सटीकता और गतिशील संतुलन के संयोजन पर पूरी विनिर्माण प्रक्रिया के दौरान विचार किया जाता है, न कि केवल अंतिम निरीक्षण के दौरान।
बड़े आकार की सटीक मशीनिंग
स्लीव ब्लैंक को प्रारंभ में एक पर संसाधित किया जाता हैजीडब्ल्यू प्रेसिजन टेक्नोलॉजी द्वारा विकसित होल ड्रिलिंग मशीनबोरिंग के दौरान, आंतरिक छिद्र के आगे और पीछे के सिरों के बीच संकेंद्रण को नियंत्रित करने के लिए मशीनिंग प्रक्रिया का उपयोग किया जाता है।
आंतरिक छेद को काटने के लिए टूल शाफ्ट के घूमने के दौरान वर्कपीस स्थिर रहता है। यह मशीनिंग विधि छेद में टेपर और आकार संबंधी त्रुटियों को कम करने में सहायक होती है। साथ ही, मशीनिंग के दौरान चिप्स को आसानी से हटाया जा सकता है, जिससे सतह की फिनिश बेहतर होती है और चिप्स के जमाव के कारण होने वाली खरोंचों की संभावना कम हो जाती है।
प्रारंभिक छेद की मशीनिंग के बाद, स्लीव को आगे एक पर संसाधित किया जाता है।उच्च परिशुद्धता वाले बड़े आकार की मशीनिंग में वर्षों के अनुभव के माध्यम से विकसित डबल सेल्फ-सेंटरिंग सीएनसी मशीन टूल।.
वर्कपीस के भीतरी छिद्रों के सिरों को शीघ्रता से निर्धारित करने के लिए मशीन के दोनों सिरों पर हाइड्रोलिक सपोर्ट चक लगाए जाते हैं। यह स्थिति निर्धारण विधि बाद की मशीनिंग के दौरान आवश्यक संकेंद्रण बनाए रखने में सहायक होती है। इसके बाद, भीतरी और बाहरी सतहों के बीच आवश्यक संबंध बनाए रखते हुए, बाहरी बेलनाकार सतह की मशीनिंग के लिए सीएनसी प्रक्रिया का उपयोग किया जाता है।
दोनों सिरों पर स्थित आंतरिक छिद्रों की शंक्वाकार वृत्ताकार सतहों को भी आवश्यक संकेंद्रण के साथ मशीनिंग किया जाता है। यह मशीनिंग प्रक्रिया उच्च गति रोलिंग उपकरण में उपयोग होने वाली एक बड़ी घूर्णनशील स्लीव के लिए नियंत्रित ज्यामितीय सटीकता प्रदान करती है।
वेल्डिंग और गुणवत्ता नियंत्रण
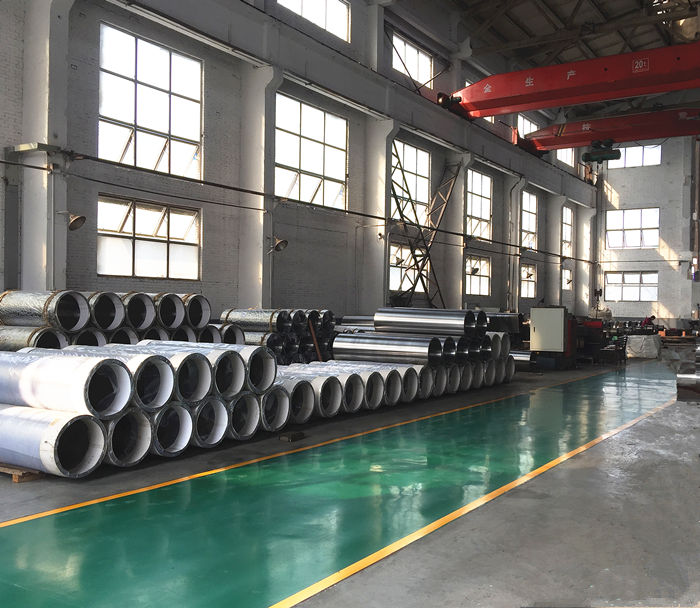
जब वेल्डिंग मरम्मत की आवश्यकता होती है, तो स्लीव को लगभग पहले से गर्म किया जाता है।200–300 डिग्री सेल्सियसवेल्डिंग से पहले। वेल्डिंग के बाद, दरार पड़ने के जोखिम को कम करने और अवशिष्ट तापीय तनाव को नियंत्रित करने के लिए पोस्ट-वेल्ड हीट ट्रीटमेंट किया जाता है।
तैयार स्लीव के लिए गुणवत्तापूर्ण दस्तावेज़ीकरण में निम्नलिखित शामिल हैं:रासायनिक संघटन विश्लेषण रिपोर्ट, ऊष्मा उपचार रिपोर्ट, सामग्री यांत्रिक विश्लेषण रिपोर्ट, आयामी सहनशीलता रिपोर्ट और आकार एवं स्थितिगत सहनशीलता रिपोर्टये रिकॉर्ड सामग्री, ताप-उपचार की स्थिति और तैयार मशीनिंग परिणामों के लिए पता लगाने की सुविधा प्रदान करते हैं।
का संयोजन35NiCrMo सामग्री, नियंत्रित ताप उपचार, बड़े आकार की सटीक सीएनसी मशीनिंग, गतिशील संतुलन निरीक्षण और प्रलेखित गुणवत्ता नियंत्रणयह उच्च गति वाले एल्यूमीनियम स्ट्रिप और फ़ॉइल रोलिंग मिलों में उपयोग होने वाले कास्ट स्टील स्लीव्स के लिए एक संपूर्ण विनिर्माण प्रक्रिया प्रदान करता है।
अनुकूलित विनिर्माण
जीडब्ल्यू प्रेसिजन टेक्नोलॉजी इसका निर्माण करती है।35NiCrMo ढलवां इस्पात आस्तीनग्राहक के रोलिंग उपकरण की तकनीकी और आयामी आवश्यकताओं के अनुसार।565 × 505 × 1700 मिमीनिर्दिष्ट एल्युमीनियम रोलिंग अनुप्रयोग के लिए विनिर्माण और गुणवत्ता नियंत्रण प्रक्रिया में स्लीव विनिर्देश, उच्च गति अनुप्रयोग सीमा, गतिशील संतुलन आवश्यकता, मशीनिंग प्रक्रिया और निरीक्षण दस्तावेज़ीकरण को शामिल किया जा सकता है।