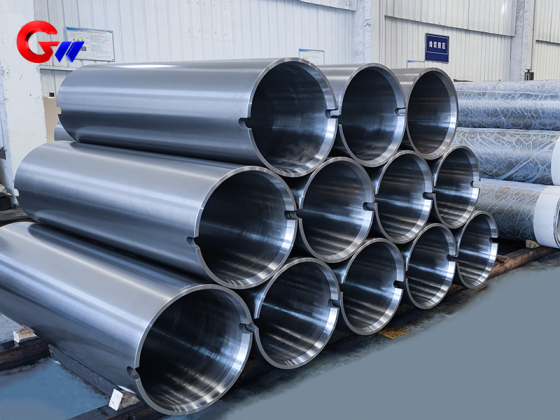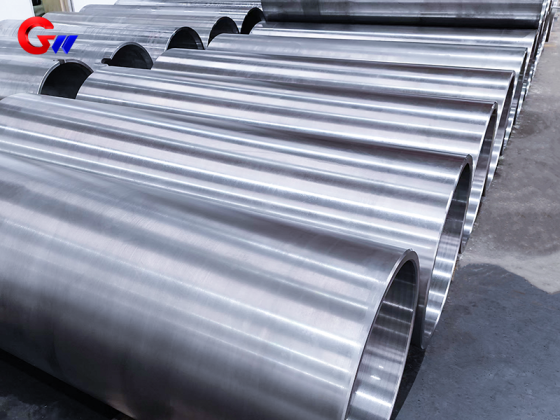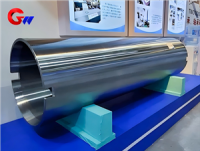
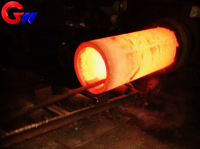
35CrMoV कोल्ड रोलिंग मिल कास्ट स्टील स्लीव (डायनेमिक बैलेंस टेस्ट डिटेक्शन)
जीडब्ल्यू प्रेसिजन कास्टिंग स्टील रील कोल्ड रोलिंग मिलों की उच्च परिशुद्धता और उच्च भार स्थितियों के लिए एक आदर्श विकल्प है, विशेष रूप से गतिशील संतुलन की सख्त आवश्यकताओं के साथ पतली स्ट्रिप रोलिंग के लिए उपयुक्त है। इसकी उच्च शक्ति, घिसाव प्रतिरोध और लागत-प्रभावशीलता के लाभ स्पष्ट हैं, लेकिन कास्टिंग और हीट ट्रीटमेंट प्रक्रियाओं पर सख्त नियंत्रण आवश्यक है।
- GW Precision
- चीन, लुओयांग
- संविदात्मक शर्त
- स्टील स्पूल की वार्षिक क्षमता 4000 पीस है।
- जानकारी
कोल्ड मिल मशीन की कास्टिंग स्टील रील पर डायनेमिक बैलेंसिंग टेस्ट द्वारा निरीक्षण किया गया
| आस्तीन सामग्री | विनिर्देश |
| 35CrMoV | Φ572*Φ506*2337 |
रासायनिक संरचना नियंत्रण (प्रमुख तत्व):
तत्व C Si Mn Cr Mo V P ≤ S ≤
रेंज 0.30~0.38 0.20~0.40 0.50~0.80 0.90~1.20 0.20~0.30 0.10~0.20 0.025 0.025
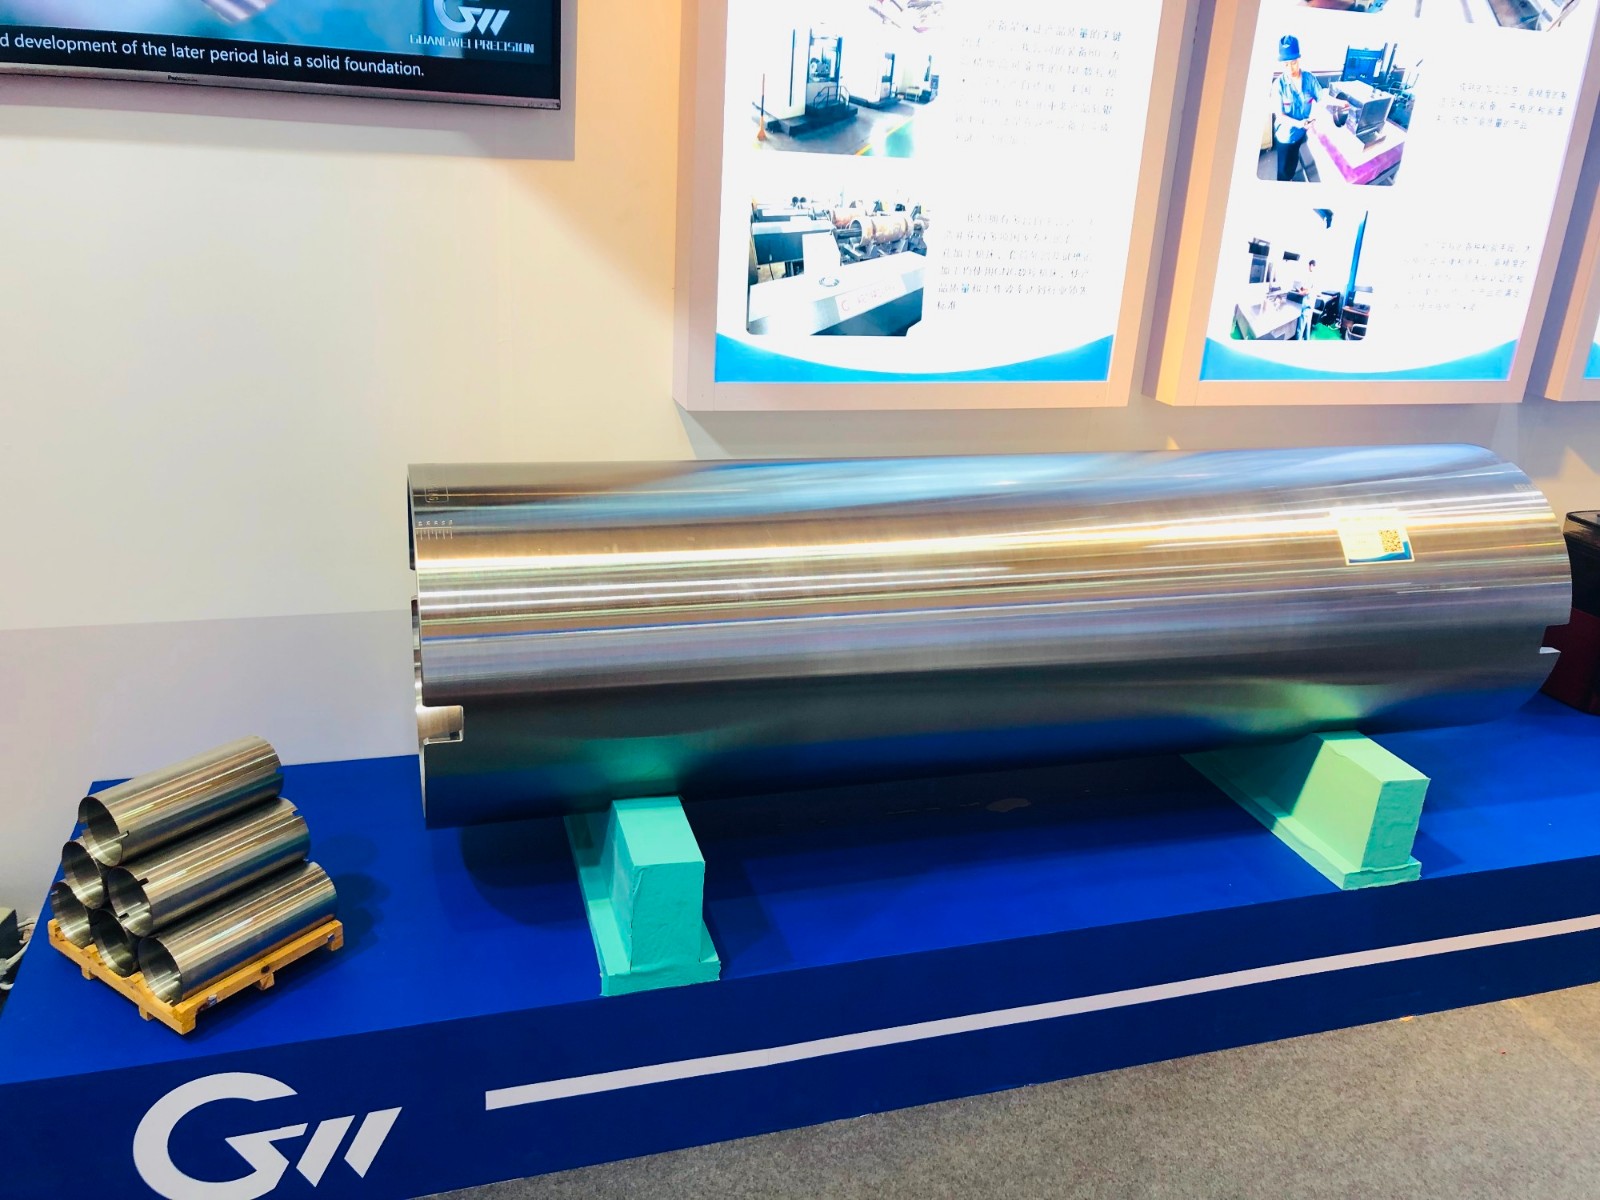
अपकेंद्री प्रक्षेप
हमारी कंपनी उन्नत गलाने और ढलाई तकनीक का उपयोग करती है, जिसमें उपकरणों का सटीक निरीक्षण किया जाता है ताकि ढलाई स्टील रील सामग्री की रासायनिक संरचना विश्वसनीय और सटीक हो, साथ ही उसकी विशेषताएं भी एक समान हों। अपकेंद्री ढलाई विधि का उपयोग यह सुनिश्चित करने के लिए किया जाता है कि ढलाई स्टील रील की भीतरी और बाहरी सतह दरारें, स्लैग, छिद्र और रेत के छेदों जैसे दोषों से मुक्त हो। ढलाई स्टील रील के यांत्रिक गुणों को सुनिश्चित करने के लिए परिपक्व ताप उपचार तकनीक का उपयोग किया जाता है।
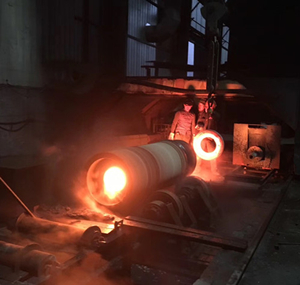
स्टील स्लीव के ताप उपचार का विवरण
हम ढलाई स्टील रील के लिए, जिसमें यांत्रिक गुणों की विशिष्ट मांग होती है, सख्त ताप उपचार प्रक्रिया अपनाएंगे और साथ ही यांत्रिक गुणों का संबंधित परीक्षण भी करेंगे, ताकि यह सुनिश्चित हो सके कि प्रत्येक स्टील रील उत्पाद सर्वोत्तम स्थिति में हो और ग्राहकों को अच्छे परिणाम प्राप्त हों।
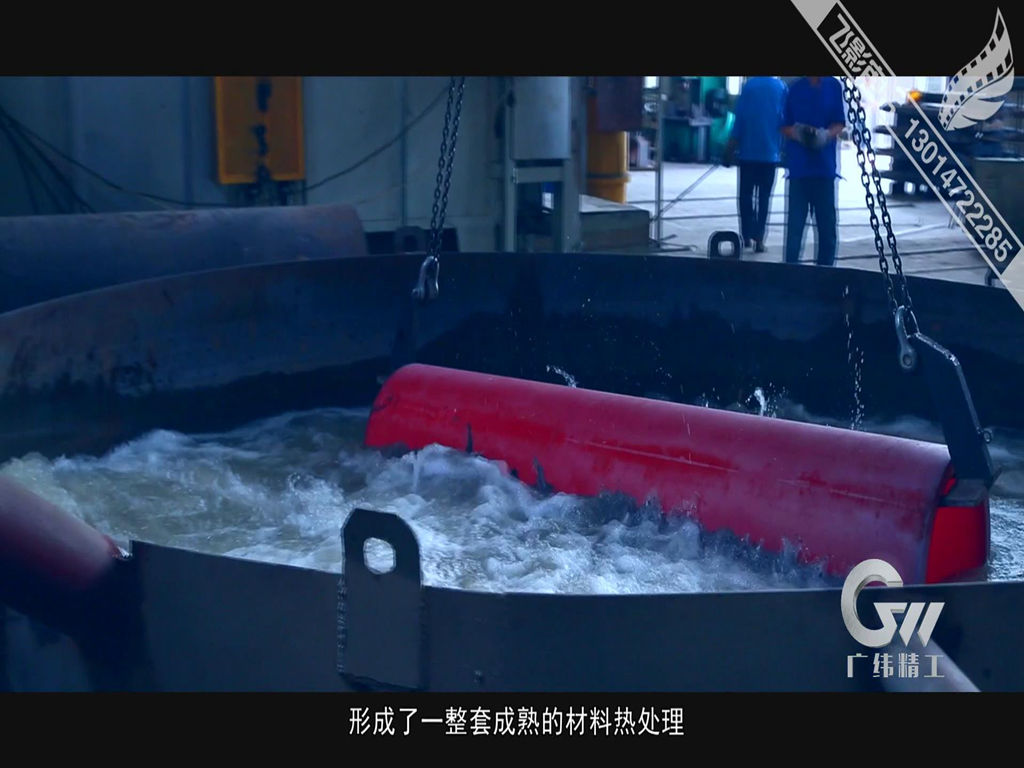
कास्टिंग स्टील रील (कोल्ड रोलिंग मिल के लिए) की ऊष्मा उपचार प्रक्रिया
प्रक्रिया पैरामीटर आवश्यकताओं का उद्देश्य
900 ± 10 ℃ पर 2 घंटे के लिए सामान्य करें, वायु शीतलन द्वारा कण आकार को परिष्कृत करें
मार्टेन्साइट प्राप्त करने के लिए 860 ± 10 ℃ पर तेल शमन (शीतलन दर ≥ 80 ℃/सेकंड) की प्रक्रिया की जाती है।
क्रायोजेनिक प्रक्रिया -80 ℃ × 2 घंटे (वैकल्पिक) अवशिष्ट ऑस्टेनाइट को कम करती है।
550 ± 10 ℃ पर 4 घंटे तक टेम्परिंग, फिर पानी से ठंडा करके शमन करना और 300~350HBW तक टेम्परिंग करना।
पैकिंग
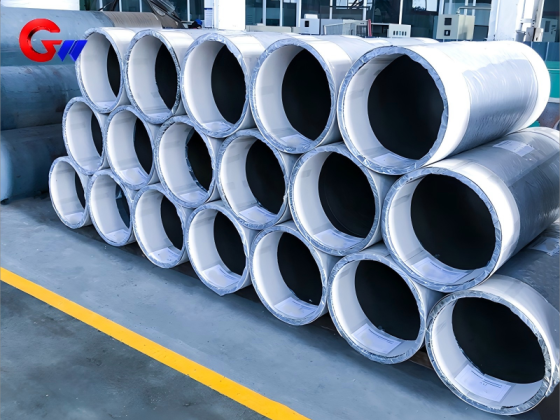
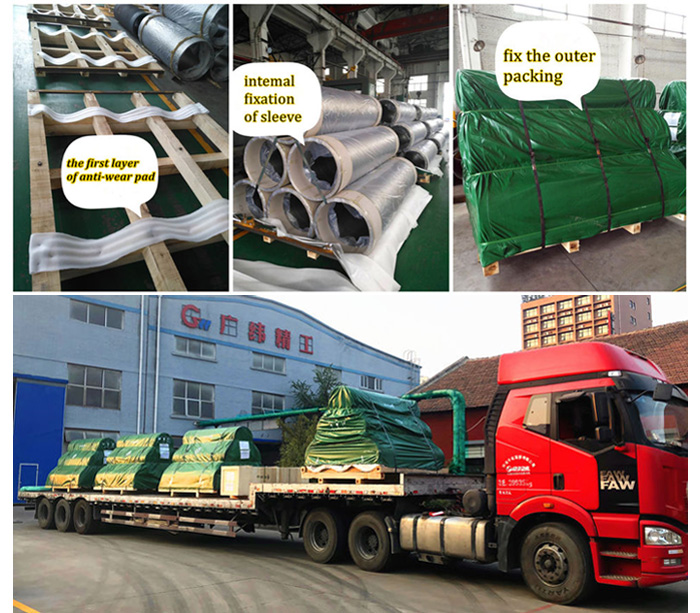
हमारे पास स्टील रील के लिए उत्कृष्ट पैकेजिंग टीम और उन्नत पैकेजिंग तकनीक है।
पैकेजिंग ऐसी होनी चाहिए जिससे उत्पादों की सुरक्षा सुनिश्चित हो सके, ताकि भंडारण, परिवहन और बिक्री के दौरान वे खो न जाएं या क्षतिग्रस्त न हों।
पैकेजिंग से उत्पाद की स्वच्छता सुनिश्चित होती है। पैकेजिंग से पहले उत्पाद की सतह की स्वच्छता की पुष्टि कर लें।
हमारे स्टील रील उत्पाद उपयोगकर्ताओं द्वारा व्यापक रूप से मान्यता प्राप्त और विश्वसनीय हैं और लगातार बदलती आर्थिक और सामाजिक आवश्यकताओं को पूरा कर सकते हैं।
हमारे उत्पादों को उपयोगकर्ताओं द्वारा व्यापक रूप से मान्यता और भरोसा प्राप्त है और वे लगातार बदलती आर्थिक और सामाजिक आवश्यकताओं को पूरा कर सकते हैं।
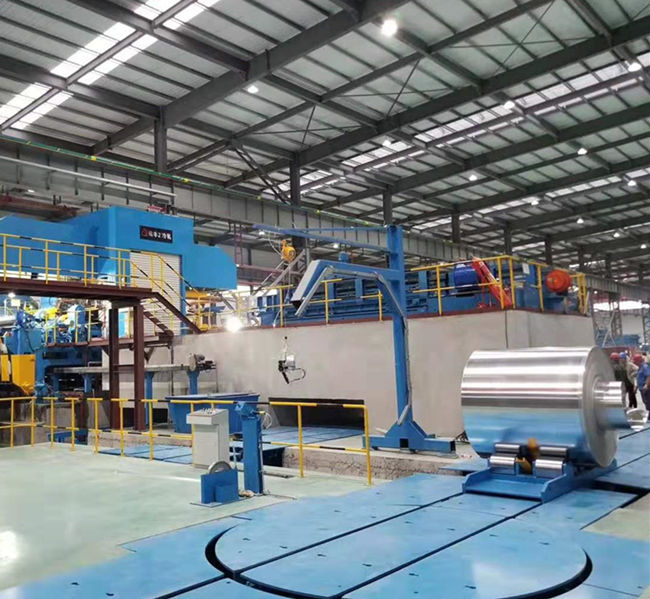
35CrMoV कास्ट स्टील स्लीव (कोल्ड रोलिंग मिल के लिए) के लिए डायनामिक बैलेंस टेस्ट मानक
पैरामीटर आवश्यकता मान निर्धारण उपकरण
ग्रेड G2.5 (ISO 1940-1) हार्ड सपोर्टेड डायनेमिक बैलेंसिंग मशीन
अवशिष्ट असंतुलन ≤ 1 ग्राम · मिमी/किग्रा (1500 आरपीएम) चरण विश्लेषक
पुनः ड्रिलिंग के लिए सुधार विधि (गहराई ≤ 5 मिमी) सीएनसी ड्रिलिंग